
 EN



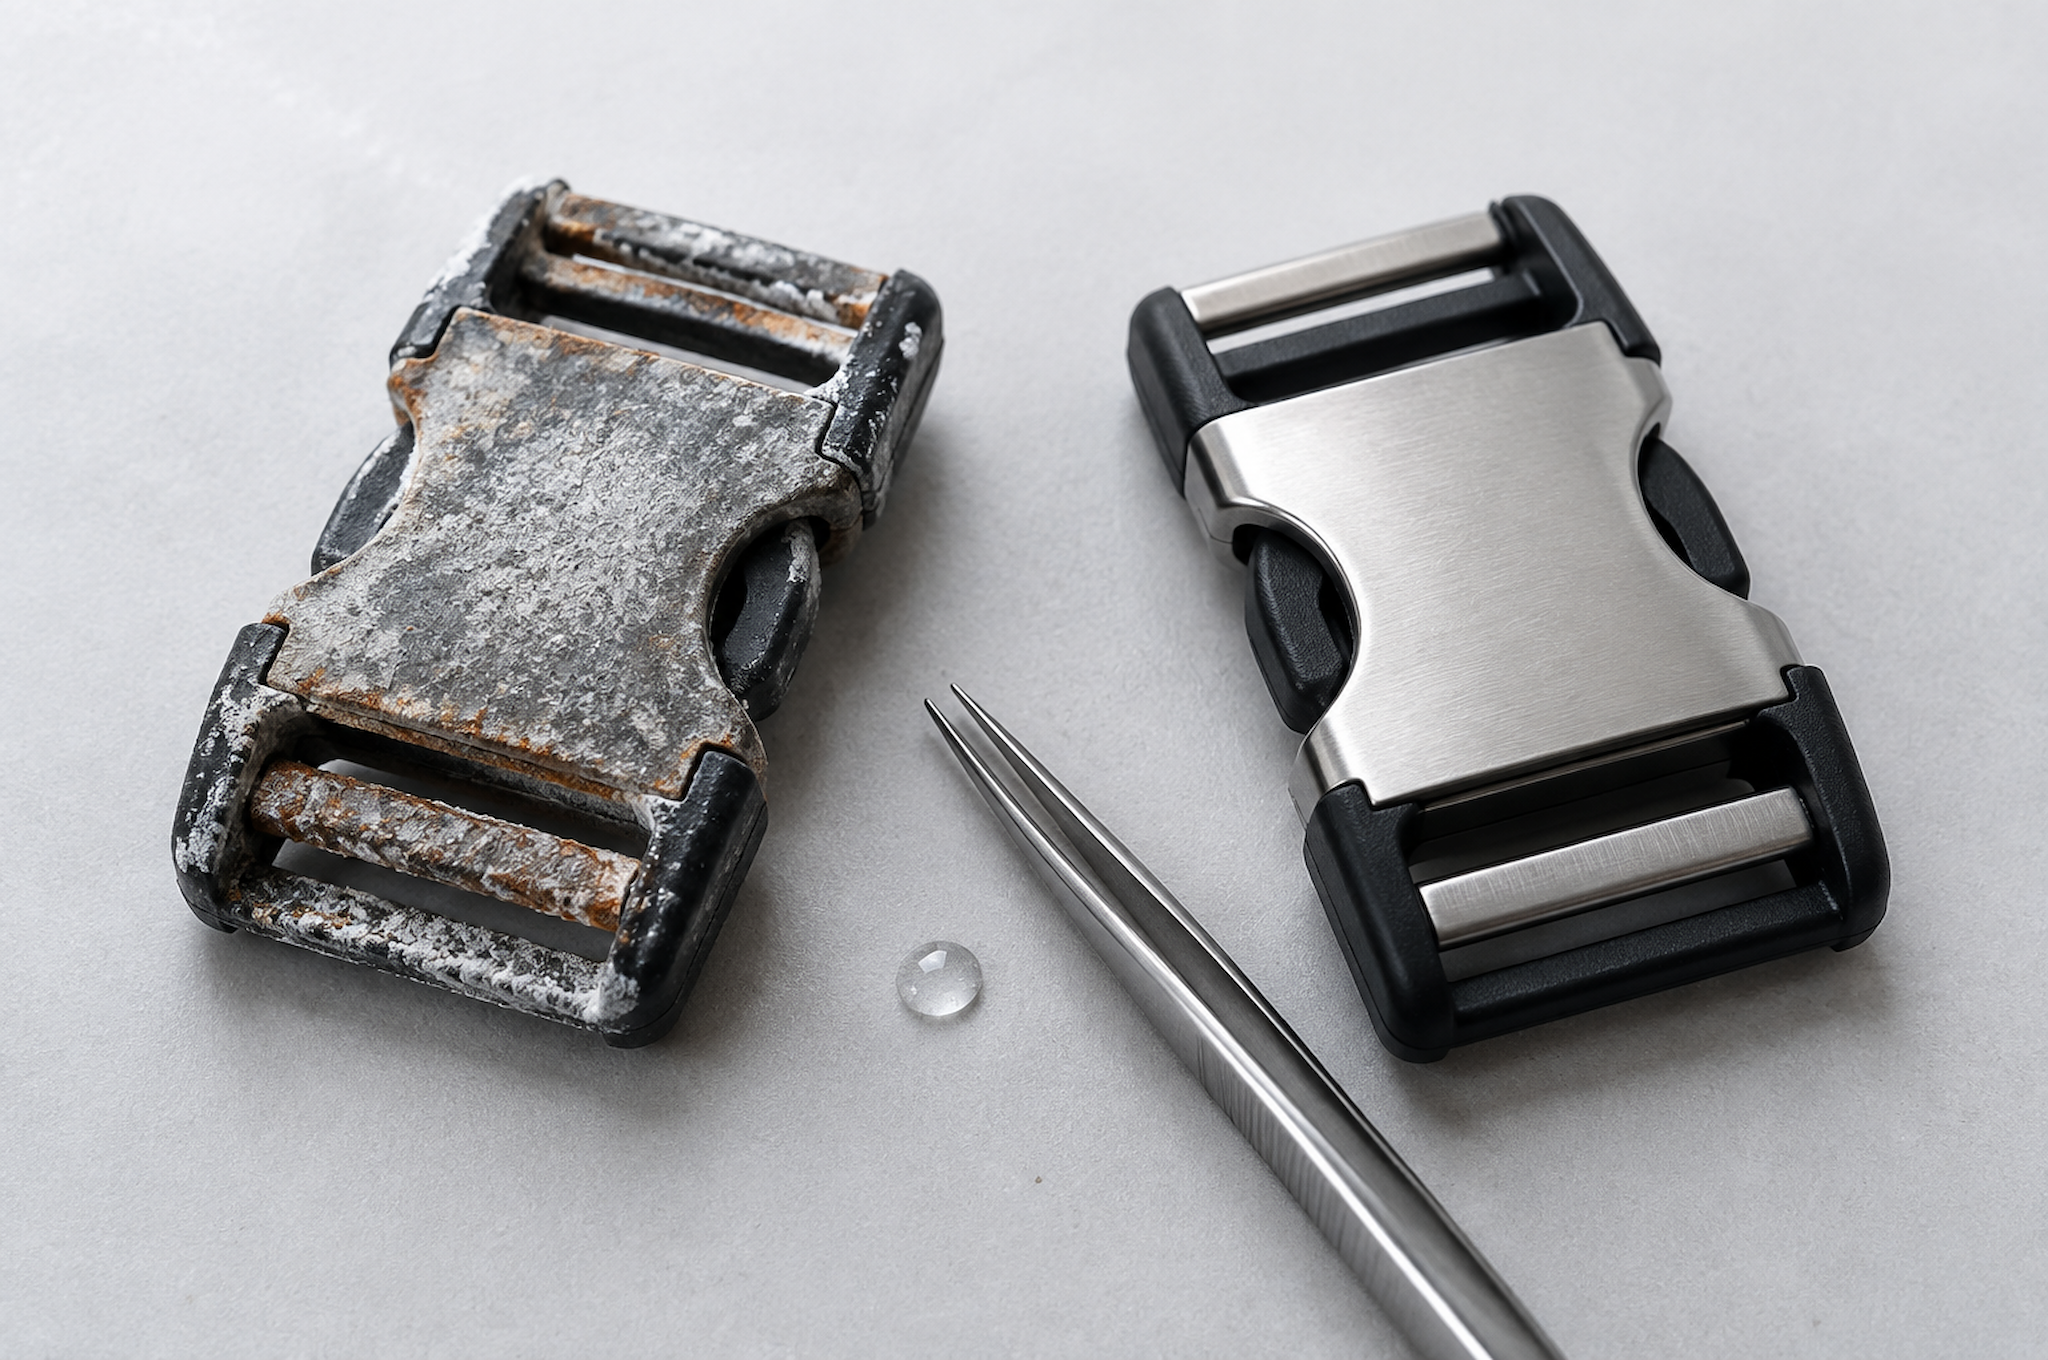
En distributör i Hamburg tog emot 2 400 laptopryggsäckar i mars och hade till juni registrerat 180 klagomål om vita fläckar på spännklinkornas tänder och bubblor på logotypplattan. Väskan hade aldrig varit i närheten av saltvatten. Den hade tillbringat 24 dagar i en containrar, fyra veckor i ett lager nära floden Elbe och sedan en sommar i butiksfönster. Korrosion på metallkomponenter beror mer på fukt än på havsmiljö, och saltnebelprovning är det sätt man använder för att upptäcka problem innan kartongerna skickas ut.
Vad saltnebelprovning återger – och vad den inte gör
En saltnebelkammare atomiserar en saltlösning till en dimma och håller provbitarna i denna vid konstant temperatur. Standarden är ASTM B117 eller dess ISO-motsvarighet 9227, med en 5-procentig natriumkloridlösning vid 35 grader Celsius, där den insamlade lösningen har ett pH-värde mellan 6,5 och 7,2 samt en nedfallshastighet på 1–2 ml per 80 kvadratcentimeter per timme.
Testen är accelererad, och det är både dess svaghet och dess värde. Ett hundratal timmar i en kammare motsvarar inte ett hundratal dagar ute till sjöss. Kammaren ger en kontinuerlig våt film som verklig utsättning endast ger under kondensationscykler, så den överdrivar korrosion på delar som torkar av. Den underskattar också sprickkorrosion, eftersom de flesta fel på ryggsäckshårdvaror börjar inuti en fog som dimman når dåligt.
Vad testet gör bra är att rangordna. Kör samma spänne från tre olika beläggningsleverantörer i 96 timmar och skillnaderna är uppenbara och återkommande. Så använder vi det: som ett kvalificerings- och lottverifikationssteg för leverantörer, inte som en livslängdsprognos.
Testvillkor och timmål
Timmar är det antal som köpare anför, men talet betyder ingenting utan ett bifogat godkännandekriterium. Våra mål för hårdvara till laptopryggsäckar är:
Zinklegerade spännen och justeringsdelar, svart nickel- eller elektroforetisk beläggning: 72 timmar, ingen underlagskorrosion, funktionen påverkas inte
Zinklegerade logoplåtar och märkeshållare: minst 72 timmar, 96 timmar för kustmarknadsprogram
Ståld-ringar och krokhållare, zinkbelagda: 48 timmar, ingen röd rost
Stålnitar och stålspetsar, belagda: 48 timmar
Zinklegerade dräktslutsreglage på metallzippare: 96 timmar, eftersom reglaget sitter på en fuktig axelremväg och mot tyg som håller fukt
Vi testar sex stycken per metallkomponentparti, rengjorda med alkohol och hanterade med handskar, och vi fotograferar varje stycke vid 24, 48 och 72 timmar så att rapporten visar förloppet snarare än ett enskilt slutresultat.
Funktion ingår i godkännandekriteriet och utelämnas vanligtvis. Ett spänne utan synlig korrosion som inte längre lossnar vid en dragkraft på 30 N har misslyckats. Vi öppnar och stänger varje testat justeringsorgan tio gånger efter borttagning.
Belägningstyper och vad varje typ tål
Belägningen avgör resultatet mer än grundmetallen, och kostnads skillnaderna mäts i cent.
Zinkbeläggning på stål, 5–8 mikrometer: 24–48 timmar till vit korrosion, billig, lämplig för dolda nitar
Zinkbeläggning med klar passivering, 8–12 mikrometer: 48–72 timmar, den praktiska miniminivån för synliga ståldelar
Nickelbeläggning på zinklegering, 8–12 mikrometer: 72–96 timmar, standarden för spännen och glidare
Svart nickel över nickel: 96 timmar och god bevarande av utseende, vår standard för svart hårdvara
Elektroforetisk beläggning över zinklegering: 120–240 timmar, den bästa barriären vi köper, med ett något mjukare utseende
Pulverbeläggning över zinklegering: hög barriär men spricker vid kanterna, och varje spricka blir en korrosionsplats
Antika mässings- och bronsfinisher med lacktoppslager: utseendebaserade, där lacket är den svaga lager
Två praktiska regler. Zinklegering kan inte skyddas på samma sätt som stål, eftersom en zinklegeringsformgjutning har porositet som ett beläggningslager följer snarare än täcker. En pinhol i 8 mikrometer nickel på en porös formgjutning blir en korrosionscell som växer under beläggningen och lyfter den – detta är bubblorna som en kund beskriver som flagnande färg.
En tjockare beläggning är heller inte automatiskt bättre. Över cirka 15 mikrometer påverkar ökad tjocklek passformen på små gängade delar, och en spännkam som inte längre klickar är en retur – därför anger vi ett intervall snarare än ett minimivärde.
Det finns verkliga kostnadskonsekvenser. Att byta ett fullständigt hårdvarusats från standardnickel till svart nickel med en elektroforetisk topplackering ökar kostnaden med cirka 0,09–0,14 USD per påse vid 3 000 enheter. För ett program som säljs på en torr inlandsmarknad med kort lagring är det svårt att motivera den extra kostnaden. För ett program med kustdistribution och långsam försäljning rekommenderar vi däremot detta och dokumenterar motiveringen skriftligen.
Korrosion under transport och lagring
De flesta korrosionsanspråk som vi ser uppstår mellan fabriken och butikens hylla, inte i kundens hand.
En 40-fots container som färdas genom tropikerna kan nå 60 grader Celsius inuti under dagen och sjunka till 25 grader på natten. Denna dagliga cykel kondenserar fukt på metall, på insidan av containerns tak och inuti påsen. En ryggsäck som är packad med en kartonginsats håller denna fukt mot metallkomponenter i veck, särskilt vid basen.
Våra standardåtgärder för exportorder:
En 2 g silikagelpåse per polyplåst på alla beställningar med metallkomponenter samt två på 17-tums- och verktygsmodeller
Polyplåstar med ventilationshål, eftersom en försluten påse fångar kondens istället for att hindra den
Kartongfodringar vid sjöfrakt till fuktiga destinationer
Containerladdning med ett fuktabsorberande torkmedelsmatta
Förvaring på destinationen är lika viktig som transporten. Beläggning som klarat 72 timmar i kammern har visat vit korrosion efter fem månader i ett uppvärmt kustlager, eftersom kammern aldrig körde en våt-torr cykel med salt kvar på ytan.
Det är den ärliga begränsningen av saltnebelsdata: den visar att beläggningsystemet är funktionsdugligt, men den kan inte säga att komponenten kommer att se ny ut efter ett år på ett lager i Bremen.
Kontrolllista för inspektion av hårdvara vid inkommande partier
En köpare utan kammare kan fortfarande upptäcka de flesta problem. Utför detta vid mottagning på en provkartong:
Bekräfta beläggnings typ och tjockleksområde på leverantörens provrapport, i mikrometer, inte som en beskrivning
Sök efter pinholes och brister med blotta ögat under stark belysning på insidan av varje kurva, där beläggningen är svagast
Undersök delningslinjen på tryckgjutna komponenter, eftersom en ojämn delningslinje håller kvar fukt och utlöser korrosion
Använd varje spänne och glidreglage tio gånger och notera styvhet eller en klickljud som inte engagerar
Torka en del med en torr vit duk för att kontrollera om beläggningen avfärgas, vilket indikerar en tunn eller dåligt fästad beläggningslager
Väg en produktionsdel mot en känd godkänd provdel, eftersom en viktsminskning på 0,5 g ofta betyder en tunnare gjutning snarare än en tunnare beläggning
Vid Tianqin kontrolleras varje hårdvarupart mot den godkända provdelen vid mottagning av varor, och vi utför saltnebelsprov på en provuppsättning från varje ny beläggningsleverantör innan denna leverantör inkluderas i materialförteckningen. Vi spar också sex stycken av varje hårdvarupart i en förseglad påse med partnumret, så att ett anspråk två år senare kan spåras tillbaka till den faktiska beläggningspartien. Metallhårdvara specificeras som standard i zinklegering för våra affärs- och reselinjer, och vi anför beläggningshur i offerten per del i hårdvaruschemat som bifogas provdelen.
En köparefråga som vi ofta får är om zinklegerad hårdvara alls är acceptabel, eftersom en konkurrent erbjuder stål. Zinklegering är lättare och rostar inte röd, men den är mer känslomässig för pläteringskvalitet, och en billig gjutning med tunn plätering är sämre än en välpläterad ståldel. Svaret är en testad pläteringsspecifikation, inte ett metallnamn på ett offertunderlag.
Ange pläteringstid i inköpsorder
Skicka oss er hårdvarulista och ert målmarknad. Vi kartlägger varje del till ett pläteringssystem med en testad timantal, ger er skillnaden per enhet och informerar er om vilka delar säkert kan kvarstå på standardnickel.
Kontakta [email protected] eller besök www.tianqinbag.com för att begära en provexemplar med hårdvarusaltspolningsdata, få ett fabriksprisförslag eller påbörja ett OEM/ODM-projekt med Quanzhou Tianqin Bags Co., Ltd. Provexemplar tar 7–15 arbetsdagar, och vi kan inkludera hårdvaruschemat med galvaniseringsperioder i provpaketet. Sjutton år av väsktillverkning i Quanzhou, OEM- och ODM-export till mer än 50 länder, SGS-testrapporter tillgängliga på begäran.


 Senaste nytt


