
 EN



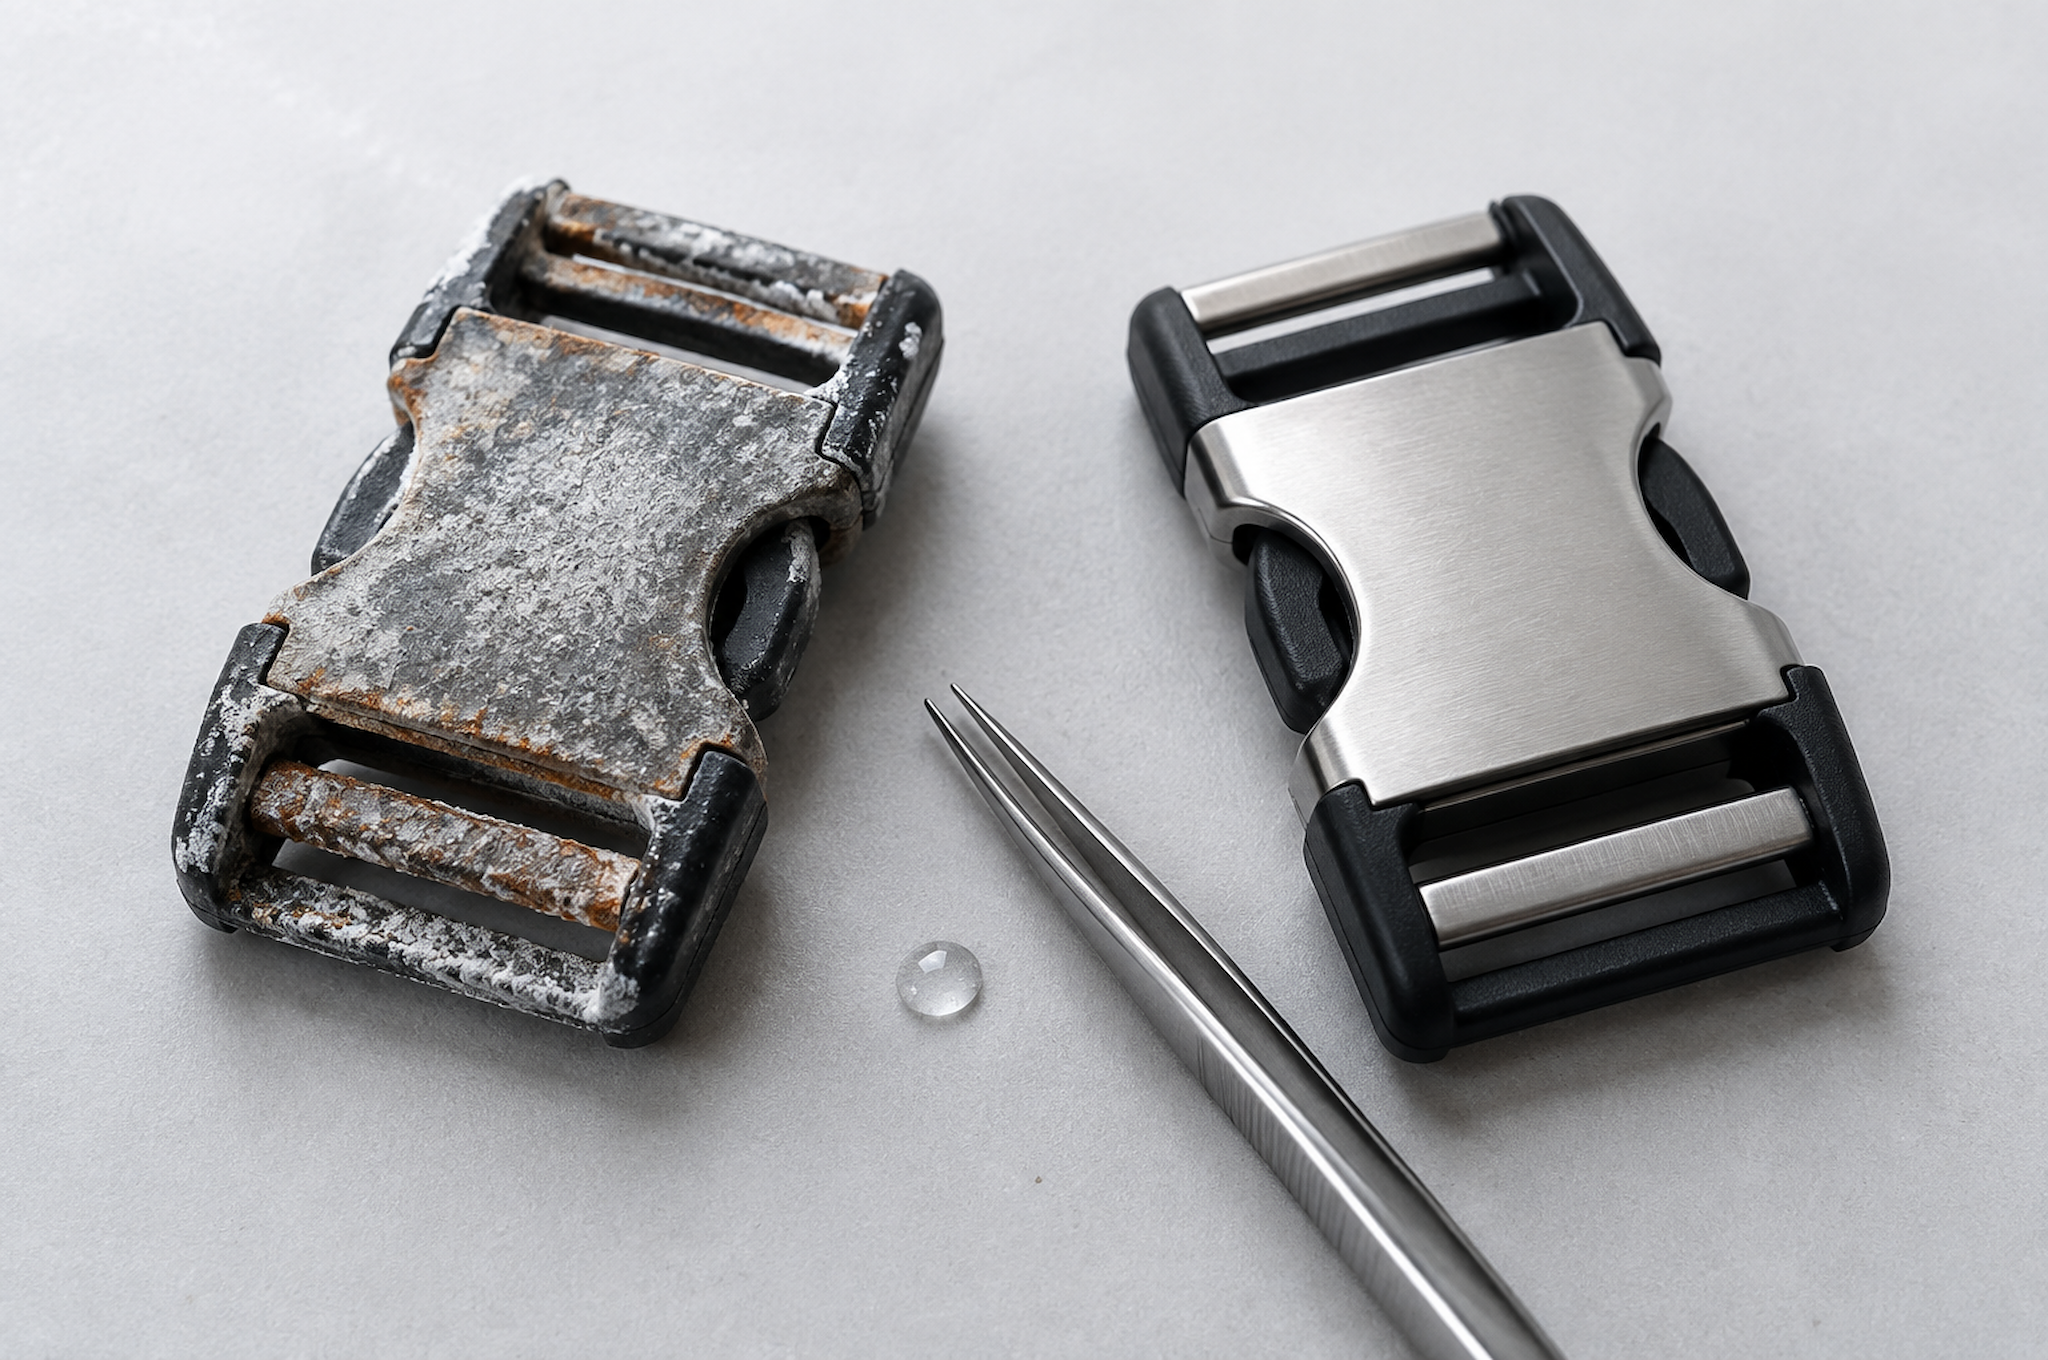
توزیعکنندهای در هامبورگ در ماه مارس ۲۴۰۰ عدد کیف پشتی لپتاپ دریافت کرد و تا ژوئن ۱۸۰ شکایت دربارهی لکههای سفید روی شاخههای بستهبندی و حبابزدن روی صفحهی لوگو داشت. این کیف هرگز به آب شور نزدیک نشده بود. ۲۴ روز در کانتینر، چهار هفته در انباری نزدیک رودخانهی البه و سپس یک تابستان در پنجرههای فروشگاهها گذرانده بود. خوردگی قطعات فلزی بیشتر داستانی از رطوبت است تا از دریا، و آزمون پاشش نمک روشی است برای کشف این مشکل پیش از ارسال بسته.
چیزی که آزمون پاشش نمک شبیهسازی میکند و چیزی که شبیهسازی نمیکند
اتاق پاشش نمک محلول نمکی را به صورت اتمی در میآورد و نمونهها را در این مه در دمای ثابت نگه میدارد. استاندارد مورد استفاده ASTM B117 یا معادل ISO آن ۹۲۲۷ است که از محلول ۵ درصد سدیم کلرید در دمای ۳۵ درجهی سانتیگراد استفاده میکند؛ pH محلول جمعآوریشده بین ۶٫۵ تا ۷٫۲ و نرخ رسیدن آن ۱ تا ۲ میلیلیتر در هر ۸۰ سانتیمتر مربع در ساعت است.
این آزمون شتابدار انجام میشود و همین ویژگی، هم ضعف و هم ارزش آن را تشکیل میدهد. صدم ساعت در دوره آزمون در محفظه با صدم روز در معرض محیط دریایی برابر نیست. محفظه لایهای از مرطوبیت پیوسته ایجاد میکند که در شرایط واقعی تنها در طول چرخههای تقطیر به وجود میآید؛ بنابراین برای قطعاتی که خشک میشوند، میزان خوردگی را بیش از حد تخمین میزند. همچنین خوردگی شکافی را کمتر از حد واقعی تخمین میزند، زیرا اکثر خرابیهای سختافزار کیفهای لپتاپ از داخل اتصالاتی آغاز میشوند که ابر (فُگ) بهسختی به آنها نفوذ میکند.
آنچه این آزمون بهخوبی انجام میدهد، رتبهبندی است. اگر یک قلاب مشخص را از سه تأمینکننده مختلف پوششدهنده برای مدت ۹۶ ساعت آزمایش کنیم، تفاوتها واضح و قابل تکرار خواهند بود. ما این آزمون را دقیقاً به این منظور به کار میبریم: بهعنوان دروازهای برای ارزیابی تأمینکنندگان و تأیید دفعات تولید، نه بهعنوان پیشبینی طول عمر محصول.
شرایط آزمون و مدتزمانهای هدف
ساعات، عددی است که خریداران ذکر میکنند؛ اما این عدد بدون معیار مشخصی برای قبولیت هیچ ارزشی ندارد. مدتزمانهای هدف ما برای سختافزار کیفهای لپتاپ عبارتند از:
قلابها و تنظیمکنندههای آلیاژ روی، با پوشش نیکل سیاه یا الکتروفورتیک: ۷۲ ساعت، بدون خوردگی در زیرلایه و بدون تأثیر بر عملکرد
صفحههای لوگو و نگهدارندههای نشان از آلیاژ روی: حداقل ۷۲ ساعت، برای برنامههای بازار ساحلی ۹۶ ساعت
حلقههای D و صفحههای قلاب از فولاد، روکشدار با روی: ۴۸ ساعت، بدون زنگزدگی قرمز
پرچها و لبههای تیز از فولاد، روکشدار: ۴۸ ساعت
لغزندههای پُرکش از آلیاژ روی روی پُرکشهای فلزی: ۹۶ ساعت، زیرا لغزنده روی مسیر تسمهی شانهای مرطوب قرار میگیرد و در تماس با پارچهای است که رطوبت را نگه میدارد
ما شش قطعه از هر دستهی فلزی را آزمایش میکنیم؛ قطعات با الکل تمیز شده و با دستکشها دستکاری میشوند. هر قطعه را در ساعتهای ۲۴، ۴۸ و ۷۲ عکسبرداری میکنیم تا گزارش، پیشرفت را نشان دهد نه تنها وضعیت نهایی.
عملکرد بخشی از معیار قبول است و معمولاً نادیده گرفته میشود. یک بند که هیچ زنگزدگی قابل مشاهدهای ندارد اما تحت نیروی کشش ۳۰ نیوتون دیگر باز نمیشود، شکست خورده است. ما پس از برداشتن هر تنظیمکنندهی آزمایششده، ده بار آن را باز و بسته میکنیم.
انواع روکش و تحمل هر کدام
روکش بیش از فلز پایه، نتیجه را تعیین میکند و تفاوتهای هزینه به سنت محاسبه میشوند.
پوشش روی فولاد با روی، ضخامت ۵ تا ۸ میکرون: مقاومت در برابر خوردگی سفید به مدت ۲۴ تا ۴۸ ساعت؛ ارزانقیمت و مناسب برای پرچهای پنهان
پوشش روی فولاد با عبوردهی شفاف، ضخامت ۸ تا ۱۲ میکرون: مقاومت در برابر خوردگی سفید به مدت ۴۸ تا ۷۲ ساعت؛ حد عملی برای قطعات فولادی مرئی
پوشش نیکل روی آلیاژ روی، ضخامت ۸ تا ۱۲ میکرون: مقاومت در برابر خوردگی سفید به مدت ۷۲ تا ۹۶ ساعت؛ استاندارد برای بستها و لغزندهها
نیکل مشکی روی نیکل: مقاومت ۹۶ ساعته و حفظ ظاهر مناسب؛ پیشفرض ما برای تجهیزات مشکی
پوشش الکتروفورتیک روی آلیاژ روی: مقاومت در برابر خوردگی سفید به مدت ۱۲۰ تا ۲۴۰ ساعت؛ بهترین سد خوردگی که تهیه میکنیم، با ظاهری کمی نرمتر
پوشش پودری روی آلیاژ روی: سد بالا اما جداشدن در لبهها؛ و هر جدایی نقطهای برای شروع خوردگی میشود
پوششهای برنج و برنز قدیمی با لایهی نهایی لاک: مبتنی بر ظاهر، و لاک لایهی ضعیف است
دو قاعدهٔ کاربردی. آلیاژ روی را نمیتوان بهصورتی که فولاد را محافظت میکنند، محافظت کرد، زیرا ریختهگری تزریقی آلیاژ روی دارای تخلخل است و لایهٔ آبکاریشده در این تخلخلها نفوذ میکند نه اینکه آنها را در برابر نفوذ مهر و موم کند. یک سوراخ سوزنی در لایهٔ نیکل به ضخامت ۸ میکرون روی یک قطعهٔ ریختهگری تخلخلدار، سلول خوردگی ایجاد میکند که زیر لایهٔ آبکاری رشد کرده و آن را بلند میکند؛ این پدیده همان «حبابزدن» است که مشتری آن را بهصورت «پوستهرفتن رنگ» توصیف میکند.
افزایش ضخامت لایهٔ آبکاری نیز بهطور خودکار بهتر نیست. وقتی ضخامت لایه از حدود ۱۵ میکرون فراتر رود، انباشتگی لایه بر تناسب قطعات کوچک با ر thread تأثیر میگذارد و یک قفل (بکل) که دیگر صدای کلیک نمیدهد، منجر به بازگشت محصول میشود؛ بنابراین ما یک بازهٔ مشخص میدهیم نه اینکه فقط یک حداقل تعیین کنیم.
پیامدهای مالی واقعی نیز وجود دارد. انتقال کامل مجموعهٔ سختافزار از آبکاری نیکل استاندارد به آبکاری نیکل سیاه با پوشش بالای الکتروفورتیک، در سفارش ۳۰۰۰ عدد، هزینهٔ اضافی حدود ۰٫۰۹ تا ۰٫۱۴ دلار آمریکا به ازای هر کیسه ایجاد میکند. در یک برنامهٔ عرضه به بازار خشک و دور از دریا با دورهٔ نگهداری کوتاه، توجیه این هزینه دشوار است. اما در برنامهای که توزیع ساحلی داشته و فروش آن کند است، ما این روش را توصیه میکنیم و دلایل توصیهٔ خود را بهصورت کتبی ثبت میکنیم.
خوردگی در حین حملونقل و نگهداری
بیشتر ادعاهای خوردگی که ما مشاهده میکنیم، بین دروازه کارخانه و قفسه فروشگاه ایجاد میشوند، نه در دست مشتری.
یک کانتینر ۴۰ فوتی که از مناطق استوایی عبور میکند، ممکن است در روز به دمای ۶۰ درجه سانتیگراد در داخل خود برسد و در شب به ۲۵ درجه سانتیگراد کاهش یابد. این چرخه روزانه باعث میشود رطوبت روی فلز، روی سقف داخلی کانتینر و درون کیسهها تقطیر شود. یک کیف پشتی که با یک درجۀ کارتنی بستهبندی شده، این رطوبت را برای هفتهها بهویژه در پایهی تجهیزات نگه میدارد.
اقدامات استاندارد ما در برابر این مسائل برای سفارشات صادراتی:
استفاده از یک کیسه ژل سیلیکا ۲ گرمی در هر پلیبگ برای تمام سفارشاتی که تجهیزات فلزی دارند، و دو کیسه برای مدلهای ۱۷ اینچی و ابزاری
استفاده از پلیبگهایی با سوراخ تهویه، زیرا یک کیسه محکم رطوبت تقطیرشده را در خود محبوس میکند نه اینکه آن را دور نگه دارد
استفاده از روکشهای کارتنی برای حمل دریایی به مقاصد مرطوب
بارگیری کانتینر با پوشش جاذب رطوبت
ذخیرهسازی در مقصد به اندازهٔ حملونقل اهمیت دارد. روکشهایی که در دورهٔ آزمون سه روز (۷۲ ساعت) در تختهآزمایش گذراندهاند، پس از پنج ماه نگهداری در یک انبار ساحلی بدون سیستم گرمایشی، دچار خوردگی سفید شدهاند؛ زیرا تختهٔ آزمون هرگز چرخهٔ مرطوب-خشک را با نمک باقیمانده روی سطح اجرا نکرده است.
این محدودیت صادقانهٔ دادههای آزمون افشانهٔ نمک است: این دادهها تنها نشان میدهند که سیستم روکش قابل اعتماد است و نمیتوانند تضمین کنند که قطعه پس از یک سال قرار گرفتن روی قفسه در برمن همچنان نو به نظر برسد.
فهرست بازرسی قطعات فلزی برای محمولههای ورودی
خریداری که تختهٔ آزمون ندارد نیز میتواند اغلب مشکلات را شناسایی کند. این فرآیند را در زمان دریافت کالا روی یک کارتن نمونه انجام دهید:
نوع روکش و محدودهٔ ضخامت آن را بر اساس گزارش آزمون تأمینکننده تأیید کنید — واحد اندازهگیری باید میکرون باشد، نه توصیف کلامی
برای تشخیص سوراخهای سوزنی و جاهای بدون روکش، در نور شدید به داخل هر انحناء نگاه کنید؛ زیرا در این نقاط روکشکاری بهدرستی انجام نمیشود.
خط جداکنندهٔ قطعات ریختهگری تحت فشار را بررسی کنید؛ زیرا خط جداکنندهٔ ناصاف رطوبت را نگه میدارد و خوردگی را آغاز میکند.
هر بندبست و لغزنده را ده بار بهکار ببرید و هرگونه سفتی غیرعادی یا صدای «کلیک» را که منجر به قفلنشدن نمیشود، یادداشت کنید.
یک قسمت را با پارچهای سفید و خشک پاک کنید تا از لایهرویِ جداشونده بررسی شود؛ این نشاندهندهٔ لایهای نازک یا بهخوبی چسبیدهنشده است.
قطعهٔ تولیدی را در برابر نمونهای معتبر وزن کنید، زیرا کاهش ۰٫۵ گرم اغلب نشاندهندهٔ ریختهگری نازکتر (نه لایهروی نازکتر) است.
در تیانچین، هر دستهای از قطعات فلزی در زمان ورود کالا با نمونهٔ تأییدشده مقایسه میشود و ما قبل از اینکه تأمینکنندهٔ جدید لایهروی در فهرست مواد وارد شود، تست افشانهی نمک را روی مجموعهای از نمونهها از آن تأمینکننده انجام میدهیم. همچنین شش عدد از هر دستهٔ قطعات فلزی را در کیسهای محکم و مهرشده با شمارهٔ دسته نگهداری میکنیم تا در صورت ادعایی دو سال بعد، بتوان آن را به دقیقاً همان دستهٔ لایهروی مربوطه ردیابی کرد. قطعات فلزی در خطوط کسبوکار و سفر ما بهطور پیشفرض از آلیاژ روی مشخص شدهاند و مدت زمان لایهروی هر قطعه را در برنامهٔ قطعات فلزی که به نمونه ضمیمه شده است، ذکر میکنیم.
یکی از سؤالات رایج خریداران این است که آیا استفاده از فلز آلیاژ روی برای قطعات فلزی اصلاً مجاز است، چون رقیبی فولاد را ارائه میدهد. آلیاژ روی سبکتر است و زنگ نمیزند، اما کیفیت پوششدهی آن حساستر است؛ بنابراین یک ریختهگری ارزان با پوشش نازک از یک قطعه فولادی با پوشش مناسب بدتر است. پاسخ، مشخصات آزمودهشده پوششدهی است، نه نام فلزی که در پیشفاکتور ذکر شده است.
ساعات پوششدهی را در سفارش خرید وارد کنید.
لیست قطعات فلزی خود و بازار مقصد را برای ما ارسال کنید. ما هر قطعه را به یک سیستم پوششدهی با تعداد ساعتهای آزمودهشده نگاشت میکنیم، تفاوت هزینه هر واحد را اعلام میکنیم و مشخص میکنیم کدام قطعات میتوانند بدون مشکل روی پوشش نیکل استاندارد باقی بمانند.
با تریسی-یون در آدرس [email protected] تماس بگیرید یا از وبسایت www.tianqinbag.com برای درخواست نمونهای با دادههای آزمون افشانه نمک سختافزار، دریافت پیشفاکتور کارخانه یا آغاز پروژهٔ OEM/ODM با شرکت Quanzhou Tianqin Bags Co., Ltd.، اقدام کنید. زمان تهیهٔ نمونه ۷ تا ۱۵ روز کاری است و میتوانیم برنامهٔ زمانبندی سختافزار شامل ساعات پوششدهی را نیز در بستهٔ نمونه قرار دهیم. هفده سال تولید کیف در قوانژو، صادرات OEM و ODM به بیش از ۵۰ کشور، گزارشهای آزمون SGS بر اساس درخواست در دسترس است.


 اخبار داغ


