
 EN



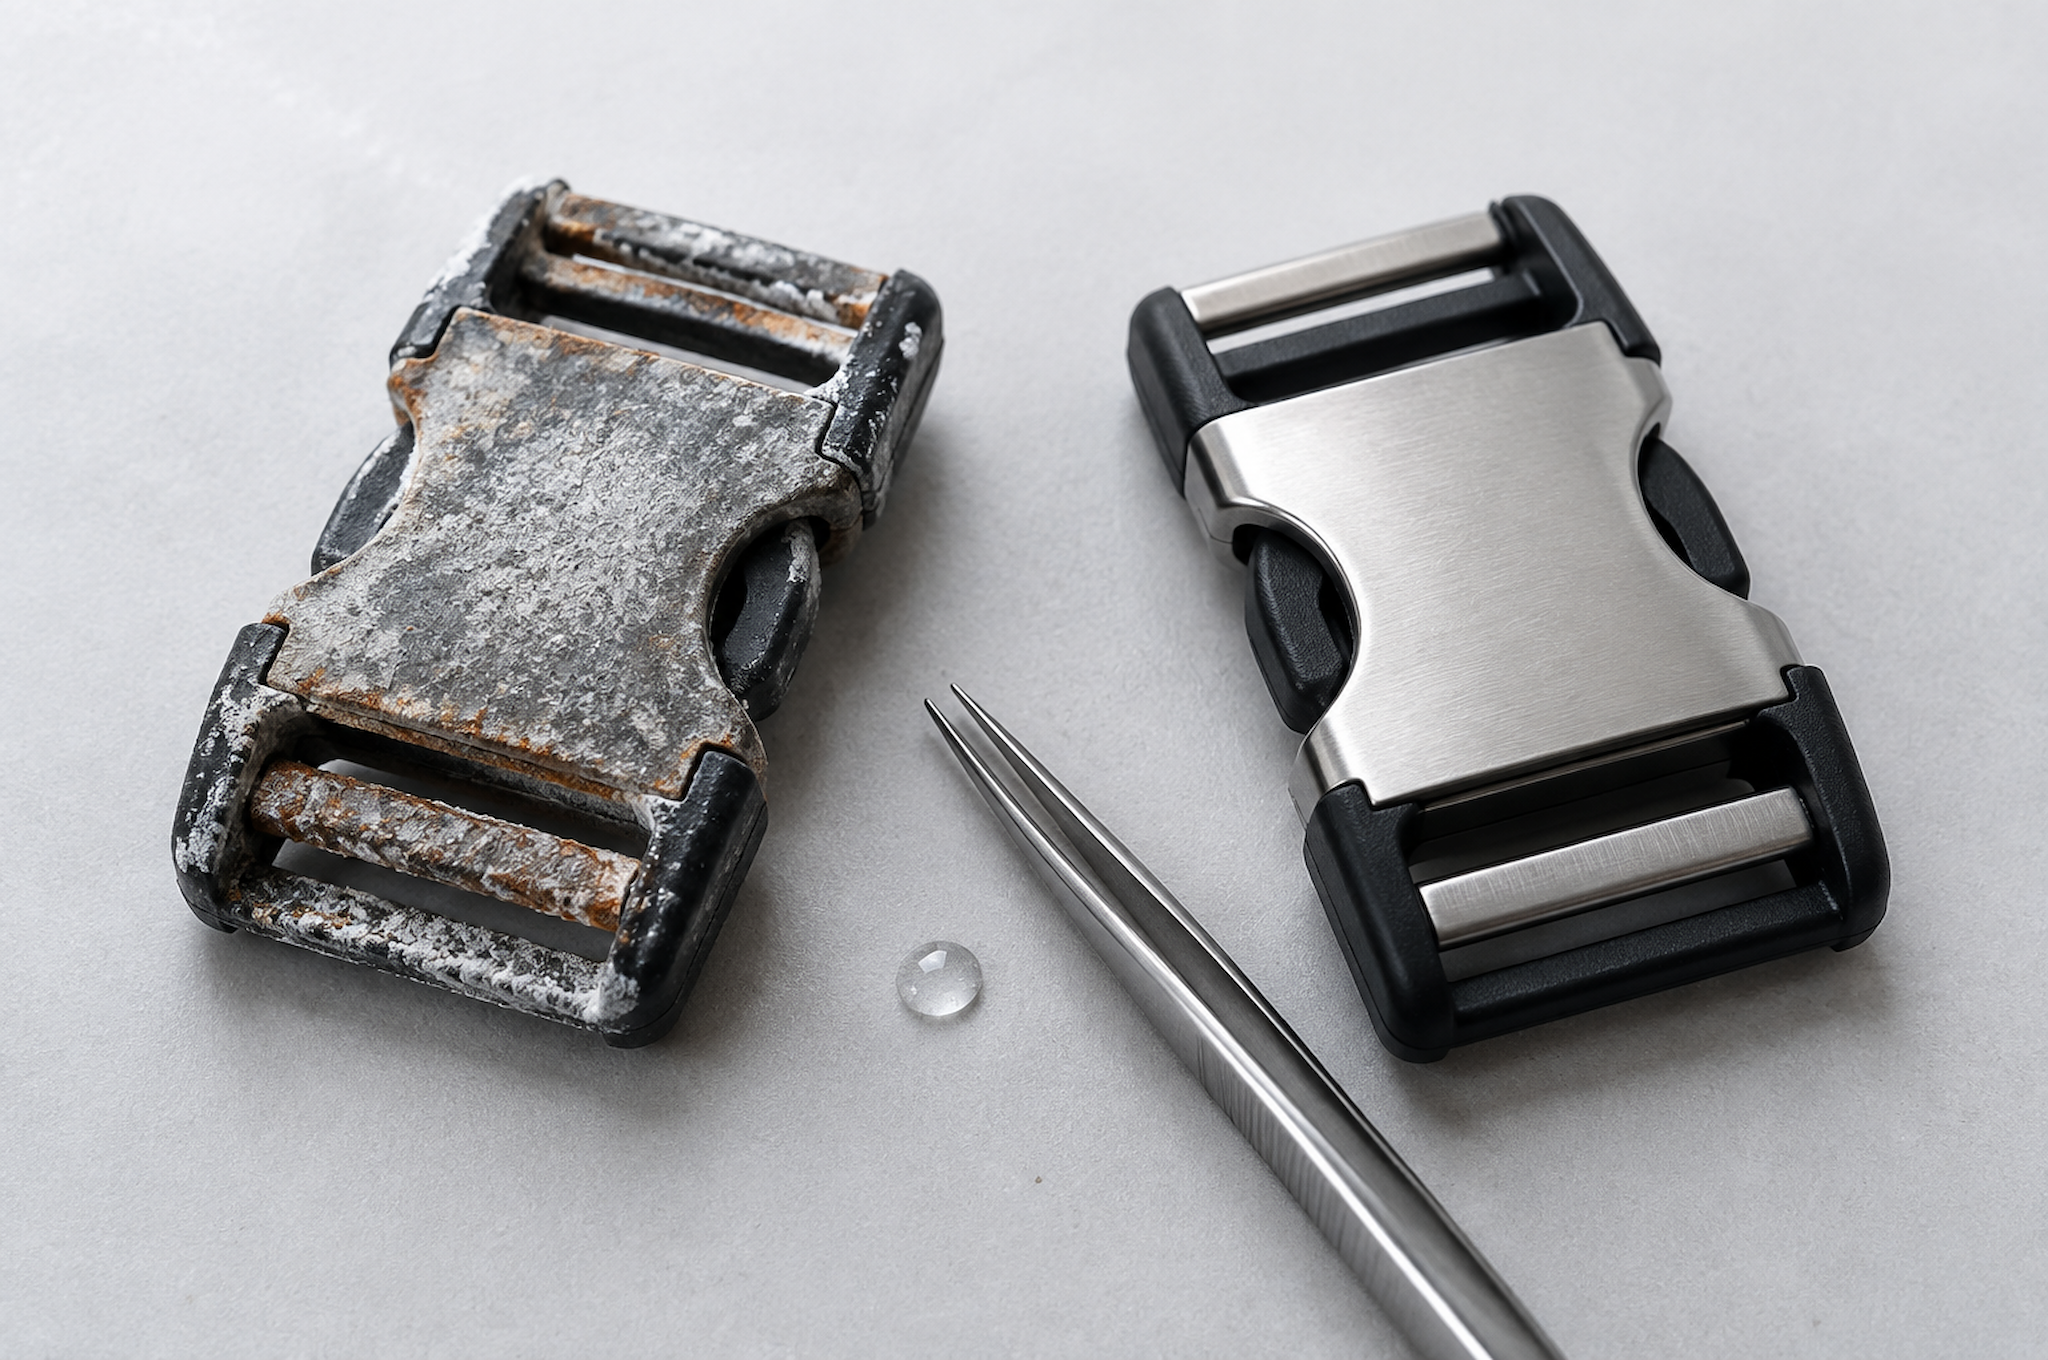
Dystrybutor w Hamburgu otrzymał w marcu 2400 plecaków na laptopa; do czerwca zgłoszono 180 skarg dotyczących białych plam na zaczepach zamka oraz pęcherzyków na tabliczce z logo. Plecak nigdy nie znajdował się w pobliżu wody morskiej. Przebywał 24 dni w kontenerze, cztery tygodnie w magazynie przy rzekach Elba i następnie przez całe lato w oknach sklepowych. Korozja elementów metalowych wynika bardziej z wilgoci niż z oddziaływania morza, a test rozpylania roztworu solnego pozwala wykryć takie problemy jeszcze przed wysyłką kartonu.
Co test rozpylania roztworu solnego odtwarza, a czego nie odtwarza
Komora do testu rozpylania roztworu solnego przekształca roztwór soli w mgłę i utrzymuje próbki w tej mgле w stałej temperaturze. Standardem jest ASTM B117 lub jego odpowiednik ISO 9227, przy użyciu 5-procentowego roztworu chlorku sodu w temperaturze 35 stopni Celsjusza, przy pH zebranego roztworu wynoszącym od 6,5 do 7,2 oraz natężeniu opadania od 1 do 2 ml na 80 cm² na godzinę.
Test jest przyspieszony, co stanowi jego słabość, ale także wartość. Sto godzin w komorze nie odpowiada sto dniom na morzu. Komora generuje ciągłą wilgotną warstwę, której w rzeczywistych warunkach ekspozycji nie ma się poza cyklami kondensacji, dlatego nadmiernie wyolbrzymia korozję części, które normalnie wysychają. Jednocześnie niedoszacowuje korozji szczelinowej, ponieważ większość awarii elementów wyposażenia plecaków turystycznych zaczyna się wewnątrz połączeń, do których mgła trudno się dostaje.
Test dobrze sprawdza się w rankingu. Po uruchomieniu tego samego klamry od trzech dostawców powłok przez 96 godzin różnice są wyraźne i powtarzalne. Tak właśnie go wykorzystujemy: jako bramę kwalifikacji dostawców i weryfikacji partii, a nie jako prognozę trwałości.
Warunki testu i docelowe czasy trwania
Czasy podawane w godzinach to wartości, jakie podają zakupujący; sama liczba nic nie znaczy bez określonego kryterium zaliczenia. Nasze cele dla elementów wyposażenia plecaków laptopowych:
Klamry i regulatory ze stopu cynku, powłoka niklowa czarna lub elektroforetyczna: 72 godziny, brak korozji podłoża, funkcjonalność nieuszkodzona
Płytki z logo i uchwyty na odznaki ze stopu cynku: minimum 72 godziny, 96 godzin dla programów przeznaczonych na rynki przybrzeżne
Pierścienie D i płytki z haczykami ze stali, ocynkowane: 48 godzin, bez czerwonej rdzy
Nitki i guzki ze stali, pokryte warstwą ochronną: 48 godzin
Suwaki do zamków błyskawicznych ze stopu cynku na metalowych zatrzaskach: 96 godzin, ponieważ suwak znajduje się na wilgotnej części paska na ramię oraz styka się z tkaniną zatrzymującą wilgoć
Przeprowadzamy badania na sześciu elementach z każdej partii elementów metalowych; przed testem czyszczymy je alkoholem i manipulujemy w rękawiczkach; każdy element fotografujemy po 24, 48 i 72 godzinach, aby raport ilustrował postęp degradacji, a nie tylko końcowy stan.
Funkcjonalność stanowi część kryterium zaliczenia i zwykle jest pomijana. Zamek przystroju, który nie wykazuje widocznej korozji, ale nie otwiera się przy obciążeniu 30 N, uznaje się za niezgodny. Po zdjęciu każdego przetestowanego regulatora wykonujemy dziesięć cykli jego otwierania i zamykania.
Rodzaje powłok i warunki, które każde z nich wytrzymuje
Wybór powłoki ma większy wpływ na wynik niż rodzaj metalu podstawowego, a różnice w kosztach są mierzone w centach.
Ocynkowanie stali, 5–8 mikronów: odporność na białą korozję przez 24–48 godzin; tanie rozwiązanie, odpowiednie dla ukrytych nitów
Ocynkowanie ze szczytową pasywacją bezbarwną, 8–12 mikronów: odporność przez 48–72 godziny; praktyczny standard dla widocznych elementów stalowych
Niklowanie stopów cynku, 8–12 mikronów: odporność przez 72–96 godzin; standard dla klamerek i suwaków
Czarny nikiel na warstwie niklu: odporność przez 96 godzin oraz dobra retencja wyglądów; nasz domyślny wybór dla czarnych elementów metalowych
Powłoka elektroforetyczna na stopach cynku: odporność przez 120–240 godzin; najlepsza dostępna bariera zakupowana przez nas, o nieco miększym wyglądzie
Powłoka proszkowa na stopach cynku: wysoka odporność barierowa, ale podatna na odpryskiwanie na krawędziach; każdy odprysk staje się miejscem korozji
Wykończenia pod brąz starożytny i pod mosiądz z powłoką lakierową: rozwiązania kierowane wyglądem, przy czym lakier stanowi najbardziej wrażliwą warstwę
Dwie praktyczne zasady. Stop cynku nie może być chroniony tak jak stal, ponieważ odlew matrycowy ze stopu cynku ma porowatość, której warstwa pokrycia metalicznego się przestrzega, a nie uszczelnia. Otwór w postaci iglicy w 8-mikronowej warstwie niklu na porowatym odlewie staje się ogniskiem korozji, które rozwija się pod pokryciem i unosi je – to właśnie ten efekt pęcherzyków klient opisuje jako „odłupywanie się farby”.
Grubsza warstwa pokrycia nie jest również automatycznie lepsza. Powyżej około 15 mikronów nagromadzenie materiału zmienia dopasowanie małej części z gwintem, a zatrzask, który już nie „klikają”, powoduje zwrot produktu – dlatego określamy zakres grubości, a nie tylko minimalną wartość.
Ma to rzeczywiste konsekwencje kosztowe. Zmiana pełnego zestawu elementów wyposażenia ze standardowego pokrycia niklowego na czarno-niklowe z dodatkowym elektroforetycznym pokryciem wierzchnim zwiększa koszt jednej torby (przy partii 3000 sztuk) o ok. 0,09–0,14 USD. W przypadku programu sprzedaży na suchy, kontynentalny rynek z krótkim okresem magazynowania uzasadnienie wydatków na tę zmianę jest trudne. Natomiast w przypadku programu obejmującego dystrybucję w regionach przybrzeżnych oraz wolniejsze obroty sprzedażowe zalecamy tę opcję i dokumentujemy uzasadnienie pisemnie.
Korozja podczas transportu i magazynowania
Większość roszczeń dotyczących korozji pochodzi z okresu między bramą fabryki a półką sklepową, a nie z rąk klienta.
W trakcie przewozu kontenera o długości 40 stóp przez strefę tropikalną temperatura w jego wnętrzu może w ciągu dnia wzrosnąć do 60 stopni Celsjusza, a w nocy spaść do 25 stopni. Taki cykl dobowy powoduje skraplanie wilgoci na metalu, na wewnętrznej stronie dachu kontenera oraz wewnątrz worka. Plecak zapakowany razem z wkładką kartonową utrzymuje tę wilgoć przy elementach metalowych przez wiele tygodni, szczególnie w dolnej części.
Nasze standardowe środki zapobiegawcze w zamówieniach eksportowych:
Pakiet żelu krzemionkowego o masie 2 g w każdym worku polietylenowym w przypadku zamówień zawierających elementy metalowe oraz dwa takie pakiety w przypadku modeli o przekątnej 17 cali i modeli narzędziowych
Worki polietylenowe z otworem wentylacyjnym, ponieważ szczelny worek zatrzymuje skroplinę zamiast jej wykluczać
Wkładki kartonowe w opakowaniach wysyłanych drogą morską do wilgotnych miejsc przeznaczenia
Ładowanie kontenerów z użyciem koców o właściwościach pochłaniających wilgoć
Przechowywanie w miejscu przeznaczenia jest tak samo ważne jak transport. Powłoki, które przetrwały 72 godziny w komorze, wykazały białą korozję po pięciu miesiącach w nieogrzewanym magazynie przybrzeżnym, ponieważ komora nigdy nie przeprowadziła cyklu mokrego-suchego z solą pozostawioną na powierzchni.
To uczciwe ograniczenie danych z testów w komorze solnej: informują one jedynie, że system powłokowy jest sprawny, ale nie pozwalają stwierdzić, czy element będzie wyglądał jak nowy po roku przechowywania na półce w Breminie.
Lista kontrolna inspekcji elementów zewnętrznych dla nadchodzących partii
Zakupujący bez komory może nadal wykryć większość problemów. Przeprowadź to podczas odbioru towaru na próbkowym kartonie:
Potwierdź typ powłoki i zakres jej grubości w raporcie badawczym dostawcy, w mikronach, a nie w opisie
Wizualnie sprawdź obecność otworów iglicowych i braków powłoki przy jasnym oświetleniu na wewnętrznej stronie każdej krzywizny, gdzie osadzanie powłoki jest słabe
Sprawdź linię rozdziału na odlewach ciśnieniowych, ponieważ nierówna linia rozdziału zatrzymuje wilgoć i inicjuje korozję
Przełącz każdy zamek i suwak dziesięć razy i zanotuj nadmierną sztywność lub kliknięcie bez prawidłowego załączenia
Wyczyść jedną część suchą białą ściereczką, aby sprawdzić, czy pokrycie nie odciera się – oznacza to zbyt cienką warstwę lub słabe połączenie z podłożem
Zważ produkcyjną część w porównaniu z dobrze znanym wzorcem; spadek masy o 0,5 g często wskazuje na cieńsze odlewanie, a nie cieńsze pokrycie
W Tianqin każdy partia hardware’u jest sprawdzana przy odbiorze towaru wobec zatwierdzonego wzorca; ponadto przeprowadzamy test oporu korozji w atmosferze solnej na zestawie próbek pobranych z każdej nowej partii pokryć od nowego dostawcy przed wpisaniem tego dostawcy do listy materiałów. Dodatkowo przechowujemy sześć sztuk każdej partii hardware’u w zapieczętowanej torbie z wydrukowanym numerem partii, dzięki czemu roszczenie zgłoszone nawet po dwóch latach można śledzić bezpośrednio do konkretnej partii pokrycia. Hardware metalowy jest domyślnie określony jako stop cynku w naszych liniach business i travel, a w harmonogramie hardware’u dołączonego do wzorca podajemy czas nanoszenia pokrycia w godzinach na sztukę.
Jednym z częstych pytań kupujących jest, czy elementy z wykorzystaniem stopu cynku są w ogóle dopuszczalne, skoro konkurent oferuje stal. Stop cynku jest lżejszy i nie rdzewieje na czerwono, ale jest bardziej wrażliwy na jakość powłoki galwanicznej; tanie odlewanie z cienką powłoką jest gorsze niż dobrze powlekana część stalowa. Kluczem jest sprawdzona specyfikacja powłoki galwanicznej, a nie nazwa metalu podana w ofercie.
Wpisz liczbę godzin powlekania w zamówieniu zakupowym
Prześlij nam listę elementów oraz rynek docelowy. Przyporządkujemy każdy element do odpowiedniego systemu powlekania z potwierdzoną liczbą godzin, podamy różnicę cenową na sztukę oraz wskazemy, które elementy mogą bezpiecznie pozostać przy standardowym powleceniu niklowym.
Skontaktuj się z [email protected] lub odwiedź www.tianqinbag.com złożyć zamówienie próbek z danymi dotyczącymi odporności elementów metalowych na działanie soli, uzyskać ofertę fabryczną lub rozpocząć projekt OEM/ODM z firmą Quanzhou Tianqin Bags Co., Ltd. Przygotowanie próbek trwa od 7 do 15 dni roboczych; w pakiecie próbek możemy zawrzeć harmonogram wykończenia elementów metalowych, w tym czas potrzebny na powłokę galwaniczną. Siedemnaście lat doświadczenia w produkcji toreb w Quanzhou, eksport OEM i ODM do ponad 50 krajów, raporty testowe firmy SGS dostępne na żądanie.


 Gorące wiadomości


