
 EN



Distributor v Hamburku obdržel v březnu 2 400 laptopových batůžků a do června měl 180 stížností na bílé skvrny na západkách a bubliny na logu. Batůžek nikdy nebyl v blízkosti mořské vody. Strávil 24 dní v kontejneru, čtyři týdny v skladu poblíž řeky Labe a poté celé léto v obchodních výlohách. Koroze kovových dílů je především důsledkem vlhkosti, nikoli mořského prostředí, a test odolnosti proti solnému mlhu je způsob, jak to zjistit ještě před odesláním krabice.
Co test odolnosti proti solnému mlhu napodobuje a co ne
Komora pro test odolnosti proti solnému mlhu rozprašuje slaný roztok do mlhy a vzorky v ní udržuje při stálé teplotě. Standardem je ASTM B117 nebo jeho ISO ekvivalent 9227, přičemž se používá 5% roztok chloridu sodného při teplotě 35 °C, pH shromážděného roztoku je 6,5 až 7,2 a rychlost usazování činí 1 až 2 ml za hodinu na 80 cm².
Test je urychlený, a to je zároveň jeho slabina i jeho hodnota. Sto hodin v komoře není rovnocenné sto dnům na moři. Komora vytváří nepřetržitou vlhkou vrstvu, kterou reálné vystavení vytváří pouze během kondenzačních cyklů, a proto přeceňuje korozi na dílech, které se vysuší. Zároveň podceňuje korozi v štěrbinách, protože většina poruch hardwaru batohů pro notebooky začíná uvnitř spoje, kam mlha proniká špatně.
Co test dělá dobře, je řazení. Pokud spustíte stejnou sponku od tří dodavatelů povlaků po dobu 96 hodin, rozdíl je nezaměnitelný a opakovatelný. Právě tak ho používáme: jako bránu pro kvalifikaci dodavatelů a ověření dávek, nikoli jako předpověď životnosti.
Podmínky testu a cílový počet hodin
Hodiny jsou číslo, které zakupující uvádějí, avšak samotné číslo nemá žádný význam bez připojeného kritéria úspěšného průchodu. Naše cíle pro hardware batohů pro notebooky jsou:
Sponky a nastavitelné prvky ze slitiny zinku s černým niklem nebo elektroforetickým povlakem: 72 hodin, žádná koroze podkladového materiálu, funkce neovlivněna
Zinkové slitiny pro loga a držáky štítků: minimálně 72 hodin, pro programy určené pro pobřežní trhy 96 hodin
Ocelové D-kroužky a háčkové desky s pozinkováním: 48 hodin, bez červené rzi
Ocelové nýty a hroty s povrchovým povlakem: 48 hodin
Zinkové slitiny pro posuvné části zipů na kovových zipových uzávěrech: 96 hodin, protože posuvná část leží na mokré části popruhu přes rameno a proti látce, která udržuje vlhkost
Testujeme šest kusů z každé dávky kovových dílů, které jsou před testem očištěny alkoholem a manipulovány v rukavicích; každý kus fotografujeme po 24, 48 a 72 hodinách, aby zpráva ukazovala průběh degradace místo pouze jednoho konečného stavu.
Funkčnost je součástí kritéria pro úspěšné absolvování testu, avšak často se vynechává. Spona bez viditelné koroze, která se již neuvolní při tažné síle 30 N, je považována za neúspěšnou. Každý testovaný nastavitelný prvek po vyjmutí otevřeme a zavřeme desetkrát.
Typy povlaků a to, čemu každý z nich odolává
Výsledek určuje spíše typ povlaku než základní kov, rozdíly v ceně se pohybují v řádu centů.
Zineování oceli, 5 až 8 mikrometrů: odolnost proti bílé korozi 24 až 48 hodin, levné řešení, vhodné pro skryté hřebíky
Zineování s průhlednou pasivací, 8 až 12 mikrometrů: odolnost 48 až 72 hodin, praktický standard pro viditelné ocelové díly
Niklování zinkových slitin, 8 až 12 mikrometrů: odolnost 72 až 96 hodin, standard pro sponky a posuvné prvky
Černé niklování nad niklem: odolnost 96 hodin a dobrá udržitelnost vzhledu, naše výchozí úprava pro černé kovové díly
Elektroforetický nátěr na zinkových slitinách: odolnost 120 až 240 hodin, nejlepší bariérová ochrana, kterou zakoupíme, s mírně měkčím vzhledem
Práškový nátěr na zinkových slitinách: vysoká bariérová ochrana, ale odštěpování na hranách; každý odštěpek se stává místem koroze
Antikové měděné a bronzové povrchy s lakovaným vrchním nátěrem: orientované na vzhled, přičemž lak je nejslabším prvkem
Dvě praktická pravidla. Zinková slitina se nedá chránit stejným způsobem jako ocel, protože litiny zinkové slitiny mají pórovitost, kterou nanesená vrstva sleduje, místo aby ji uzavřela. Jeden pinhole v 8 mikronech niklu na pórovité litině se stane korozní buňkou, která se pod povlakem rozšiřuje a povlak odlepí – to je ono „bublání“, které zákazník popisuje jako olupování barvy.
Tloušťší povlak také není automaticky lepší. Nad přibližně 15 mikrony se zvýšená tloušťka povlaku projeví na přesnosti pasování malých závitových dílů; pokud například klikací mechanismus už neklikne, jedná se o návrat zboží, proto specifikujeme rozmezí tloušťky povlaku, nikoli jen minimální hodnotu.
Má to i reálný dopad na náklady. Přechod celé sady kovových dílů ze standardního niklového povlaku na černý nikl s elektroforetickým vrchním povlakem zvyšuje náklady přibližně o 0,09 až 0,14 USD na balení (3 000 ks). U projektu určeného pro suchý vnitrozemský trh se zkrácenou dobou skladování se tento náklad těžko odůvodní. U projektu s distribucí v pobřežních oblastech a pomalým odbytem ho doporučujeme a zdůvodnění písemně vypracujeme.
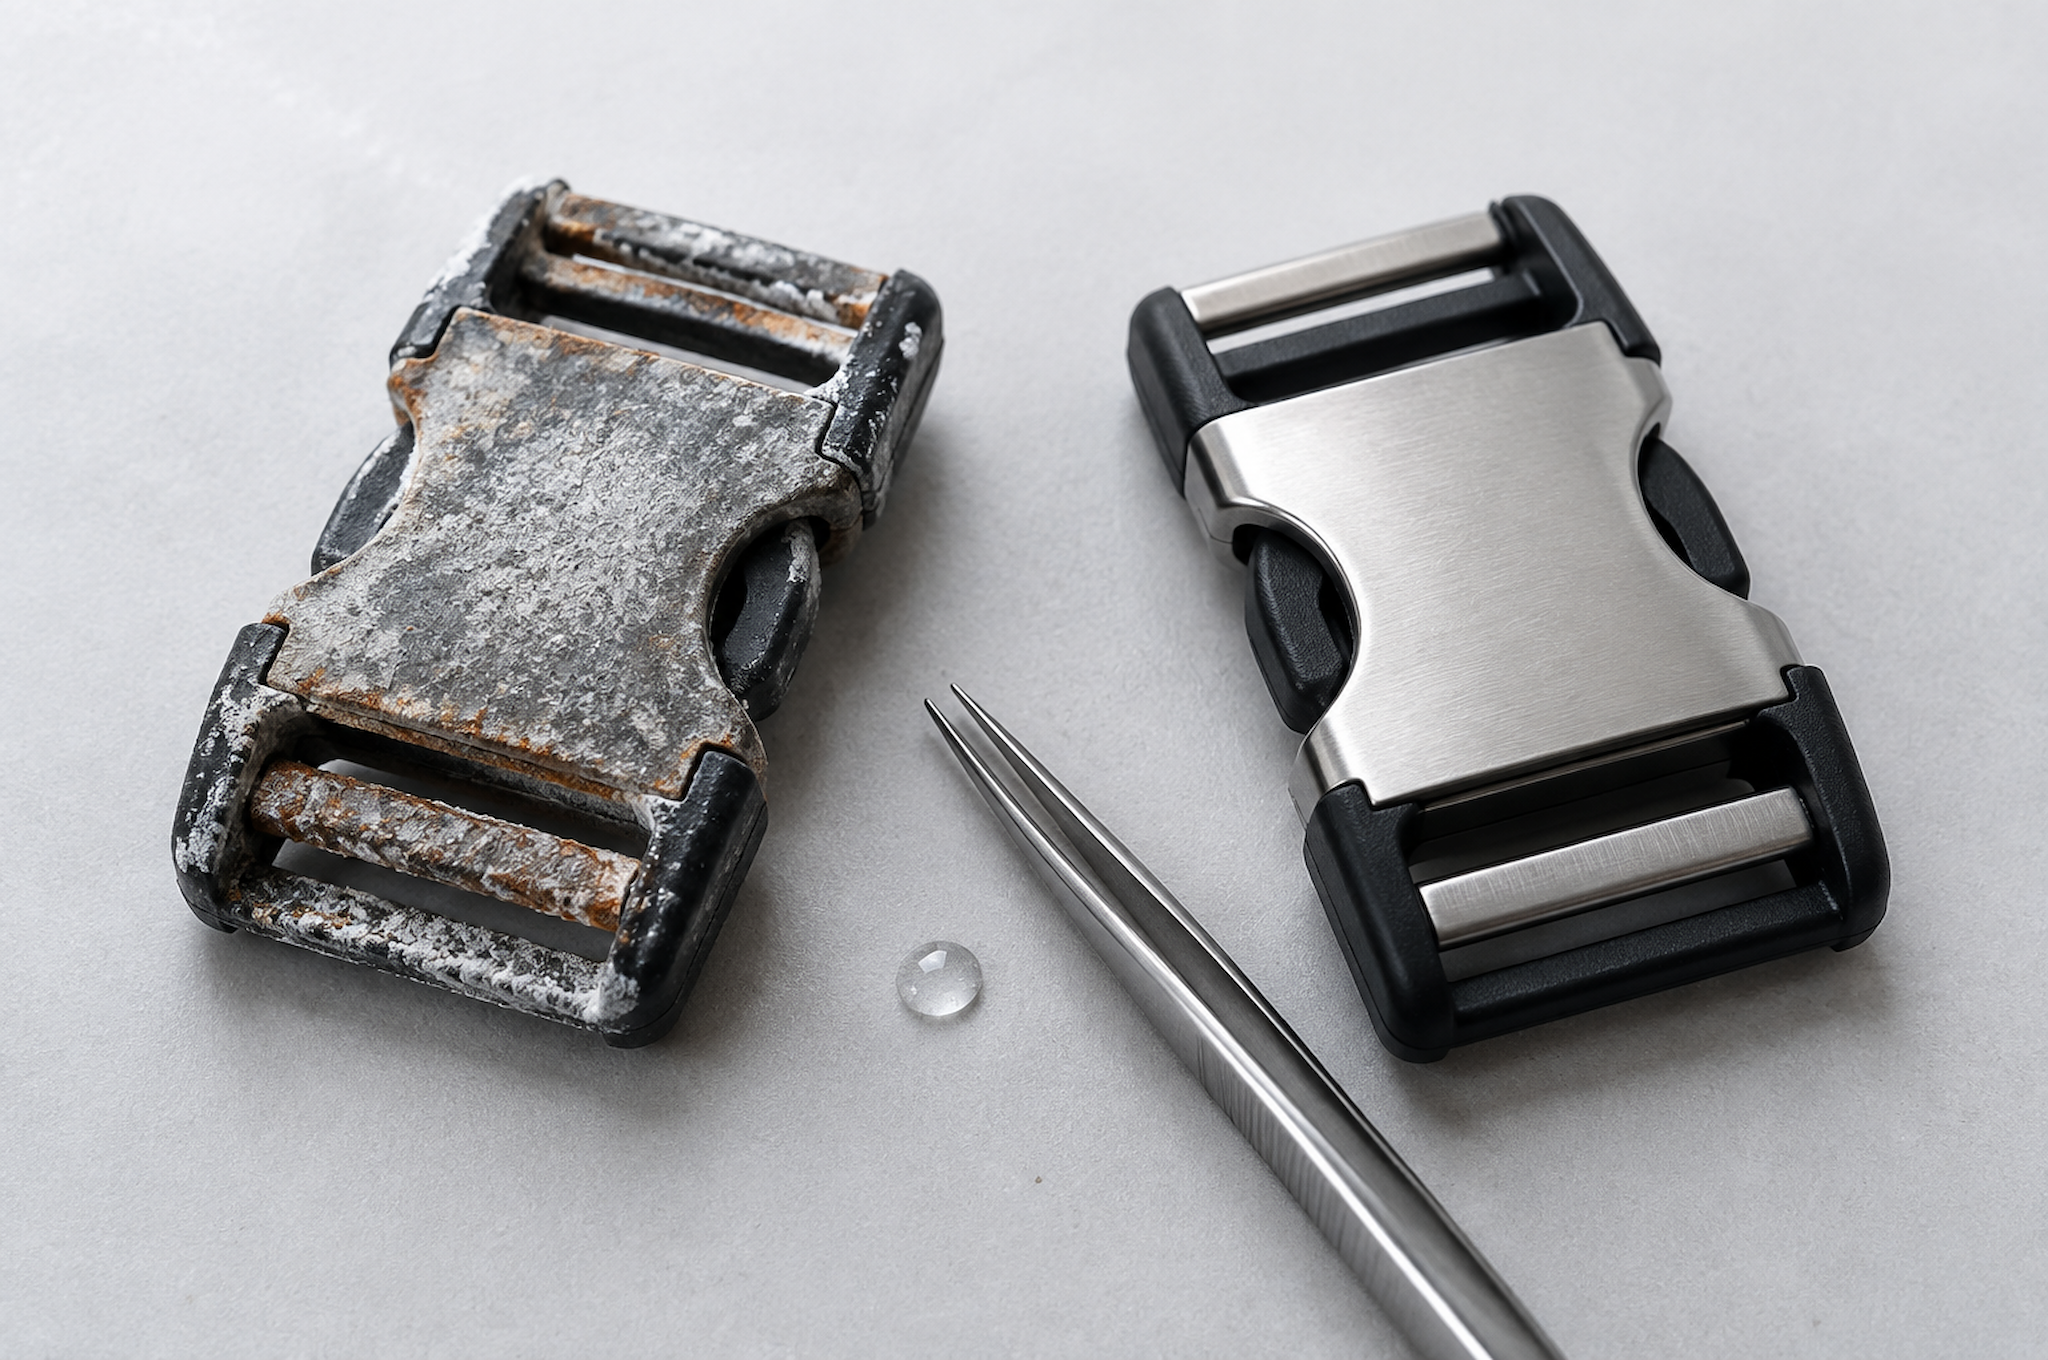
Korozní poškození během přepravy a skladování
Většina nároků na korozi, které vidíme, vzniká mezi výrobními dveřmi a prodejní policí, nikoli v rukou zákazníka.
40stopový kontejner přepravující se tropickou oblastí může dosáhnout teploty až 60 stupňů Celsia uvnitř během dne a v noci klesnout na 25 stupňů. Tento denní cyklus způsobuje kondenzaci vlhkosti na kovových površích, na vnitřní straně stropu kontejneru i uvnitř sáčku. Batoh zabalený s kartonovým vložkem udržuje tuto vlhkost po týdny v kontaktu s kovovými díly, zejména v dolní části.
Naše standardní protiopatření pro exportní objednávky:
2 g sachet křemičitanu gelu na každý polyethylénový sáček u všech objednávek obsahujících kovové díly a dva sachety u modelů s obrazovkou 17 palců a nářadí
Polyethylénové sáčky se větracím otvorem, protože uzavřený sáček kondenzaci uvězní místo aby ji vyloučil
Vložky do kartonových krabic pro námořní přepravu do vlhkých destinací
Naložení kontejneru s dešťovou dekou pohlcující vlhkost
Ukládání na cílovém místě je stejně důležité jako přeprava. Pokovení, které vydrželo 72 hodin v komoře, ukázalo bílou korozi po pěti měsících v nevytápěné pobřežní skladové hale, protože komora nikdy neprováděla cyklus mokro-suché s mořskou solí zanechanou na povrchu.
To je upřímné omezení dat z postřikové solné komory: ukazují, že systém pokovení je funkční, ale nedokážou potvrdit, že bude součást po roce uložená na regálu v Brémách vypadat jako nová.
Kontrolní seznam pro kontrolu kovových dílů při příjmu šarží
Nákupčí bez komory stále dokáže odhalit většinu problémů. Tuto kontrolu proveďte při příjmu zboží na vzorové kartonové krabici:
Potvrďte typ a rozmezí tloušťky pokovení uvedené ve zkušebním protokolu dodavatele v mikrometrech, nikoli popisně
Zkontrolujte výskyt jehlových děr a přeskočení pouhým okem pod jasným světlem na vnitřní straně každého zakřivení, kde se pokovení nanáší nejhůře
Zkontrolujte dělící čáru u litých dílů do tlaku, protože hrubá dělící čára udržuje vlhkost a spouští korozi
Každý háček a posuvný prvek otestujte desetkrát a poznamenejte si tuhost nebo kliknutí, které nezajistí spojení
Otřete jednu součást suchým bílým hadřem, abyste zkontrolovali, zda se nános otírá – to naznačuje tenkou nebo špatně přilnavou vrstvu.
Zvažte výrobní součást proti známému dobrému vzorku, protože pokles o 0,5 g často znamená tenčí odlitek, nikoli tenčí nános.
U Tianqinu je každá dávka kovových dílů při příjmu zboží porovnávána s povoleným vzorkem a před zařazením nového dodavatele nánosů do seznamu materiálů provádíme zkoušku odolnosti v solné mlze na sadě vzorků odebraných od každého nového dodavatele nánosů. Dále uchováváme šest kusů z každé dávky kovových dílů v uzavřeném sáčku spolu s číslem dávky, aby bylo možné stížnost podanou až po dvou letech dovést až k konkrétní dávce nánosu. Kovové díly jsou ve výchozím nastavení pro naše obchodní a cestovatelské řady specifikovány jako zinková slitina a v harmonogramu kovových dílů přiloženém ke vzorku uvádíme dobu nánosu v hodinách na jednu součást.
Jednou z častých otázek kupujících je, zda je vůbec přijatelné použít kovové prvky ze slitiny zinku, protože konkurenční výrobek používá ocel. Slitina zinku je lehčí a nekoroduje červenou rzi, avšak je citlivější na kvalitu pokovení; levně odlitý kus s tenkým povlakem je horší než kvalitně pokovená ocelová součástka. Klíčovým faktorem je tedy specifikace pokovení ověřená zkouškami, nikoli název kovu uvedený v cenové nabídce.
Uveďte počet hodin pokovení v objednávce
Zašlete nám seznam vašich kovových prvků a cílový trh. Pro každou součástku určíme vhodný systém pokovení s ověřeným počtem hodin, sdělíme vám rozdíl v ceně za kus a upřesníme, které součástky lze bezpečně ponechat na standardním niklovém povlaku.
Kontaktujte [email protected] nebo navštivte www.tianqinbag.com požádat o vzorek s údaji o odolnosti kovových dílů v solné mlze, získat cenovou nabídku od továrny nebo zahájit projekt OEM/ODM se společností Quanzhou Tianqin Bags Co., Ltd. Výroba vzorku trvá 7–15 pracovních dní a do balíčku vzorku můžeme zařadit také harmonogram pro kovové díly včetně doby pokovení. Sedmnáct let výroby tašek v Čchüan-čou, export OEM a ODM do více než 50 zemí, zprávy o testování od SGS jsou na vyžádání k dispozici.


 Nejnovější zprávy


