
 EN



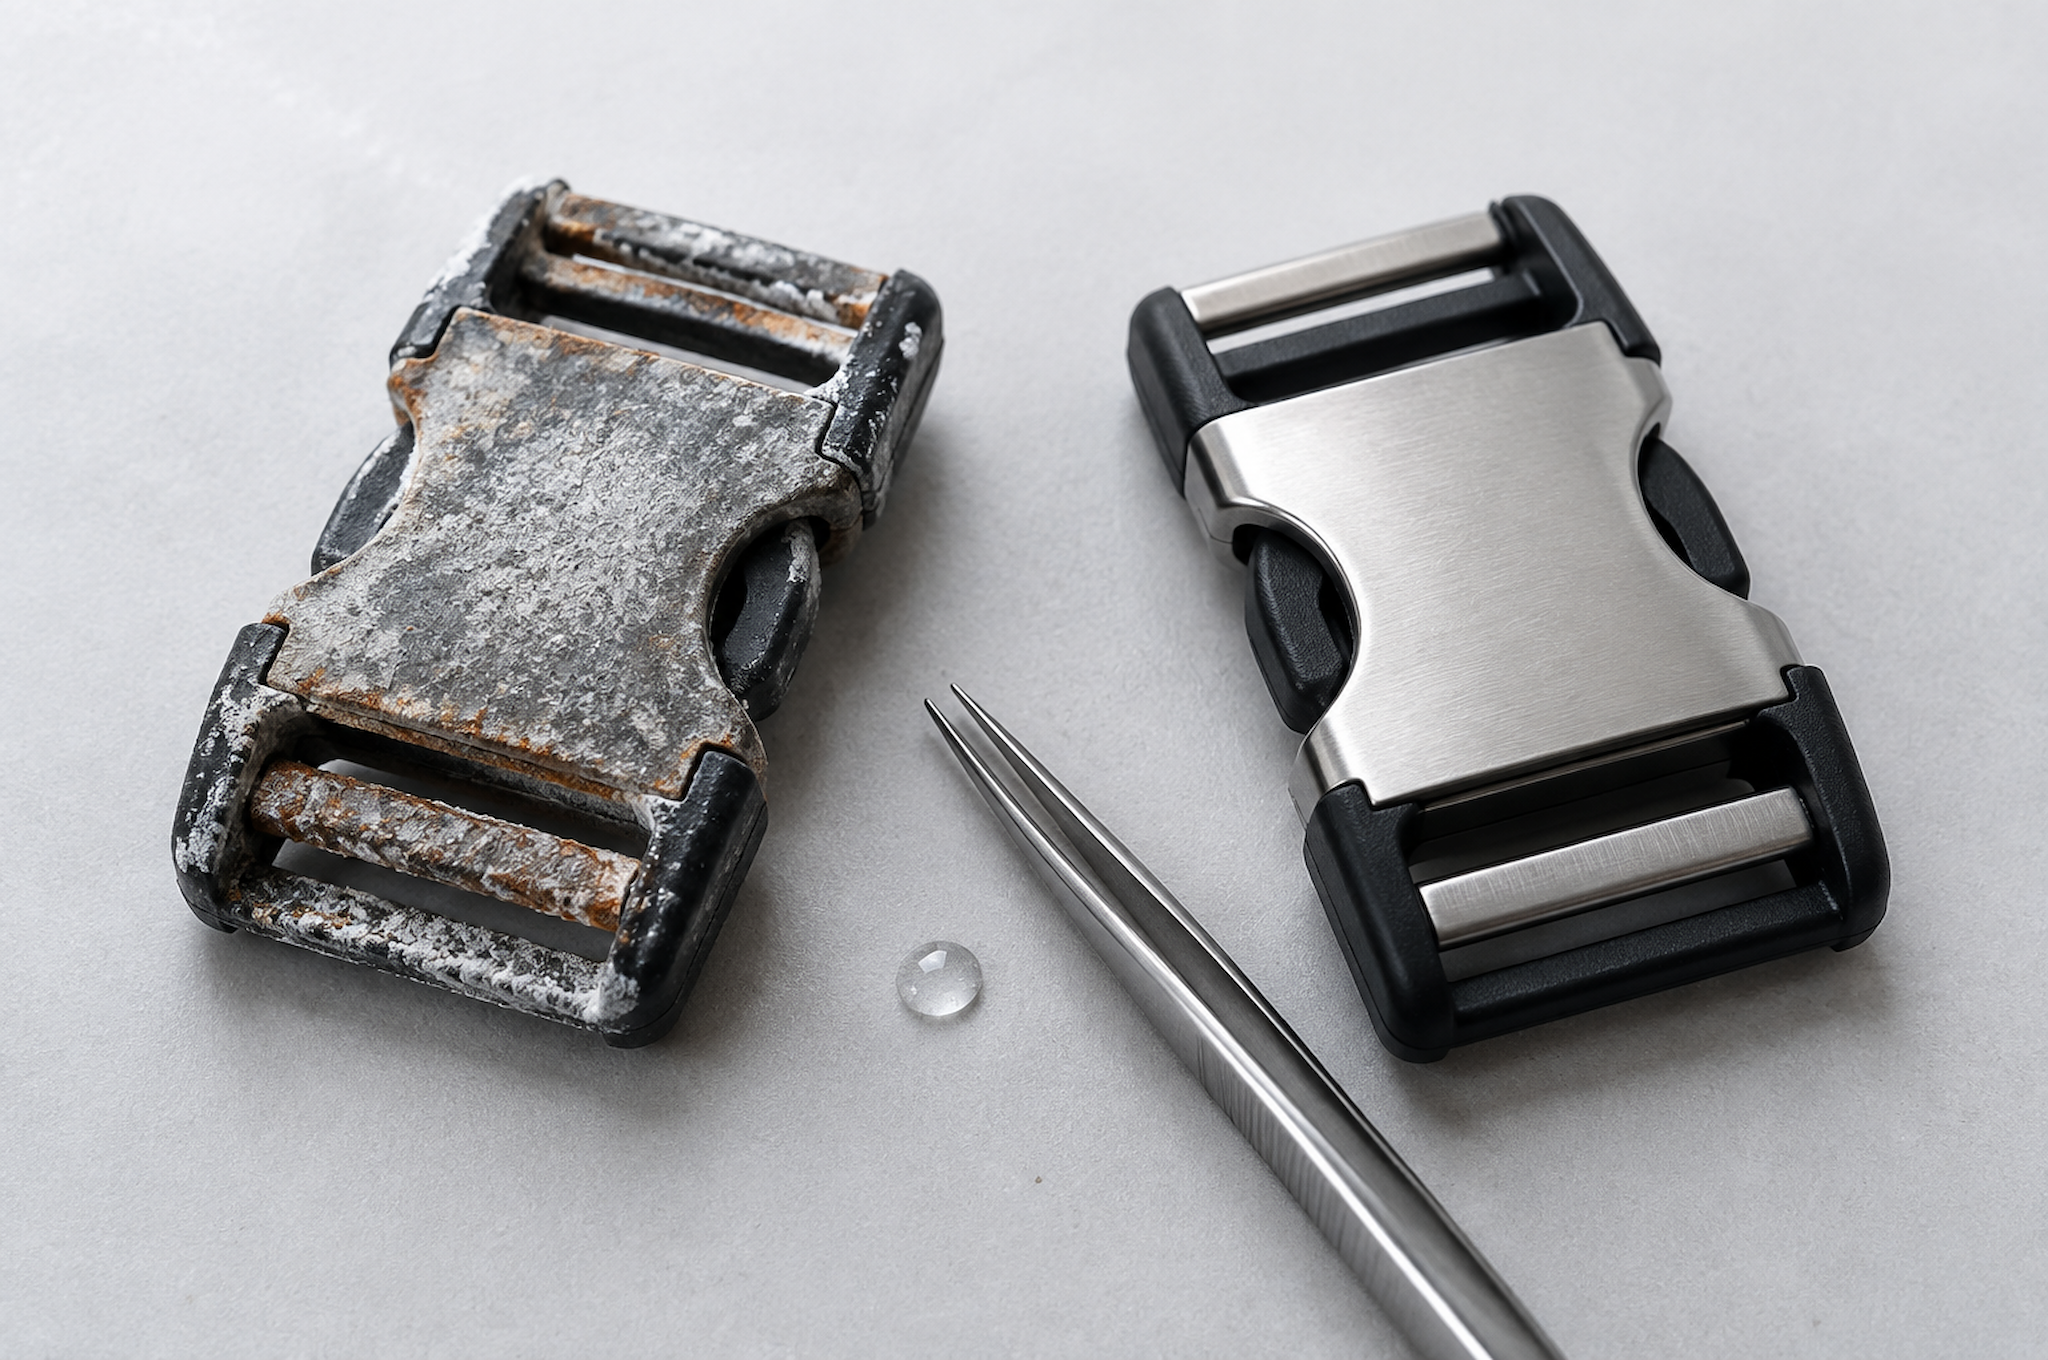
Ein Distributor in Hamburg erhielt im März 2.400 Laptop-Rucksäcke und hatte bis Juni 180 Beschwerden über weiße Flecken an den Schnallenzinken sowie Blasenbildung auf der Logoplatte. Die Tasche war niemals in Kontakt mit Salzwasser gekommen. Sie hatte 24 Tage in einem Container verbracht, vier Wochen in einem Lagerhaus nahe der Elbe und anschließend einen Sommer lang in Schaufenstern gestanden. Die Korrosion von Metallteilen ist vor allem eine Feuchtigkeitsgeschichte – weniger eine Meeresgeschichte; Salznebel-Tests zeigen solche Probleme bereits vor dem Versand der Kartons.
Was Salznebel-Tests wiedergeben – und was nicht
Eine Salznebel-Kammer zerstäubt eine salzhaltige Lösung zu einem Nebel und hält die Proben darin bei konstanter Temperatur. Der Standard ist ASTM B117 oder dessen ISO-Äquivalent 9227: Dabei wird eine 5-prozentige Natriumchlorid-Lösung bei 35 Grad Celsius eingesetzt; der pH-Wert der gesammelten Lösung liegt zwischen 6,5 und 7,2, und die Ablagerungsrate beträgt 1 bis 2 ml pro 80 Quadratzentimeter pro Stunde.
Der Test ist beschleunigt, und das ist sowohl seine Schwäche als auch sein Wert. Einhundert Stunden in einer Kammer entsprechen nicht einhundert Tagen auf See. Die Kammer erzeugt einen kontinuierlichen nassen Film, den eine reale Exposition nur während Kondensationszyklen hervorbringt; daher wird die Korrosion an Teilen, die austrocknen, überschätzt. Gleichzeitig wird Spaltkorrosion unterschätzt, da die meisten Ausfälle bei Rucksack-Hardware innerhalb einer Verbindung beginnen, die der Nebel nur unzureichend erreicht.
Was der Test gut leistet, ist das Ranking. Führen Sie denselben Verschluss von drei Beschichtungslieferanten 96 Stunden lang durch, und der Unterschied ist eindeutig und reproduzierbar. So nutzen wir ihn: als Qualifizierungstest für Lieferanten und zur Chargenfreigabe – nicht als Vorhersage der Lebensdauer.
Testbedingungen und Stundenziele
Stunden sind die Angabe, die Einkäufer nennen; die Zahl bedeutet jedoch nichts, ohne dass ein Bestehenskriterium angegeben ist. Unsere Ziele für Hardware an Laptop-Rucksäcken lauten:
Zinklegierungs-Verschlüsse und -Versteller mit Schwarznickel- oder elektrophoretischer Beschichtung: 72 Stunden, keine Substratkorrosion, Funktion unbeeinträchtigt
Zinklegierungs-Logoplatten und Abzeichenhalter: mindestens 72 Stunden, 96 Stunden für Programme für Küstenmärkte
Stahl-D-Ringe und Hakenplatten, verzinkt: 48 Stunden, ohne rostige Stellen
Verzinkte Stahl-Niete und -Grate: 48 Stunden
Zinklegierungs-Reißverschlussgleiter an Metall-Reißverschlüssen: 96 Stunden, da der Gleiter auf einem feuchten Schultergurtbereich liegt und an feuchtigkeitsabsorbierendem Gewebe reibt
Wir prüfen sechs Stück pro Hardware-Los, reinigen sie mit Alkohol und behandeln sie mit Handschuhen; zudem fotografieren wir jedes Stück nach 24, 48 und 72 Stunden, sodass der Bericht den Verlauf statt nur einen Endzustand zeigt.
Die Funktionalität gehört zum Bestehen-Kriterium und wird üblicherweise nicht berücksichtigt. Eine Schnalle, die zwar keine sichtbare Korrosion aufweist, sich aber unter einer Zugkraft von 30 N nicht mehr öffnet, gilt als durchgefallen. Nach dem Entfernen öffnen und schließen wir jeden geprüften Versteller zehnmal.
Beschichtungstypen und ihre Beständigkeit
Die Beschichtung entscheidet stärker über das Ergebnis als das Grundmetall, und die Kostenunterschiede liegen im Cent-Bereich.
Verzinkung auf Stahl, 5 bis 8 Mikrometer: 24 bis 48 Stunden bis zum Auftreten weißer Korrosion; kostengünstig, gut geeignet für verdeckte Niete
Verzinkung mit klarer Passivierung, 8 bis 12 Mikrometer: 48 bis 72 Stunden; praktikable Mindestanforderung für sichtbare Stahlteile
Nickelplattierung auf Zinklegierung, 8 bis 12 Mikrometer: 72 bis 96 Stunden; Standard für Schnallen und Reißverschlussgleiter
Schwarzes Nickel über Nickel: 96 Stunden Korrosionsbeständigkeit und gute Erhaltung des Erscheinungsbildes; unsere Standardausführung für schwarze Beschläge
Elektrophoretische Beschichtung auf Zinklegierung: 120 bis 240 Stunden; beste von uns bezogene Barrierefunktion, mit leicht weicherem Erscheinungsbild
Pulverbeschichtung auf Zinklegierung: hohe Barrierefunktion, aber Abplatzungen an Kanten; jede Abplatzung wird zu einer Korrosionsstelle
Antik-Kupfer- und Antik-Bronze-Oberflächen mit Lackschicht als Deckschicht: aus optischen Gründen gewählt; der Lack ist die schwächste Schicht
Zwei praktische Regeln. Zinklegierungen lassen sich nicht so schützen wie Stahl, denn ein Druckguss aus Zinklegierung weist Porosität auf, der eine galvanische Schicht folgt, anstatt sie abzudichten. Ein Punktloch in einer 8-Mikrometer-Nickelschicht auf einem porösen Gussstück bildet eine Korrosionszelle, die sich unter der Beschichtung ausbreitet und diese anhebt – das ist das Aufblähen, das ein Kunde als Abblättern der Farbe beschreibt.
Eine dickere Beschichtung ist ebenfalls nicht automatisch besser. Oberhalb von etwa 15 Mikrometern verändert sich durch den Aufbau die Passgenauigkeit bei kleinen Gewindeteilen; ein Schnappverschluss, der nicht mehr einrastet, führt zu einer Rücksendung – daher geben wir einen Bereich statt eines Mindestwerts vor.
Es gibt echte Kostenfolgen. Der Wechsel eines kompletten Hardware-Sets von Standardnickel zu Schwarznickel mit einer elektrophoretischen Deckschicht erhöht die Kosten pro Beutel bei 3.000 Einheiten um rund 0,09 bis 0,14 US-Dollar. Bei einem Programm für einen trockenen Binnenmarkt mit kurzer Lagerdauer ist dieser Aufwand schwer zu rechtfertigen. Bei einem Programm mit Küstenverteilung und langsamer Verkaufsabwicklung empfehlen wir diese Variante und dokumentieren die Begründung schriftlich.
Korrosion während Versand und Lagerung
Die meisten Korrosionsansprüche, die wir sehen, entstehen zwischen Werkstor und Einzelhandelsregal, nicht in der Hand des Kunden.
Ein 40-Fuß-Container, der die Tropen durchquert, kann tagsüber innen bis zu 60 Grad Celsius erreichen und nachts auf 25 Grad absinken. Dieser tägliche Zyklus kondensiert Feuchtigkeit auf Metall, an der Innenseite der Containerdecke und innerhalb der Tasche. Ein Rucksack mit Karton-Einlage hält diese Feuchtigkeit wochenlang direkt am Beschlag fest – insbesondere im Bereich der Basis.
Unsere Standard-Gegenmaßnahmen bei Exportaufträgen:
Ein Silikagelbeutel mit 2 g pro Polybeutel bei jedem Auftrag mit metallischem Beschlag sowie zwei Beutel bei 17-Zoll-Modellen und Werkzeugmodellen
Polybeutel mit Entlüftungsloch, denn ein versiegelter Beutel fängt Kondenswasser ein, statt es auszuschließen
Karton-Innenfolien bei Seefracht zu feuchten Zielgebieten
Containerbeladung mit feuchtigkeitsabsorbierender Trockenmitteldecke
Die Lagerung am Zielort ist genauso wichtig wie der Transport. Beschichtungen, die 72 Stunden in der Kammer bestanden haben, zeigten nach fünf Monaten in einem ungeheizten Küstenlager weiße Korrosion, weil die Kammer niemals einen Nass-Trocken-Zyklus mit Salz auf der Oberfläche durchlief.
Das ist die ehrliche Einschränkung von Salznebel-Daten: Sie zeigen, dass das Beschichtungssystem leistungsfähig ist, aber sie sagen nicht voraus, ob das Teil nach einem Jahr auf einem Regal in Bremen noch neu aussieht.
Prüfliste für die Hardware-Inspektion eingehender Lose
Ein Einkäufer ohne Kammer kann dennoch die meisten Probleme erkennen. Führen Sie dies bei der Wareneingangsprüfung an einer Musterkarton durch:
Bestätigen Sie die Beschichtungsart und den Dickenbereich im Prüfbericht des Lieferanten in Mikrometern – nicht als Beschreibung
Prüfen Sie visuell unter hellem Licht auf Nadellöcher und fehlende Beschichtung an der Innenseite jeder Krümmung, wo die Beschichtung schlecht haftet
Untersuchen Sie die Trennlinie bei Druckgussteilen, da eine raue Trennlinie Feuchtigkeit festhält und Korrosion auslöst
Betätigen Sie jeden Verschluss und jeden Schieber zehnmal und notieren Sie sich Steifheit oder ein Klicken, das nicht einrastet
Wischen Sie ein Teil mit einem trockenen weißen Tuch ab, um Abrieb der Beschichtung zu prüfen, was auf eine dünne oder schlecht haftende Schicht hindeutet
Wiegen Sie ein Serienteil gegen ein bekannt gutes Referenzteil, da ein Gewichtsverlust von 0,5 g oft auf eine dünnere Gussteilwand und nicht auf eine dünnere Beschichtung hinweist
Bei Tianqin wird jede Hardware-Losnummer bei Wareneingang mit dem genehmigten Muster verglichen; außerdem führen wir einen Salzsprühtest an einer Probenreihe durch, die von jedem neuen Beschichtungslieferanten stammt, bevor dieser Lieferant in die Stückliste aufgenommen wird. Außerdem bewahren wir sechs Exemplare jedes Hardware-Loses in einem versiegelten Beutel mit der Losnummer auf, sodass eine Reklamation nach zwei Jahren bis zum konkreten Beschichtungslos zurückverfolgt werden kann. Metallische Hardware ist standardmäßig aus Zinklegierung für unsere Business- und Reiseartikel spezifiziert, und wir geben in dem der Probe beiliegenden Hardware-Zeitplan die Beschichtungsstunden pro Teil an.
Eine häufig gestellte Frage von Käufern lautet, ob Zinklegierungs-Beschläge überhaupt akzeptabel sind, da ein Wettbewerber Stahl anbietet. Zinklegierung ist leichter und rostet nicht rot, doch sie ist empfindlicher gegenüber der Beschichtungsqualität; ein preiswertes Gussteil mit dünner Beschichtung ist schlechter als ein gut beschichtetes Stahlteil. Die Antwort lautet daher: eine getestete Beschichtungsspezifikation – nicht ein Metallname in einem Angebot.
Beschichtungsstunden in die Bestellung aufnehmen
Senden Sie uns Ihre Beschlägelisten und Ihren Zielmarkt. Wir ordnen jedes Teil einem Beschichtungssystem mit nachgewiesener Stundenzahl zu, nennen Ihnen den Preisunterschied pro Einheit und teilen Ihnen mit, welche Teile problemlos mit Standard-Nickel beschichtet werden können.
Kontaktieren Sie [email protected] oder besuchen Sie www.tianqinbag.com eine Probe mit Hardware-Salznebel-Daten anfordern, ein Werkstattangebot erhalten oder ein OEM-/ODM-Projekt mit Quanzhou Tianqin Bags Co., Ltd. starten. Die Probenerstellung dauert 7–15 Werktage; wir können den Hardware-Terminplan mit Plattierungsstunden im Probepaket enthalten. Siebzehn Jahre Erfahrung in der Taschenfertigung in Quanzhou, OEM- und ODM-Exporte in mehr als 50 Länder, SGS-Prüfberichte auf Anfrage verfügbar.


 Aktuelle Nachrichten


