
 EN



Eine Eigenmarke im Vereinigten Königreich öffnete eine Kartonverpackung mit 60 schwarzen Rucksäcken aus 1680D-Material und stellte fest, dass die Futterpaneele blassgrau waren und graubraune Flecken aufwiesen, wo die Laptop-Hülle an der Außenschale rieb. Jeder Rucksack in der Kartonverpackung wies dieses Problem auf. Die Stoffweberei hatte eine gute Außenschale geliefert, das Futter lag innerhalb der Toleranzgrenzen, und die Wechselwirkung zwischen beiden Materialien war von niemandem in der Lieferkette getestet worden. Farbtests sind die kostengünstigste Absicherung bei der Beschaffung von Rucksäcken – und gleichzeitig die am häufigsten weggelassene Maßnahme.
Warum Crocking erst nach dem Verkauf sichtbar wird
Crocking ist die Übertragung von Farbe von einer Stoffoberfläche auf eine andere Oberfläche durch Reibung. Bei einem Rucksack tritt es an vier Stellen auf: die Rückplatte gegen ein weißes Hemd, der Schultergurt gegen eine helle Jacke, das Futter gegen einen Laptop.
Der Mechanismus ist mechanisch, nicht chemisch. Der Farbstoff befindet sich auf der Faseroberfläche; die Oberfläche wird abgerieben, und lose Farbpartikel bewegen sich. Dunkle Farbtöne mit starker Farbstoffbeladung sind am problematischsten, und preisgünstige Pigmentfärbung ist schlechter als Küpen- oder Reaktivfärbung, weil das Pigment auf der Faser liegt statt in ihr.
Eine Tasche kann bei der visuellen Inspektion im Werk bestehen und in der dritten Verkaufswoche durchfallen. Deshalb betrachten wir Abriebfestigkeit als ein Materialfreigabekriterium und nicht als eine Endproduktprüfung.
Trockener und nasser Abrieb: Methode und Bewertung
Der trockene Abrieb erfolgt nach AATCC 8 oder ISO 105-X12. Ein weißes Baumwolltestgewebe wird zehnmal – also zwanzigmal – mit einer Last von etwa 9 N und einer Geschwindigkeit von einem Zyklus pro Sekunde an der Probe gerieben. Das Testgewebe wird anschließend mit einer Grauskala verglichen und mit einer Bewertung von 1 bis 5 versehen, wobei 5 keinerlei Farbübertragung bedeutet.
Beim nassen Crocking wird dieselbe Maschine verwendet, wobei das Prüftuch mit 65 Prozent Feuchtigkeitsaufnahme benetzt wird. Die nassen Ergebnisse sind stets niedriger als die trockenen, weil Feuchtigkeit die Faser aufquellen lässt und Farbstoff freisetzt sowie weil ein feuchtes Tuch Pigmente von der Oberfläche leichter abhebt.
Unsere Annahmewerte für Laptop-Rucksack-Stoffe lauten:
Außenstoff, dunkle Farbtöne: trockenes Crocking mindestens 4,0, nasses Crocking mindestens 3,0
Außenstoff, helle Farbtöne und ungefärbt: trockenes Crocking 4,5, nasses Crocking 3,5
Futter im Kontakt mit Laptop oder Tablet: trockenes Crocking 4,5, nasses Crocking 3,5 – keine Ausnahmen
Gurtbänder, die den ganzen Tag über an Kleidung reiben: trockenes Crocking 4,0, nasses Crocking 3,0
PU-beschichtete Stoffoberflächen: trockenes Crocking 4,0 sowie eine gesonderte Haftprüfung, da die Beschichtung als Film und nicht als Farbstoff abgerieben wird
Die Werte 4,0 und 3,0 sind strenger als die in vielen Mühlenzertifikaten angegebenen Werte 3,0 und 2,5. Eine Bewertung von 3,0 bedeutet einen sichtbaren Fleck am weißen Hemdkragen; ein solcher Kragen kostet den Einzelhändler mehr als der Gewinnspanne des Rucksacks entspricht.
Die Probenvorbereitung entscheidet darüber, ob die Angabe realistisch ist. Die Proben werden mindestens vier Stunden lang bei 21 Grad Celsius und einer relativen Luftfeuchtigkeit von 65 Prozent konditioniert, bevor sie getestet werden; außerdem schneiden wir sie an drei verschiedenen Stellen der Rolle zu – nicht alle an derselben Meterstelle. Farbunterschiede zwischen Rollenrand und Rollenzentrum treten häufig bei 600D-Oxford-Polyester auf; eine einzelne Probe aus dem Rollenzentrum verschleiert diesen Effekt.
Waschbeständigkeit und Schweißbeständigkeit
Waschbeständigkeit ist entscheidend, weil Käufer Rucksäcke häufiger waschen, als die Branche annimmt. Ein Schul- oder Pendler-Rucksack wird mit Waschmittel bei 30 oder 40 Grad Celsius in der Maschine gewaschen; ein Rucksack, der ausfärbt, verfärbt ein helles Futter bereits nach einem Waschgang rosa.
Wir testen nach AATCC 61, Methode 2A, oder ISO 105-C06 bei 40 Grad Celsius für 30 Minuten mit zehn Stahlkugeln und bewerten anschließend die Farbveränderung sowie die Verfärbung eines Multifaserstreifens. Unser Mindestwert beträgt 4,0 für Farbveränderung und 4,0 für Verfärbung auf allen Fasern sowohl für Außengewebe als auch für Futter; für Tragegurte liegt der Mindestwert bei 3,5, da bei Polypropylen aufgrund der hohen Farbstoffbeladung eine besonders hohe Waschbeständigkeit schwerer zu erreichen ist.
Schweißbeständigkeit ist der Test, den Käufer vergessen. AATCC 15 oder ISO 105-E04 prüft das Gewebe mit einer sauren und einer alkalischen Lösung, die Schweiß simuliert, und inkubiert es anschließend. Eine Rucksackrückenplatte liegt stundenlang an einem schwitzenden Rücken. Ein Material mit einer Bewertung von 3,0 weist hier Verfärbungen an der Stelle auf, an der der Schaumstoff die Platte berührt; der Kunde sieht einen braunen Fleck auf der Innenseite der Tasche – nicht auf der Außenseite.
Lichtbeständigkeit rundet die Prüfserie ab. AATCC 16 oder ISO 105-B02 bis zu 20 Verblassungseinheiten ist unsere Mindestanforderung für jede Tasche, die in einem sonnigen Markt verkauft wird. Ein schwarzer 1680D-Nylon erfüllt dies in der Regel problemlos. Ein leuchtend roter oder orangefarbener Polyester mit einer preiswerten Farbe kann innerhalb von 40 Stunden Xenon-Lichtbestrahlung zwei Graustufen verlieren.
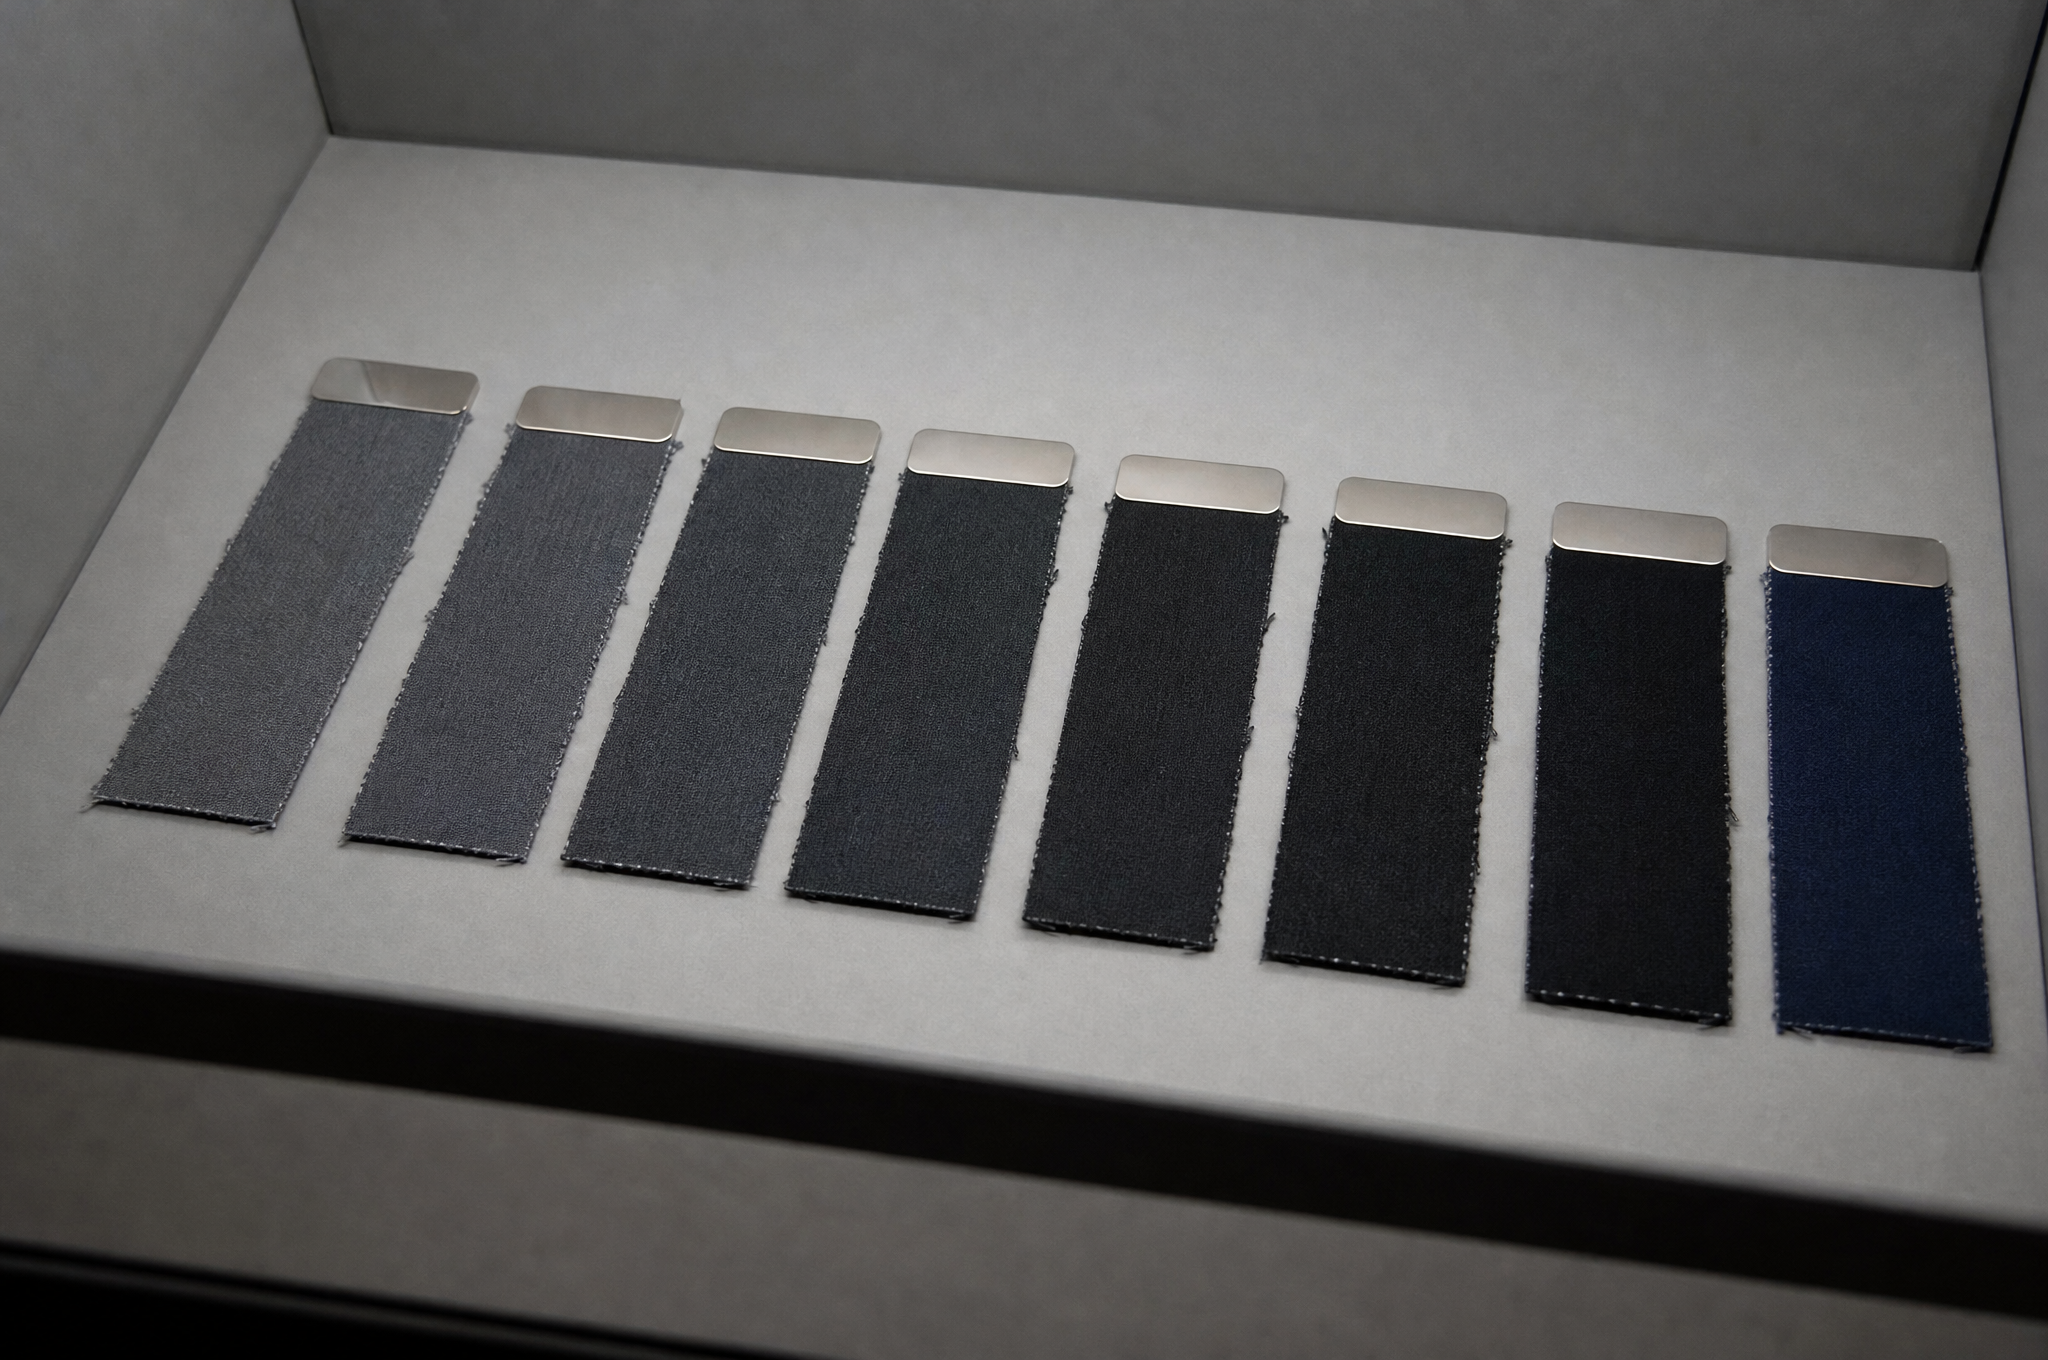
Farbmigration auf hellen Futterstoffen
Migration ist ein anderer Fehler als Abriebfestigkeit (Crocking) und derjenige, der eine Marke am schnellsten schädigt, weil er bei jeder Einheit einer Lieferung auftritt.
Zwei Mechanismen führen dazu. Der erste ist die Sublimation, bei der Dispersionsfarbstoff auf einer dunklen Polyester-Außenhülle bei Hitze verdampft und sich auf einem hellen Futter, das dagegen gepresst wird, wieder niederschlägt. Der zweite ist die Migration von Weichmachern, bei der ein weiches PVC oder eine minderwertige PU-Laminierung Weichmacher freisetzt, die Farbstoff in ein benachbartes Panel transportieren.
Der klassische Fall ist eine schwarze 600D-Polyester-Außenhülle mit einem hellgrauen 210D-Polyester-Futter. Beide Materialien entsprechen einzeln ihren Zertifikaten. Werden sie in einem Container versandt, der den Äquator überquert, wo die Innentemperatur tagelang 60 Grad Celsius erreicht, kommt das Futter fleckig heraus.
Unser Bildschirm ist ein Backtest. Wir laminieren ein 100 mal 100 mm großes Stück Außenmaterial an ein Stück Futterstoff und halten beide Materialien 48 Stunden lang bei 60 Grad Celsius im Ofen unter leichtem Druck, anschließend bewerten wir die Verfärbung des Futters anhand der Grauskala. Alles unter 4,0 gilt als nicht bestanden; daraufhin wechseln wir entweder das Futter zu einer dunkleren Farbnuance, fügen eine 0,02 mm dicke PE-Folienbarriere hinzu oder wechseln die Farbklasse des Außenmaterials. Die Folienbarriere erhöht die Kosten pro Tasche um rund 0,11 USD bei einer Menge von 3.000 Stück – dies ist die kostengünstigste der drei Lösungsmöglichkeiten.
Für Langstreckenseefracht spezifizieren wir zudem bei Programmen mit hellem Innenfutter eine migrationshemmende Innenbeutelverpackung sowie einen Trockenmittelbeutel pro Karton. Ein Transport von 20 bis 25 Tagen durch die Tropen ohne Trockenmittel ist die zuverlässigste Methode, einen Migrationsanspruch hervorzurufen.
Eine Stofffreigabeliste, die Sie selbst durchführen können
Verwenden Sie diese Liste, wenn ein Webereibetrieb oder Lieferant ein Zertifikat zusendet, und prüfen Sie, ob das Dokument jede Position beantwortet:
Genannte Prüfmethode inklusive der Jahresversion, nicht nur „Farbbeständigkeit bestanden“
Bewertungen für Trockenabrieb, Nassabrieb, Waschfarbveränderung und Waschfärberückstand als Zahlenangaben
Anzahl der Proben und Angabe, aus welchem Bereich der Rolle die Proben entnommen wurden
Konditionierungsbedingungen vor der Prüfung, Temperatur und Luftfeuchtigkeit
Graumaßstab-Referenz als AATCC oder ISO angegeben, da beide Systeme unterschiedlich bewerten
Migration- oder Sublimationsergebnis bei dunkler Außenseite und heller Futterseite, gesondert vom Abrieb angegeben
Lichtechtheits-Ergebnis in Verblassungseinheiten oder Stunden, nicht als verbale Aussage
Farbstoffklasse benannt, z. B. reaktiv, vat oder pigment, da die Farbstoffklasse das Verhalten besser vorhersagt als eine einzelne Prüfnummer
Eine Sache, die ein Zertifikat Ihnen nicht verraten kann, ist das Verhalten des Gewebes nach 20 Wäschen und einem Sommer im Auto. Wir betrachten Laborbewertungen als Screening und führen bei jeder neuen Futterfarbe vor der Freigabe einer Großbestellung eine interne 3-Wasch-Verifizierung durch.
Bei Tianqin bewahren wir von jeder Schalen- und Futtercharge, die in der Produktion verwendet wird, ein 300 mm × 300 mm großes Muster auf, das mit Chargennummer und Spinnereibezeichnung gekennzeichnet ist; diese Muster lagern wir 18 Monate lang. Sobald eine Reklamation eingeht, können wir genau das Material testen, das in die Tasche eingearbeitet wurde – nicht etwa einen Ersatz aus dem aktuellen Lagerbestand der Spinnerei. Zudem führen wir vor der Mustererstellung bei jedem neuen Schalen-Futter-Paar den Backtest bei 60 Grad Celsius durch, da sich dieser Fehler im Materialstadium um ein Vielfaches kostengünstiger vermeiden lässt.
Ein Einkäufer sagte uns unumwunden, er habe noch nie zuvor bei einem Lieferanten einen Migrationstest angefordert und zweimal Rückrufe bezahlt. Mittlerweile verankert er diese Anforderung verbindlich in der Bestellung.
Farbfixierungsanforderungen in der Spezifikation festlegen
Senden Sie uns die Farbe der Schale, die Farbe des Futters und den Zielmarkt. Wir teilen Ihnen mit, welche Farbklasse und welche Futterkonstruktion eine Crock-Bewertung von 4,5 gegenüber einem Laptop gewährleisten – sowie die Kosten für die Barrierefolie, falls diese erforderlich ist.
Kontaktieren Sie [email protected] oder besuchen Sie www.tianqinbag.com eine Probe mit Abrieb- und Migrationstestdaten anfordern, ein Werkstattangebot erhalten oder ein OEM-/ODM-Projekt mit Quanzhou Tianqin Bags Co., Ltd. starten. Die Probenerstellung dauert 7–15 Werktage; während der Probephase können wir den Backtest an Ihrer Gehäuse- und Futterstoff-Kombination durchführen. Siebzehn Jahre Erfahrung in der Taschenfertigung in Quanzhou, OEM- und ODM-Exporte in über 50 Länder, SGS-Testberichte auf Anfrage erhältlich.


 Aktuelle Nachrichten


