
 EN



Un marchio privato del Regno Unito ha aperto una scatola contenente 60 zaini neri in poliestere 1680D e ha trovato pannelli interni di colore grigio chiaro con macchie grigio-marroni dove la tasca per il laptop sfregava contro l’esterno. Ogni zaino nella scatola presentava lo stesso problema. Il produttore di tessuti aveva fornito un ottimo materiale esterno, l’imbottitura rientrava nelle tolleranze consentite e nessuno lungo la catena di fornitura aveva mai testato l’interazione tra i due materiali. I test sullo sfregamento del colore sono l’assicurazione più economica nel sourcing di zaini ed è anche la prova più frequentemente saltata.
Perché lo sfregamento del colore emerge dopo la vendita
Lo sfregamento del colore (crocking) è il trasferimento di pigmento dalla superficie di un tessuto su un’altra superficie a causa di sfregamento. Su uno zaino si verifica in quattro punti: il pannello posteriore contro una camicia bianca, le bretelle contro una giacca chiara, l’imbottitura contro un laptop.
Il meccanismo è meccanico, non chimico. Il colorante si deposita sulla superficie della fibra; la superficie viene abrasa e le particelle di colore allentate si spostano. Le tonalità scure con un’elevata concentrazione di colorante sono le peggiori, mentre la tintura a pigmento economica è peggiore della tintura con coloranti vat o reattivi, poiché il pigmento rimane sulla superficie della fibra anziché penetrarne l’interno.
Una borsa può superare l’ispezione visiva in fabbrica e fallire alla terza settimana di vendita al dettaglio. Questo è il motivo per cui consideriamo lo sfregamento (crocking) una fase di approvazione del materiale, non un test sui prodotti finiti.
Crocking a secco e a umido: metodo e valutazioni
Il crocking a secco segue la norma AATCC 8 o ISO 105-X12. Un campione di tessuto bianco in cotone viene strofinato contro il provino per 10 cicli (ovvero 20 passaggi), con un carico di circa 9 N e una frequenza di un ciclo al secondo. Il tessuto di prova viene quindi confrontato con una scala grigia e valutato da 1 a 5, dove 5 indica assenza di trasferimento.
La prova di sfregamento a umido utilizza la stessa macchina, con un panno di prova inumidito al 65% di assorbimento. I risultati a umido sono sempre inferiori a quelli a secco, poiché l’umidità rigonfia la fibra e rilascia il colorante, e poiché un panno umido rimuove più facilmente il pigmento superficiale.
I nostri valori di accettazione per i tessuti utilizzati nei marsupi per laptop:
Tessuto esterno, tonalità scure: sfregamento a secco ≥4,0, sfregamento a umido ≥3,0
Tessuto esterno, tonalità chiare e non tinti: sfregamento a secco 4,5, sfregamento a umido 3,5
Rivestimento a contatto con un laptop o un tablet: sfregamento a secco 4,5, sfregamento a umido 3,5, senza eccezioni
Fasce in tessuto (webbing) che sfregano sui vestiti per tutta la giornata: sfregamento a secco 4,0, sfregamento a umido 3,0
Tessuti rivestiti in PU: sfregamento a secco 4,0, più un controllo separato dell’adesione, poiché il rivestimento si stacca sotto forma di pellicola anziché come colorante
I valori 4,0 e 3,0 sono più severi rispetto ai 3,0 e 2,5 indicati su molti certificati di filatura. Una valutazione pari a 3,0 corrisponde a una macchia visibile sul colletto bianco di una camicia, e il costo di un colletto danneggiato supera il margine di vendita del marsupio.
La preparazione del campione determina se il valore ottenuto è reale. I campioni vengono condizionati a 21 gradi Celsius e 65 per cento di umidità relativa per almeno quattro ore prima della prova; inoltre, li preleviamo da tre posizioni diverse nel rotolo, non tutti dalla stessa lunghezza. La variazione di tonalità tra bordo e centro del rotolo è comune sul poliestere Oxford 600D, e un singolo campione prelevato solo dal centro la nasconde.
Resistenza al lavaggio e alla sudorazione
La resistenza al lavaggio è fondamentale perché gli acquirenti lavano gli zaini più spesso di quanto l’industria supponga. Uno zaino scolastico o da pendolare viene inserito in lavatrice a 30 o 40 gradi con detersivo, e uno zaino che perde colore trasforma una fodera chiara in rosa già dopo un solo lavaggio.
Eseguiamo la prova secondo il metodo AATCC 61, variante 2A, oppure ISO 105-C06, a 40 gradi Celsius per 30 minuti con 10 sfere d’acciaio, quindi valutiamo la variazione di colore e la colorazione di una striscia multifi bra. Il nostro limite minimo accettabile è 4,0 per la variazione di colore e 4,0 per la colorazione su tutte le fibre sia per lo strato esterno che per la fodera; per le fasce di fissaggio (webbing) il limite è 3,5, poiché il carico elevato di colorante sul polipropilene risulta più difficile da trattenere.
La sudorazione è il test che gli acquirenti dimenticano. L’AATCC 15 o l’ISO 105-E04 mettono il tessuto a contatto con una soluzione acida e una alcalina che simulano il sudore, quindi lo incubano. Il pannello posteriore di uno zaino rimane a contatto con una schiena sudata per ore. Una fodera che ottiene un punteggio di 3,0 in questo test si scolorirà nella zona del pannello dove la schiuma entra in contatto con il tessuto, e il cliente vedrà una macchia marrone all’interno della borsa, non all’esterno.
La resistenza alla luce completa la serie di test. L’AATCC 16 o l’ISO 105-B02 fino a 20 unità di sbiadimento costituisce il nostro livello minimo per qualsiasi borsa venduta in un mercato soleggiato. Una nylon nera da 1680D supera generalmente questo test senza difficoltà. Un poliestere rosso vivo o arancione, colorato con un colorante economico, può perdere due gradazioni sulla scala grigia dopo 40 ore di esposizione all’arco allo xeno.
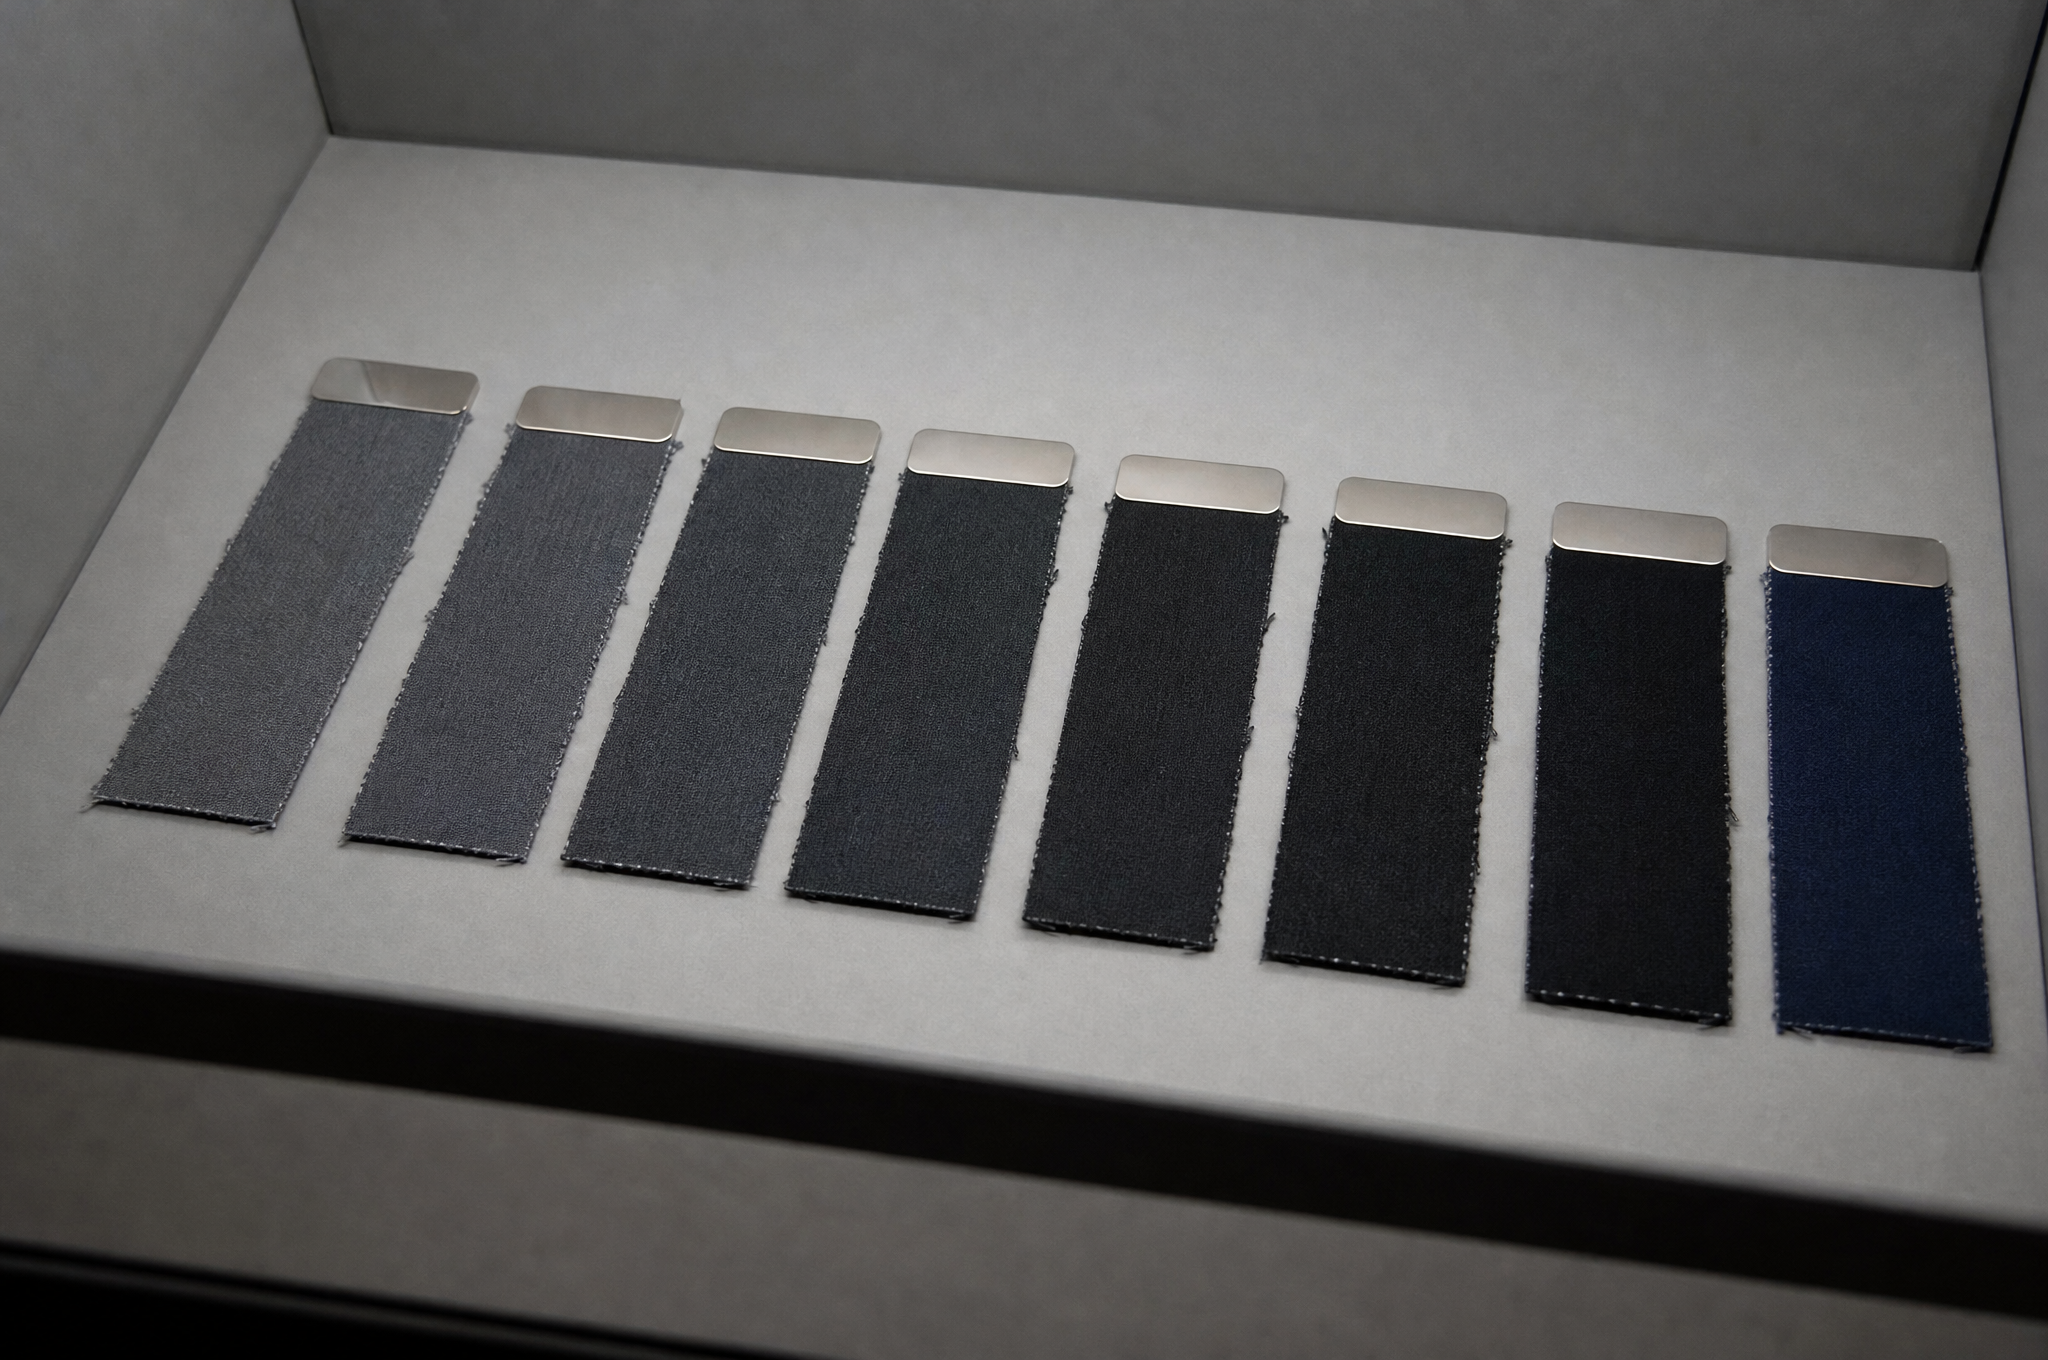
Migrazione del colorante su fodere chiare
La migrazione è un tipo di difetto diverso dallo sfregamento (crocking) ed è quello che danneggia più rapidamente un marchio, poiché si manifesta in ogni singola unità di una spedizione.
Ciò è causato da due meccanismi. Il primo è la sublimazione, per cui il colorante disperdente presente su una fodera scura in poliestere si trasforma in vapore a causa del calore e si riposiziona su una fodera chiara premuta contro di essa. Il secondo è la migrazione del plastificante, per cui un laminato in PVC morbido o in PU di bassa qualità rilascia il plastificante, che trasporta il colorante verso un pannello adiacente.
Il caso classico è una fodera nera in poliestere 600D con una fodera grigio chiaro in poliestere 210D. Entrambi i materiali sono conformi alle rispettive certificazioni. Se vengono spediti in un container che attraversa l’equatore, dove le temperature interne raggiungono i 60 gradi Celsius per diversi giorni, la fodera risulta macchiata.
Il nostro test sullo schermo è un test di cottura. Laminiamo un campione di rivestimento di 100 x 100 mm su un campione di fodera e li manteniamo in forno a 60 gradi Celsius per 48 ore sotto leggera pressione, quindi valutiamo la colorazione della fodera secondo la scala grigia. Qualsiasi risultato inferiore a 4,0 è considerato non conforme; in tal caso, modifichiamo la fodera scegliendo una tonalità più scura, aggiungiamo una barriera in film PE da 0,02 mm oppure sostituiamo la classe di tintura del rivestimento. La barriera in film comporta un costo aggiuntivo di circa USD 0,11 per borsa (per un ordine di 3.000 unità), rappresentando la soluzione più economica tra le tre.
Per il trasporto marittimo prolungato, specifichiamo inoltre una busta interna anti-migrazione nei programmi con interno chiaro, oltre a una bustina disidratante per cartone. Un transito di 20–25 giorni attraverso le regioni tropicali senza l’uso di disidratanti costituisce il metodo più affidabile per generare una richiesta di risarcimento per migrazione.
Un elenco di controllo per l’approvazione del tessuto che è possibile utilizzare
Usare questo elenco ogni volta che un filatoio o un fornitore invia un certificato, verificando che il documento fornisca una risposta per ciascun punto elencato:
Metodo di prova indicato, compresa la versione annuale, non semplicemente «resistenza al colore superata»
Valutazioni per sfregamento a secco, sfregamento a umido, variazione di colore al lavaggio e macchiatura al lavaggio espresse in numeri
Numero di campioni e posizione da cui sono stati prelevati dal rotolo
Condizioni di condizionamento prima del test, temperatura e umidità
Scala grigia di riferimento indicata come AATCC o ISO, poiché le due valutano in modo diverso
Risultato di migrazione o sublimazione quando un rivestimento scuro entra in contatto con un fodera chiara, indicato separatamente dallo sfregamento
Risultato di resistenza alla luce espresso in unità di sbiadimento o in ore, non come affermazione verbale
Classe di colorante specificata, ad esempio reattivo, indaco o pigmento, poiché la classe di colorante predice il comportamento meglio di un singolo valore numerico di prova
Una cosa che un certificato non può indicare è come si comporta il tessuto dopo 20 lavaggi e un’estate trascorsa in un’automobile. Consideriamo le valutazioni di laboratorio come una prima selezione e aggiungiamo una verifica interna su tre lavaggi per ogni nuovo colore di fodera prima di approvare un ordine in grandi quantità.
Presso Tianqin, conserviamo un campione di 300 mm per 300 mm di ogni lotto di rivestimento esterno e di fodera utilizzato nella produzione, etichettato con il numero di lotto e il nome del produttore; tali campioni vengono conservati per 18 mesi. Quando perviene una richiesta di reclamo, possiamo sottoporre a prova esattamente il materiale impiegato nella borsa, anziché un sostituto prelevato dalle scorte attuali del produttore. Inoltre, eseguiamo il test di cottura a 60 gradi su ogni nuova combinazione di rivestimento esterno e fodera prima della fase di campionamento, poiché prevenire questo tipo di difetto già a livello di materiale risulta notevolmente più economico rispetto alla sua correzione successiva.
Un acquirente ci ha detto apertamente di non aver mai richiesto a un fornitore un test di migrazione e di aver dovuto coprire i costi di due richiami. Ora inserisce tale requisito direttamente nell’ordine d’acquisto.
Fissare i requisiti relativi alla stabilità del colore nella specifica tecnica
Inviaci la tonalità del rivestimento esterno, la tonalità della fodera e il mercato di destinazione. Vi indicheremo quale classe di coloranti e quale struttura della fodera garantiscono un indice di sfregamento pari a 4,5 contro un laptop, nonché il costo del film barriera, qualora necessario.
Contatta [email protected] o visita www.tianqinbag.com per richiedere un campione con dati relativi allo sfregamento (crocking) e alla migrazione, ottenere un preventivo di fabbrica o avviare un progetto OEM/ODM con Quanzhou Tianqin Bags Co., Ltd. Il tempo necessario per la produzione dei campioni è di 7-15 giorni lavorativi; inoltre, possiamo eseguire il test di cottura (bake test) sulla vostra combinazione di guscio (shell) e fodera (lining) già durante la fase di campionatura. Diciassette anni di esperienza nella produzione di borse a Quanzhou, esportazioni OEM e ODM verso oltre 50 paesi, rapporti di prova SGS disponibili su richiesta.


 Notizie in primo piano


