
 EN



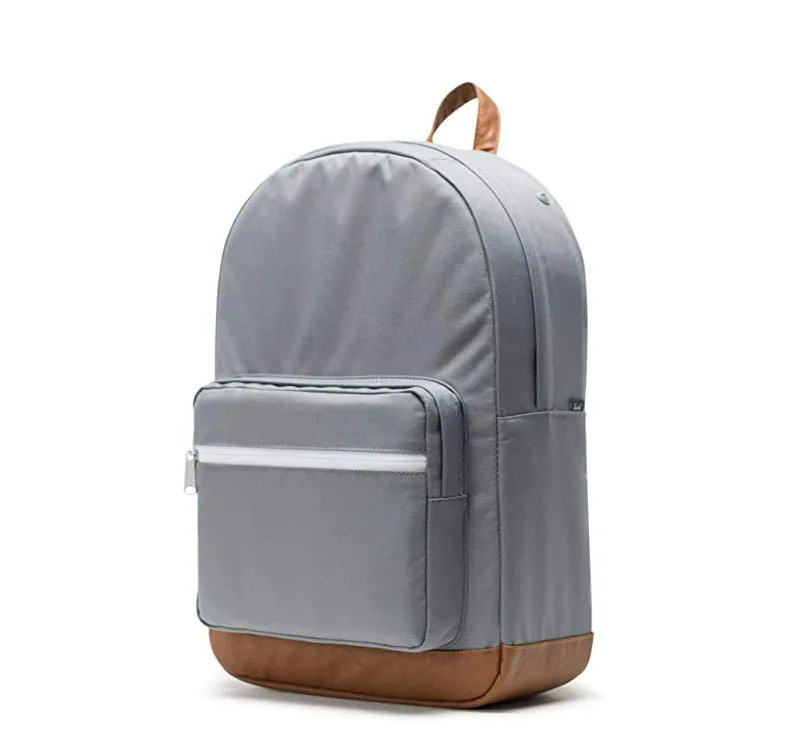
Il team di controllo qualità di un rivenditore ha rifiutato 400 unità di uno zaino per laptop da 25 L a causa di una singola misurazione: la cucitura inferiore si è aperta con una forza di 180 N, mentre la specifica richiedeva 250 N. Il tessuto era corretto, il filo era corretto, eppure la cucitura ha ceduto perché la densità dei punti era scesa da 9 a 7 per pollice quando la linea di produzione ha accelerato. La resistenza delle cuciture risiede nei dettagli che non appaiono in una fotografia. Di seguito spieghiamo come impostiamo la densità dei punti, le caratteristiche del filo e il tipo di cucitura, e come testiamo il risultato prima che il prodotto raggiunga il container.
Perché le cuciture cedono prima del tessuto
Una cucitura realizzata a macchina è una fila di fori. Ogni passaggio dell’ago taglia le fibre e ogni punto concentra il carico sulle fibre rimanenti. Un guscio in poliestere Oxford 600D può rompersi intorno ai 1.400 N per 50 mm in un test di trazione a presa, ma la cucitura che unisce due pannelli di tale materiale può aprirsi già a 300 N se l’equilibrio non è corretto.
Tre variabili determinano quell’equilibrio: punti per pollice, dimensione del filo in relazione al peso del tessuto e tipo di cucitura. Modificandone una, il punto di rottura si sposta dal tessuto al filo alla linea dell’ago.
La quarta variabile è l’operatore. I nostri supervisori di linea controllano la densità dei punti all’inizio di ogni turno con un calibro da 25 mm, perché una macchina in funzione da sei ore può scostarsi di mezzo punto per pollice, sufficiente a spostare una cucitura da ‘approvata’ a ‘marginale’.
Punti per pollice: i nostri intervalli di riferimento
La densità dei punti è il primo valore da fissare nel tech pack. I nostri intervalli standard per zaini per laptop sono:
cuciture del rivestimento esterno in poliestere Oxford 600D: 9–10 punti per pollice
cuciture del rivestimento esterno in nylon balistico 1680D: 7–8 punti per pollice, poiché una cucitura più fitta sul 1680D perfora i filati pesanti
Cuciture tra schiuma e fodera del compartimento per laptop: 10–11 punti per pollice su pannelli sottili
Fissaggio della fascia della cerniera: 8–9 punti per pollice, il punto più comune di debolezza su una borsa
Ancoraggi di nastri e cinghie: 9 punti per pollice con bar-tack, mai inferiori a 8
Cucitura e rifinitura: 10 punti per pollice per un bordo pulito
Con meno di 7 punti per pollice su una cucitura sottoposta a carico, ogni punto sopporta un carico eccessivo e il tessuto tra i punti si strappa. Con più di 12 punti per pollice su un tessuto rivestito, la traccia dell’ago diventa una perforazione e il rivestimento si fessura per primo. Entrambi gli estremi appaiono accettabili su un tavolo di ispezione, ma entrambi falliscono in uso.
La lunghezza del punto rispecchia la densità. A 9 SPI la lunghezza del punto è di 2,8 mm. Nel capitolato tecnico specifichiamo la lunghezza in millimetri anziché soltanto in SPI, perché un operatore che imposta 3 mm ottiene 8,5 SPI e la tolleranza è più facile da mantenere nel sistema metrico.
Specifica del filo e abbinamento al substrato
La dimensione del filo è indicata con il numero del biglietto oppure con il valore Tex, e i due sistemi vengono spesso confusi nei capitolati tecnici. Quello che utilizziamo è:
Tex 70, biglietto 69, nylon bondato: cuciture esterne, nastro della cerniera, costruzione generale su tessuti 600D e 1680D
Tex 105–135: ancoraggi delle cinghie, pannello inferiore e qualsiasi cucitura destinata a reggere un laptop più attrezzi
Tex 45–60: cuciture di finitura e tasche interne piccole, dove un filo più spesso strapperebbe un pannello da 210D
Poliestere termosaldato: dove l’esposizione ai raggi UV è elevata o l’acquirente specifica l’assenza di nylon
Filo non termosaldato o monofilamento: non accettato su alcuna cucitura portante, poiché il nodo scivola e la cucitura si sfilaccia a partire da un singolo punto di rottura
La termosaldataura è importante quanto lo spessore. Il nylon termosaldato è trattato in modo che le fibre restino coese, aumentando la resistenza all’abrasione nel punto della cucitura e impedendo che una cucitura rotta si sfilacci. Abbiamo sezionato cuciture provenienti da un concorrente a basso costo e trovato un filo Tex 60 non termosaldato applicato sul nastro principale della cerniera lampo: una combinazione che supera il test di trazione per borse nuove ma perde il 40% della sua resistenza dopo 20 cicli di lavaggio.
Il colore del filo viene spesso trascurato. Un filo scuro su una fodera chiara evidenzia ogni irregolarità, mentre un filo non resistente alla tintura rilascia il colore sul pannello adiacente. Per le colorazioni chiare abbiniamo il lotto di tintura del filo al lotto del tessuto e conserviamo un campione di 200 m per ogni lotto, da utilizzare per confronti in caso di reclamo.
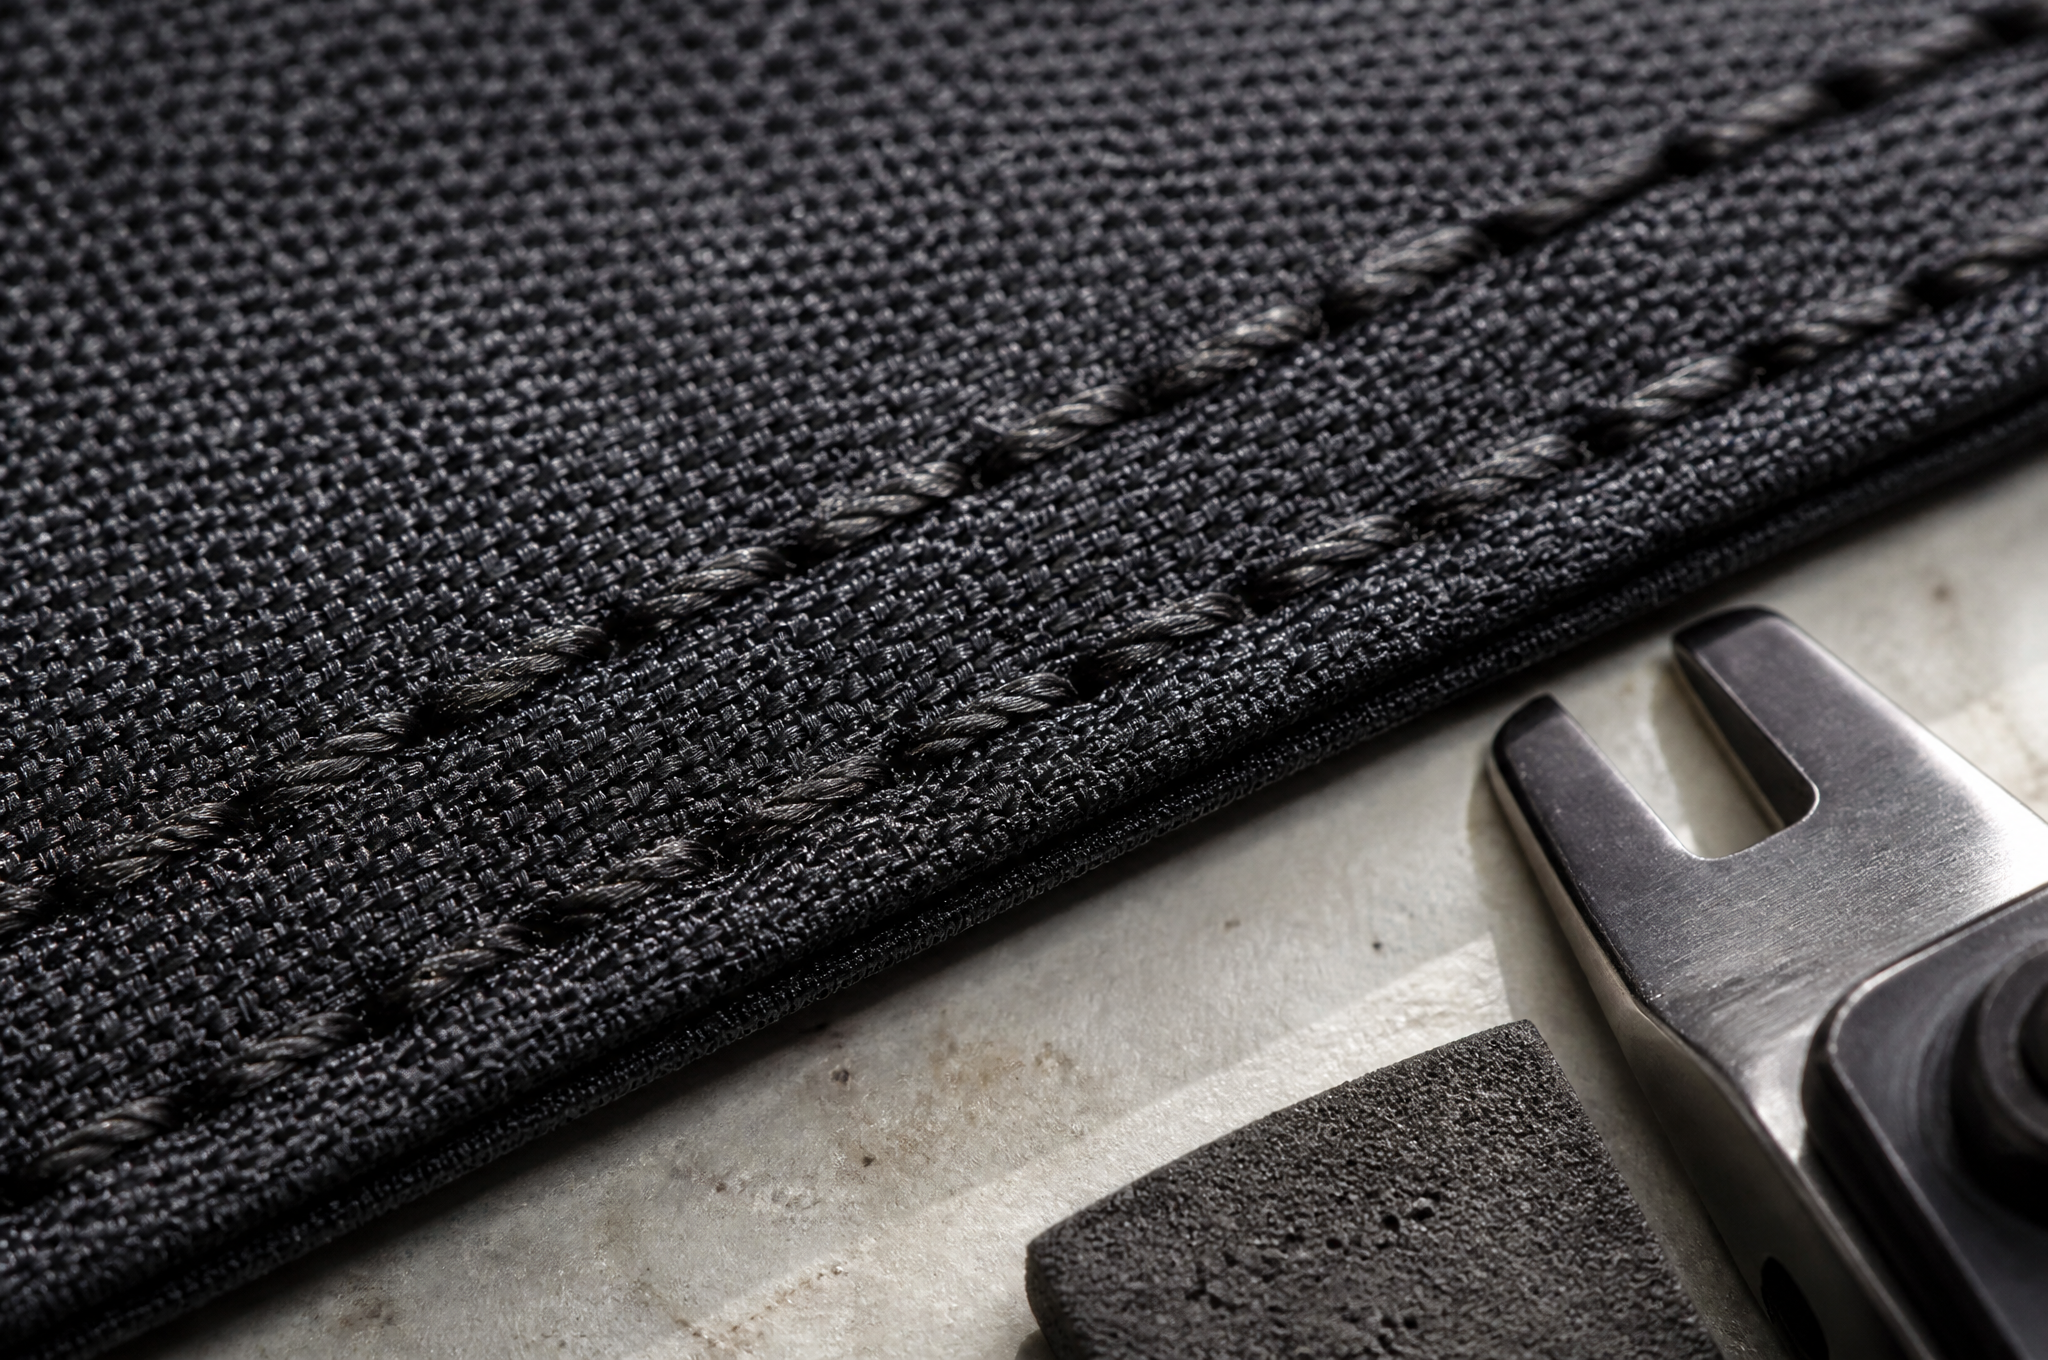
Tipi di cuciture e vantaggi offerti da ciascuno
La scelta della cucitura influenza resistenza e costo.
Cucitura a punto catenella singolo: veloce, economica, debole alla trazione per distacco, accettabile solo sulle tasche interne
Cucitura a punto catenella doppia: due file parallele con interasse di 8 mm, la soluzione più diffusa per i comparti principali, con resistenza alla trazione per distacco circa 1,6 volte superiore a quella di una singola fila
Cucitura piatta ripiegata: le bordature sono ripiegate e cucite due volte, la più resistente all’abrasione, utilizzata sulla base e sui pannelli laterali degli zaini da lavoro
Cucitura rivestita con nastro di finitura: nasconde i margini grezzi, adatta per borse non foderate, aggiunge 0,8 g per metro di cucitura e un passaggio macchina
Cucitura a sovrapposizione con punto di rinforzo in superficie: usata quando i pannelli hanno spessori diversi, resistente alla trazione ma debole alla trazione per distacco, a meno che non sia rinforzata alle estremità
Rinforzo a croce quadrata (Box-X) e punto a barretta alle estremità della cucitura: il rinforzo che impedisce la propagazione della lacerazione nel punto di massima concentrazione del carico
La base di uno zaino per laptop merita la massima attenzione. Assorbe gli urti da caduta, l’abrasione e il peso completo del laptop. Su tutti i modelli superiori a 20 L, realizziamo la piastra inferiore con cucitura piatta (flat-fell) e rinforziamo gli angoli con punti di fissaggio posteriori (back-tack), operazione che richiede circa 14 secondi in più per ogni zaino. Nei modelli a costo inferiore talvolta manteniamo una singola fila di cuciture con bordo rifinito (bound edge) e informiamo l’acquirente su quale soluzione è inclusa nel prezzo.
Come testiamo le cuciture e cosa costituisce un esito positivo
Testiamo la resistenza delle cuciture su una macchina universale per prove di trazione, utilizzando una striscia larga 100 mm tagliata trasversalmente alla cucitura e sottoposta a trazione a 300 mm/min, seguendo la logica del test a presa (grab-test) secondo ASTM D5034 e l’approccio al distacco della cucitura (seam slippage) previsto da ASTM D434. Il distacco della cucitura viene misurato separatamente a carico fisso di 100 N: si considera non conforme un movimento dei fili superiore a 6 mm su tessuti rivestiti.
I nostri criteri di accettazione per gli zaini finiti sono i seguenti:
Cuciture verticali della parte principale: minimo 700 N, obiettivo 900 N
Cucitura della piastra inferiore: minimo 800 N, poiché sopporta il carico da caduta
Fissaggio della fascia del cerniera: minimo 500 N
Cucitura interna dello scomparto per laptop: minimo 350 N
Cucitura di ancoraggio della cinghia: carico minimo di 900 N prima che il punto a barretta venga considerato valido
Efficienza della cucitura, ovvero rapporto tra resistenza della cucitura e resistenza del tessuto: almeno il 75 percento
L’efficienza della cucitura è il parametro su cui discutiamo maggiormente con gli acquirenti. Una cucitura non può essere più resistente del tessuto che unisce; pertanto, richiedere un’efficienza del 90 percento su un guscio in tessuto 1680D equivale a chiedere una cucitura più fitta, che in seguito perforerà il pannello. Contestiamo tale specifica per iscritto, poiché accettarla ci permetterebbe di ottenere l’ordine ma comporterebbe la perdita dell’anno di garanzia.
Un secondo limite: le provette di laboratorio sono tagliate dritte e testate in piano. Nella realtà, le cuciture seguono curve intorno agli angoli, attraversano cinghie e corrono lungo i bordi di schiuma; inoltre, la macchina non riesce mai a riprodurre un angolo in cui si incontrano tre cuciture. Testiamo tali angoli manualmente, utilizzando una pinza e una bilancia, registrando un valore di accettazione inferiore rispetto a quello ottenuto con la prova su tratto rettilineo.
Ciò che gli acquirenti chiedono di solito per primi
La prima domanda che la maggior parte degli acquirenti ci pone è se un filo più pesante significhi automaticamente una borsa più resistente. Non è così. Un filo Tex 135 su un pannello da 600D a 10 punti per pollice (SPI) concentra il carico su un numero minore di fori più grandi e, di norma, cede a un valore inferiore rispetto a un filo Tex 70 a 9 SPI sullo stesso tessuto. La risposta corretta dipende dal peso del tessuto e dal tipo di cucitura, ed è opportuno chiarirla con una sola email prima dell’avvio della produzione dei campioni.
Presso Tianqin, cuciamo le cuciture esterne su linee semi-automatiche dotate, in ogni postazione, di un regolatore fisso della lunghezza del punto; ogni serie produttiva prevede tre prove di trazione sulle cuciture effettuate sui primi 50 pezzi, registrate nel verbale di produzione. I nostri gusci in 1680D e 600D sono accompagnati da certificati di fabbrica, e abbiniamo il numero del filo al peso del tessuto nella distinta base, anziché lasciare tale scelta alla linea di produzione. Le macchine per il taglio automatico mantengono i bordi dei pannelli entro una tolleranza di 1 mm, dato rilevante poiché un bordo irregolare riduce l’efficacia della penetrazione del punto.
Inviate la vostra specifica per le cuciture prima di approvare un campione
Inviateci il peso del tessuto, la posizione delle cuciture e il carico che le richieste di garanzia devono coprire. Vi forniremo una densità di punti e una specifica del filo per ogni cucitura, un indice di efficienza della cucitura e il costo del rinforzo laddove necessario.
Contatta [email protected] o visita www.tianqinbag.com per richiedere un campione con i relativi referti di prova sulle cuciture, ottenere un preventivo da fabbrica o avviare un progetto OEM/ODM con Quanzhou Tianqin Bags Co., Ltd. Il campionamento richiede 7-15 giorni lavorativi. Diciassette anni di produzione di borse a Quanzhou, con rapporti di prova SGS disponibili su richiesta.

 Notizie in primo piano


