
 EN



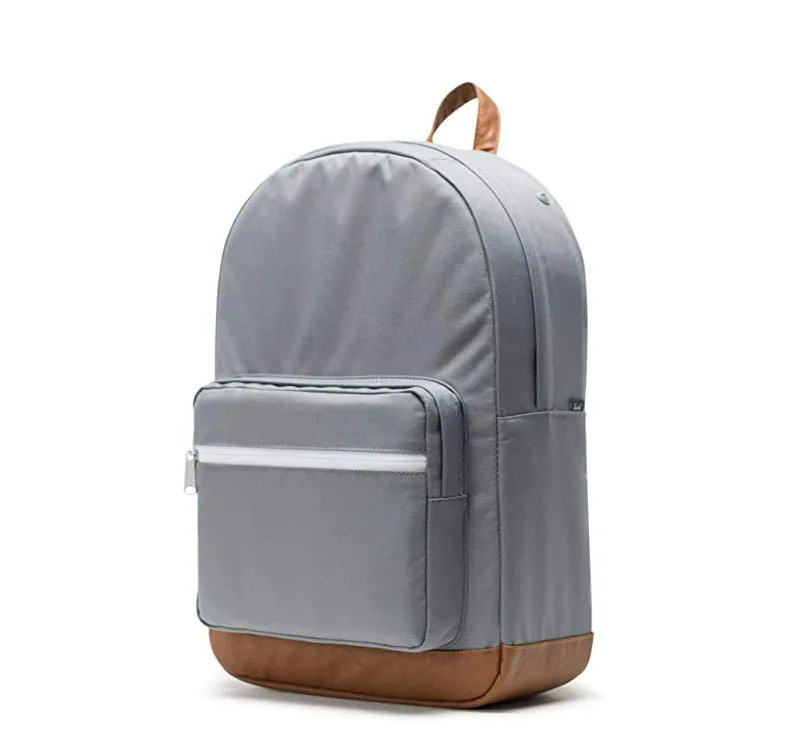
Et detailhandlers kvalitetskontrolteam afviste 400 enheder af en 25 L laptoprygsæk på grund af én enkelt måling: bundsyen rev sig fra hinanden ved 180 N, mens deres specifikation krævede 250 N. Stoffet var korrekt, tråden var korrekt, og alligevel mislykkedes syen – fordi sytætheden faldt fra 9 til 7 søm per tomme, da produktionslinjen accelererede. Systyrke ligger i de detaljer, der ikke vises på et fotografi. Nedenfor forklares, hvordan vi fastsætter sytæthed, trådspecifikation og sytype – samt hvordan vi tester resultatet, inden det når frem til en container.
Hvorfor sye mislykkes før stoffet gør det
En sysyet er en række huller. Hver nåleprik skærer i fibre, og hver sysøm koncentrerer belastningen på de resterende fibre. En 600D Oxford-polyesteryd kan briste ved ca. 1.400 N pr. 50 mm i en grebtest, men syen, der forbinder to paneler af det samme stof, kan åbne ved 300 N, hvis balancen er forkert.
Tre variable bestemmer denne balance: sting pr. tomme, trådstørrelse i forhold til stoffvægten og sytype. Ændr én, og svaghedsstedet flytter sig fra stoffet til tråden til nålesporret.
Den fjerde variabel er operatøren. Vores linjesupervisorer tjekker stingtætheden ved begyndelsen af hver skift med en 25 mm måleindstilling, fordi en maskine, der har kørt i seks timer, kan afvige med halvt et sting pr. tomme – hvilket er nok til at flytte en syning fra godkendt til grænseområde.
Sting pr. tomme: Hvor vi sætter vores intervaller
Stingtæthed er det første tal, der fastlægges i en teknisk specifikation. Vores interne intervaller for laptoprygsække er:
600D Oxford-polyester yderlagssyninger: 9 til 10 sting pr. tomme
1680D ballistisk nylon yderlagssyninger: 7 til 8 pr. tomme, fordi mere tætte syninger på 1680D gennemborer den tunge garntråd
Laptopfagets skum-til-fodringssyninger: 10 til 11 pr. tomme på tynde paneler
Ritselbåndets fastgørelse: 8 til 9 pr. tomme – det mest almindelige svaghedssted på en taske
Rem- og bæltestropes ankringspunkter: 9 pr. tomme med bar-tack, aldrig under 8
Syning og kanter: 10 sting pr. tomme for en ren kant
Under 7 sting pr. tomme på en belastet søm bærer hvert stik for meget belastning, og stoffet mellem stingene revner. Over 12 sting pr. tomme på et belægget stof bliver nålslinjen til en perforering, og belægningen revner først. Begge ekstremer ser acceptabel ud ved inspektion på et bord, men begge svigter i brug.
Stinglængde afspejler tætheden. Ved 9 SPI er stinglængden 2,8 mm. Vi angiver længden i millimeter i teknikpakken i stedet for udelukkende SPI, fordi en mekaniker, der indstiller til 3 mm, får 8,5 SPI, og tolerance er nemmere at opretholde i metriske enheder.
Trådspecifikation og tilpasning til underlag
Trådstørrelse angives enten som billetnummer eller Tex, og de to systemer forveksles konstant i teknikpakker. Det, vi bruger:
Tex 70, billet 69, bundet nylon: yderste sømme, lynlåssejl, generel konstruktion på 600D og 1680D
Tex 105 til 135: remfæstninger, bundpanel og enhver søm, der bærer en laptop samt værktøjer
Tex 45 til 60: fodring af sømme og små indre lommer, hvor en tykkere tråd ville revne et 210D-panel
Lamineret polyester: hvor UV-påvirkning er høj, eller køberen specificerer ingen nylon
Ulamineret eller monofilament-tråd: ikke accepteret på nogen bærende søm, fordi knuden glider, og sømmen løser sig fra én enkelt brud
Laminering er lige så vigtig som størrelse. Lamineret nylon er behandlet, så filamenterne sidder sammen, hvilket øger slidstyrken ved sømmen og forhindrer, at en brudt søm løber. Vi har skåret åbne sømme fra en billig konkurrent og fundet en Tex 60 ulamineret tråd på en hovedrismåskebånd, en kombination, der består en ny-taskes træktest, men mister 40 procent af sin styrke efter 20 vasker.
Trådfarve bliver ofte overset. En mørk tråd på en lys fodring viser hver eneste ujævnhed, og en tråd uden farvefasthed udbløder i det tilstødende panel. På lyse farveskemaer matcher vi trådfarvetilskæret med stoftilskæret og opbevarer en 200 m-prøve pr. tilskær til brug ved eventuelle reklamationer.
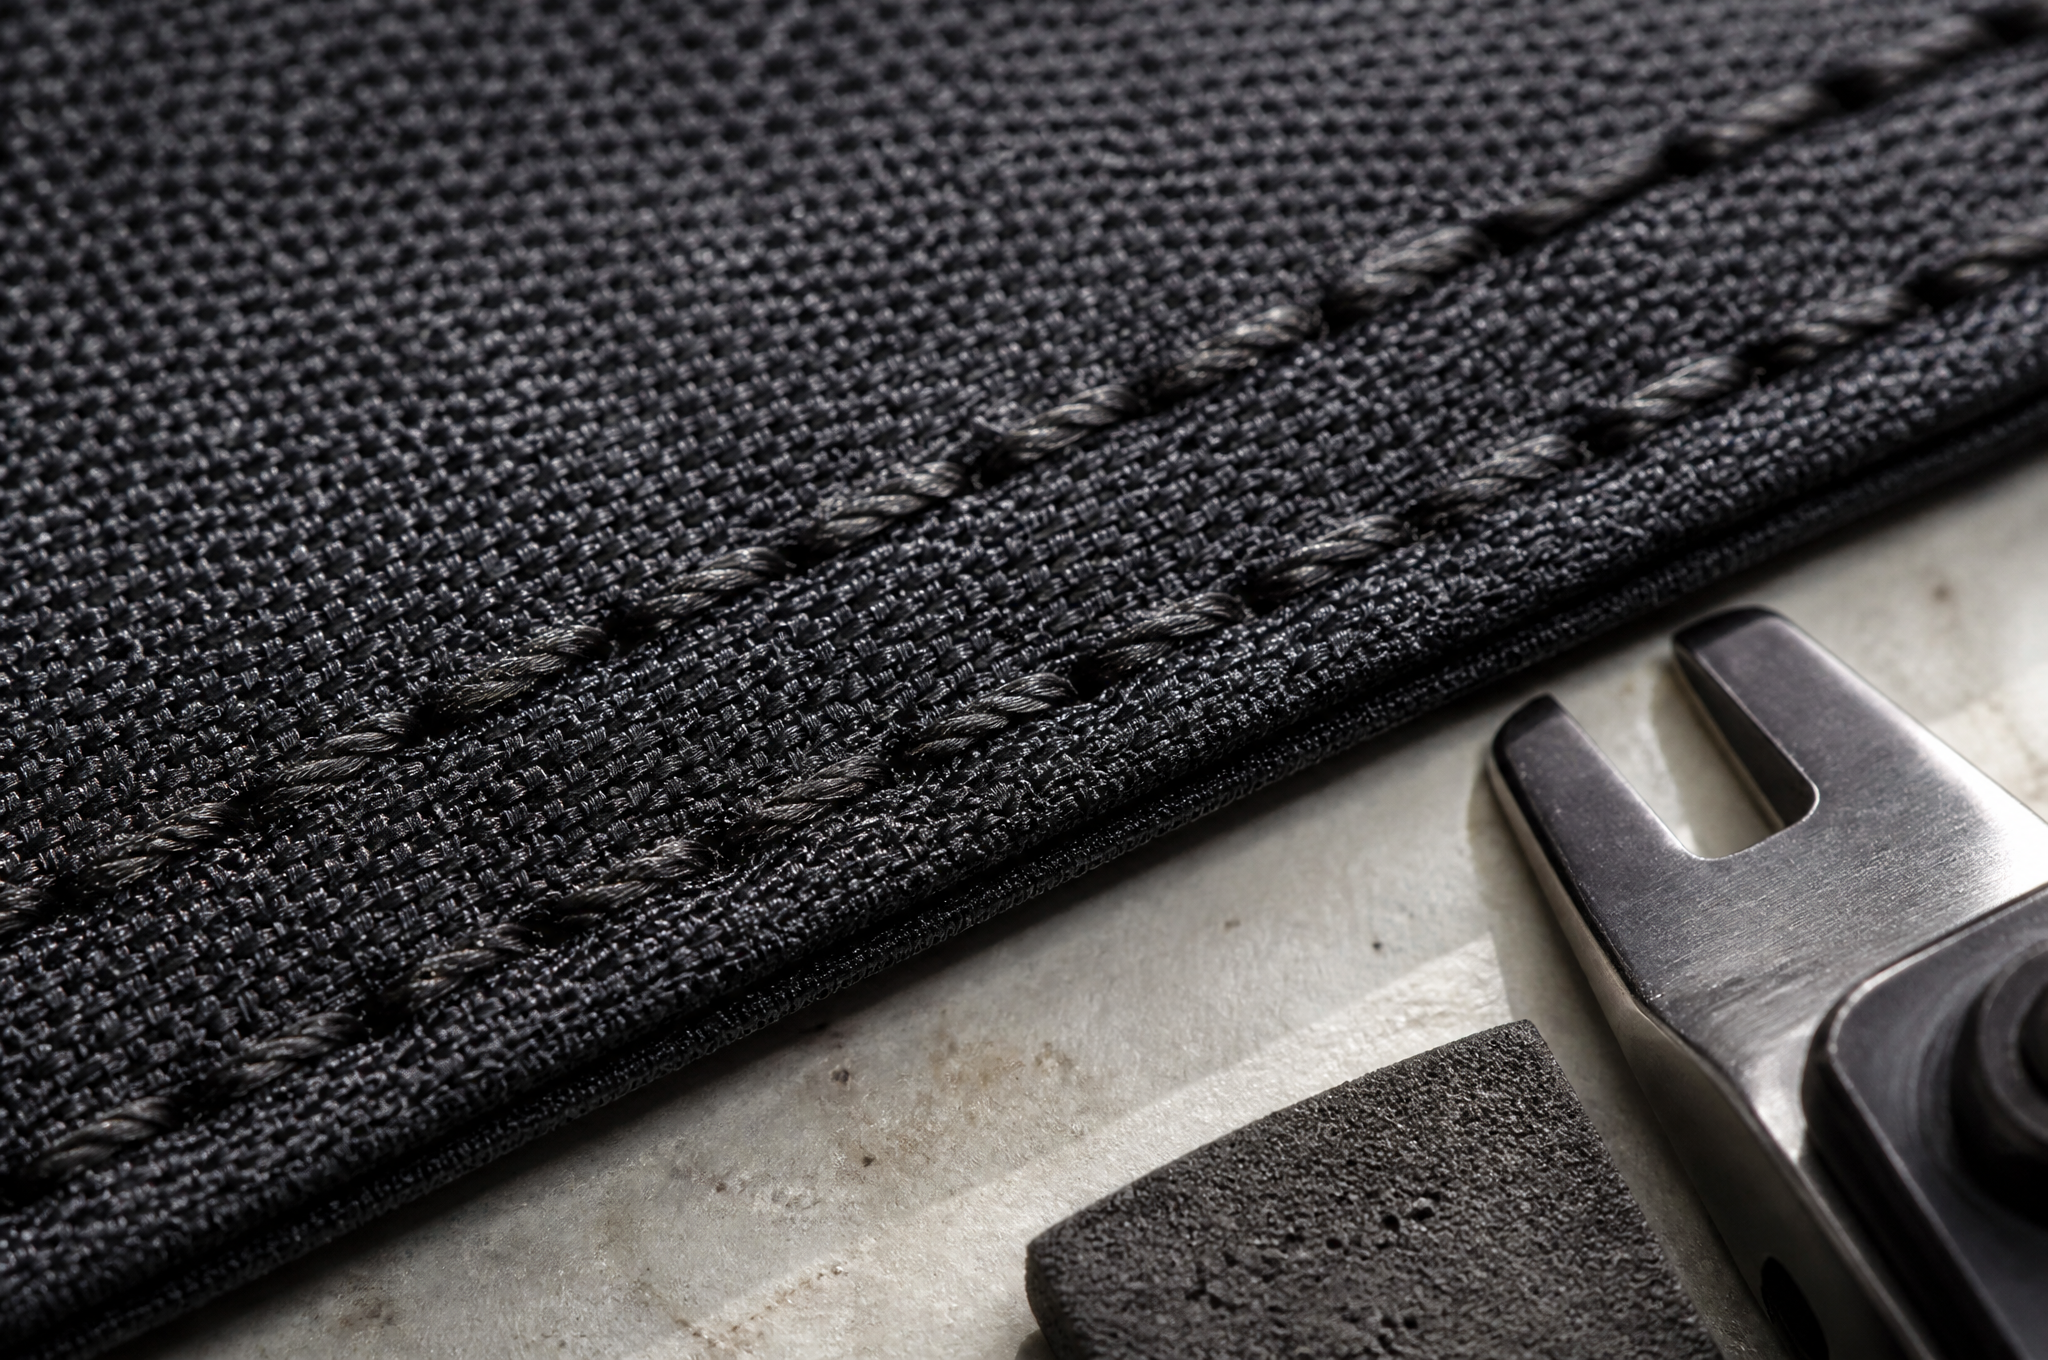
Sømtyper og hvad hver enkelt giver
Valg af syemetode påvirker styrke og omkostninger.
Enkelt nåls låsesøm: hurtig, billig, svag ved peeling, kun acceptabel på indre lommer
Dobbelt række låsesøm: to parallelle rækker med 8 mm afstand, standard på hovedfag, cirka 1,6 gange så stor modstand mod peeling som en enkelt række
Fladfoldet søm: foldet og dobbeltsyet, mest holdbar ved slid, anvendt på bunden og sidepanelerne af værktøjsrygsække
Kantet søm med kantbånd: skjuler rå kanter, velegnet til ubelægnede tasker, tilføjer 0,8 g pr. meter søm og en ekstra maskinstrin
Overlappende søm med topsting: anvendt hvor panelerne har forskellig tykkelse, stærk i træk og svag ved peeling, medmindre forstærket ved enderne
Box-X- og bar-tack-forstærkning ved sømendernes ender: forstærkningen, der forhindrer revnedannelse ved belastningskoncentration
Bunden på en laptoprygsæk fortjener mest opmærksomhed. Den udholder faldet, slidet og den fulde laptopvægt. Vi syr bundpanelet med fladstik og syr hjørnerne bagfra på alle modeller over 20 L, hvilket tilføjer ca. 14 sekunder pr. rygsæk. På billigere modeller beholder vi nogle gange én enkelt søm med en afgrænset kant, og vi informerer køberen om, hvilken variant der er inkluderet i prisen.
Sådan tester vi sømme – og hvad der betragtes som godkendt
Vi tester sømstyrken på en universel trækmaskine ved at bruge et 100 mm bredt stykke, der er skåret tværs over sømmen, og trækkes med 300 mm pr. minut, i overensstemmelse med ASTM D5034s grebtest-logik og ASTM D434s metode til måling af sømglidning. Løs sømglidning måles separat ved en fast belastning på 100 N, hvor mere end 6 mm trådglidning anses for at være en fejl på belagte stoffer.
Vores godkendelseskriterier for færdige rygsække:
Lodrette sømme i hovedkroppen: minimum 700 N, mål 900 N
Søm på bundpanelet: minimum 800 N, da den bærer faldbelastningen
Fastgørelse af lynlåsstrimmel: minimum 500 N
Indvendig søm i laptopafdelingen: minimum 350 N
Bæltespændesøm: mindst 900 N, før bar-tack tælles med
Sømeffektivitet – forholdet mellem sømstyrke og stofstyrke: 75 procent eller bedre
Sømeffektivitet er det tal, vi oftest diskuterer med købere. En søm kan ikke være stærkere end det stof, den forbinder, så et effektivitetsmål på 90 procent for et 1680D yderstof er en anmodning om tættere syning, der vil perforere panelet senere. Vi protesterer skriftligt mod denne specifikation, fordi at acceptere den ville sikre ordren – men koste os garantiåret.
En anden begrænsning: laboratorieprøver udføres med lige klippede prøvestriber, der testes fladt. I virkeligheden buer sømme rundt om hjørner, krydser remme og løber over skumkanters kanter, og maskinen kan aldrig genskabe et hjørne, hvor tre sømme mødes. Vi tester sådanne hjørner manuelt med en klemme og en vægt og noterer en lavere godkendelsesværdi end den for lige løb.
Hvad købere normalt spørger om først
Det første spørgsmål, de fleste købere stiller os, er, om en tykkere tråd automatisk betyder en stærkere taske. Det gør den ikke. En Tex 135-tråd i et 600D-panel med 10 SPI koncentrerer belastningen på færre, større huller og svigter typisk ved en lavere værdi end en Tex 70-tråd med 9 SPI på samme stof. Det rigtige svar afhænger af stoffets vægt og syningstypen, og det er værd at sende én e-mail for at afklare dette, inden prøveproduktionen starter.
Ved Tianqin syr vi ydersømme på halvautomatiserede linjer med en fast sytræksindstilling på hver station, og hver produktionsomgang omfatter tre sømtrækstests fra de første 50 tasker, som registreres i produktionsprotokollen. Vores 1680D- og 600D-ydersømme leveres med mælkecertifikater, og vi tilpasser trådnummeret til stoffets vægt i materialelisten i stedet for at overlade det til produktionslinjen. Automatiserede skæremaskiner holder panelkanterne inden for 1 mm, hvilket er afgørende, da en ujævn kant forkorter sytrækkets greb.
Send din sømspecifikation, inden du godkender en prøve
Send os din stofvægt, dine sybeliggenheder og den belastning, som din garanti dækker. Vi sender dig en sytæthed og trådspecifikation for hver sy, en syeffektivitetsværdi samt omkostningerne for forstærkning, hvor den er nødvendig.
Kontakt [email protected] eller besøg www.tianqinbag.com for at anmode om en prøve med sytestrapporter, få et fabrikspris eller starte et OEM/ODM-projekt med Quanzhou Tianqin Bags Co., Ltd. Prøveproduktion tager 7–15 arbejdsdage. Sytten års taskeproduktion i Quanzhou, med SGS-testrapporter tilgængelige på anmodning.

 Seneste nyheder


