
 EN



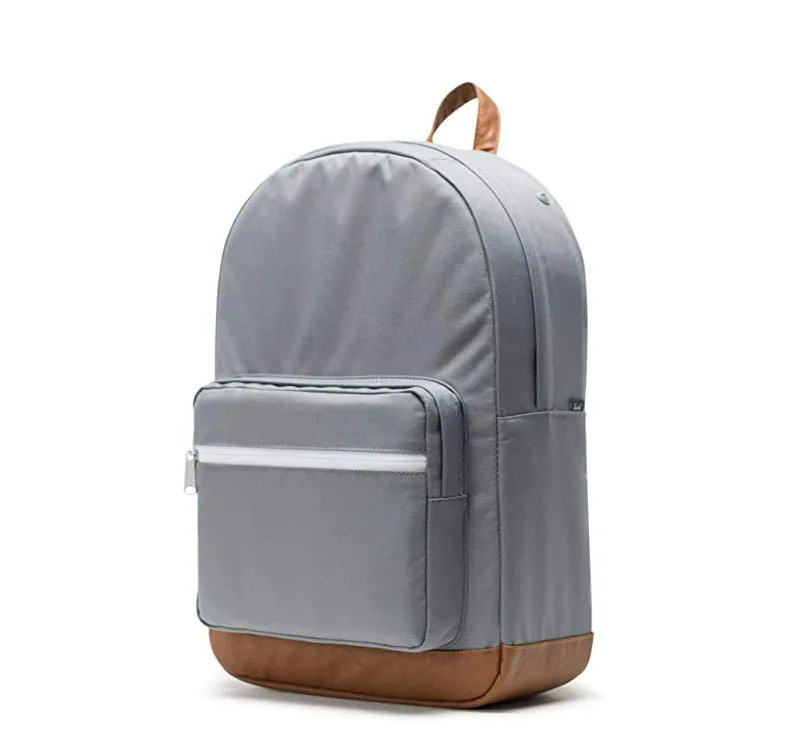
En återförsäljares kvalitetskontrollteam avvisade 400 stycken 25 L-laptopryggsäckar på grund av ett enda mått: bottenlönet drogs isär vid 180 N, trots att deras specifikation krävde 250 N. Tyget var korrekt, tråden var korrekt, men lönet misslyckades ändå – eftersom stygnfrekvensen sjönk från 9 till 7 stygn per tum när produktionslinjen ökade farten. Systrängens hållfasthet ligger i detaljerna som inte syns på en bild. Nedanför förklaras hur vi ställer in stygnfrekvens, trådspecifikation och sytyp, samt hur vi testar resultatet innan det når en container.
Varför sömnar går sönder innan tyget gör det
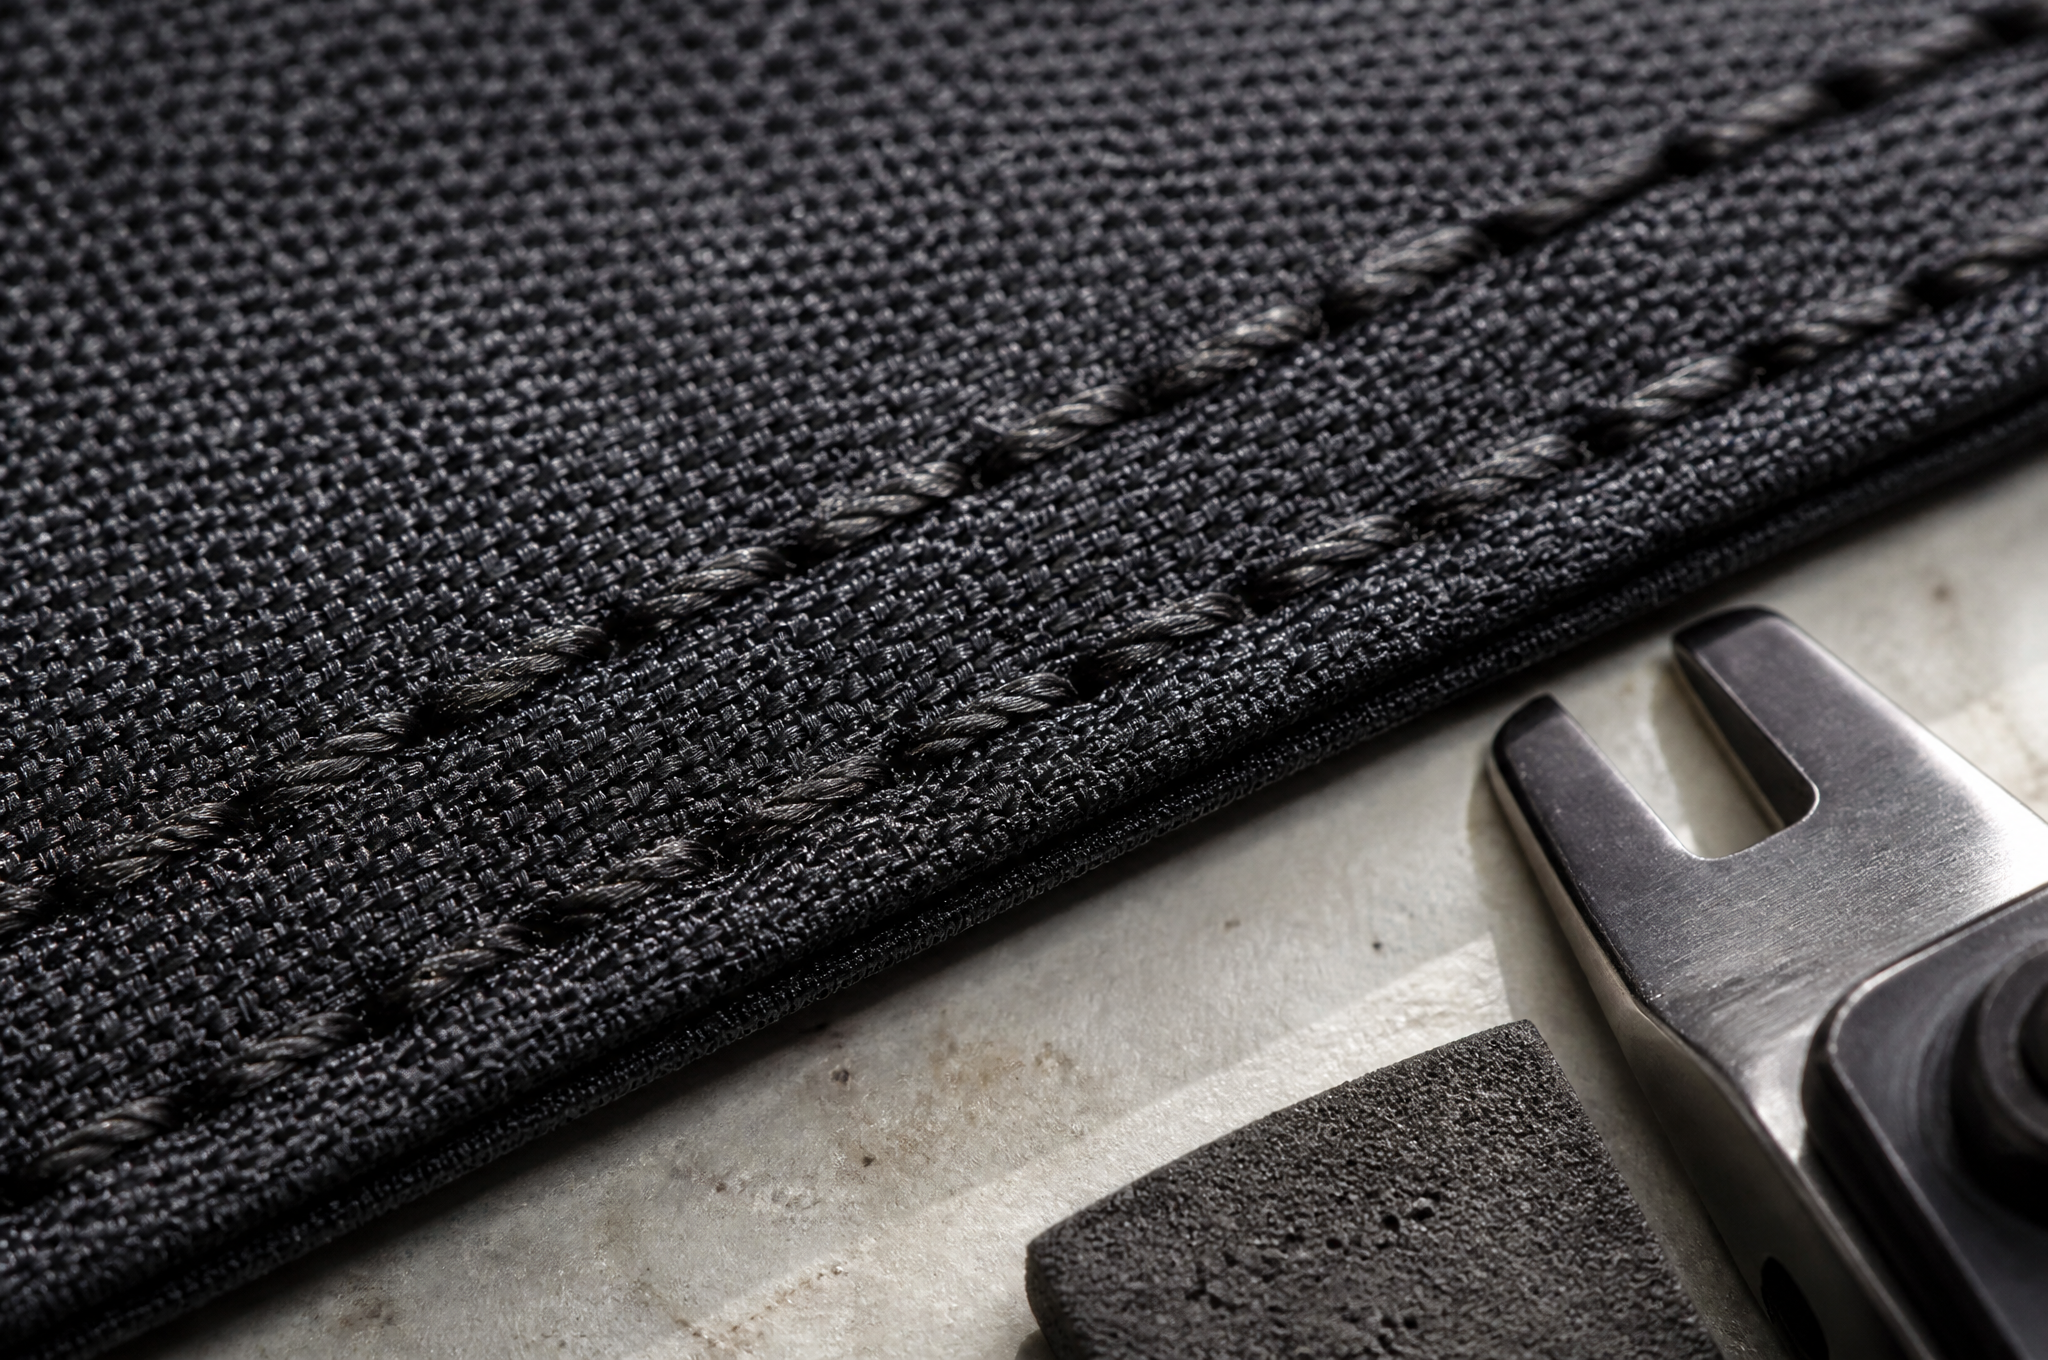
En sydd söm är en rad hål. Varje nålgång skär fibrer, och varje stygn koncentrerar belastningen på de återstående fibrerna. En 600D Oxford-polyester yta kan gå sönder vid ca 1 400 N per 50 mm i ett greppprov, men sömmen som förenar två sådana paneler kan öppnas redan vid 300 N om balansen är felaktig.
Tre variabler avgör denna balans: stygn per tum, trådstorlek i förhållande till tygvikten och sömnstypen. Ändra en av dem, och svagaste länken flyttas från tyget till tråden till nållinjen.
Den fjärde variabeln är operatören. Våra linjesupervisorerna kontrollerar stygntätheten vid början av varje skift med en 25 mm-mätare, eftersom en maskin som har kört i sex timmar kan avvika med hälften av ett stygn per tum – vilket räcker för att flytta en söm från godkänd till gränsfall.
Stygn per tum: Var vi sätter våra intervall
Stygntäthet är det första talet som fastställs i en teknikspecifikation. Våra interna intervall för laptopryggsäckar:
600D Oxford-polyester ytsömmar: 9–10 stygn per tum
1680D ballistisk nylon ytsömmar: 7–8 stygn per tum, eftersom tätare stygn på 1680D perforerar den tunga garnet
Sömmar mellan laptopfackets skum och fodertyg: 10–11 stygn per tum på tunna paneler
Dragslutsbandets fästning: 8–9 stygn per tum, den vanligaste svaga punkten på en väska
Rem- och bärremfästen: 9 stygn per tum med bar-tack, aldrig färre än 8
Syning och kantning: 10 stygn per tum för en ren kant
Under 7 stygn per tum på en belastad söm bär varje stygn för mycket last och tyget mellan stygnen rivs. Över 12 stygn per tum på ett belagt tyg blir nållinjen en perforering och beläggningen spricker först. Båda extremerna ser acceptabla ut vid inspektion på ett bord, men båda misslyckas i praktisk användning.
Stygnlängd är speglingen av täthet. Vid 9 stygn per tum är stygnlängden 2,8 mm. Vi anger längden i millimeter i teknikpaketet istället för endast stygn per tum, eftersom en mekaniker som ställer in 3 mm får 8,5 stygn per tum och toleransen är lättare att hålla i metriska mått.
Trådspecifikation och anpassning till underlag
Trådstorlek anges i biljettantal eller Tex, och de två systemen blandas ofta ihop i teknikpaket. Det vi använder är:
Tex 70, biljett 69, bunden nylon: ytterlager-sömmar, blixtlåsband, allmän konstruktion på 600D och 1680D
Tex 105–135: remfästen, bottenpanel och alla sömmar som bärs en laptop plus verktyg
Tex 45 till 60: syning av sömmar och små inre fickor, där en tyngre tråd skulle rivs i ett 210D-panel
Klemd polyester: där UV-påverkan är hög eller köparen specificerar att ingen nylon får användas
Icke-klemd eller monofilament-tråd: ej godkänd på någon bärförbandssöm, eftersom knuten glider och sömmen lossnar från en enda bristning
Klemning är lika viktig som storlek. Klemd nylon behandlas så att filamenten håller ihop, vilket motverkar slitage vid stygnen och förhindrar att ett brutet stygn löper. Vi har öppnat sömmar från en billig konkurrent och funnit en Tex 60 icke-klemd tråd på ett huvudzippband – en kombination som klarar en ny-väska-dragtest men förlorar 40 procent av sin styrka efter 20 tvättcykler.
Trådfärgen försummas ofta. En mörk tråd på en ljus foder syns varje gång den svänger av, och en tråd som inte är färgfast läcker färg i det angränsande panelen. På ljusa färgvariationer matchar vi trådfärgsbatch till tygbatch och sparar en provlängd på 200 m per batch för jämförelse vid eventuella reklamationer.
Typer av sömmar och vad var och en ger
Valet av konstruktion påverkar styrka och kostnad.
Enkelnålslockstitch: snabb, billig, svag vid avskalning, acceptabel endast på interna fickor
Dubbelradig lockstitch: två parallella rader med 8 mm mellanrum, arbetshästen på huvudfacken, ungefär 1,6 gånger högre motstånd mot avskalning jämfört med enkel rad
Plattkantad söm: veckad och dubbelsydd, starkast vid slitage, används på botten och sidopaneler av verktygsryggsäckar
Kantad söm med kantband: döljer råkanter, lämplig för olinjerade väskor, lägger till 0,8 g per meter söm och ett maskinsteg
Överlappad söm med översy: används där panelerna har olika vikt, stark i drag men svag vid avskalning om inte förstärkt vid ändarna
Box-X- och bar-tack-sömmar vid sömändar: förstärkningen som stoppar rivningen vid lastkoncentrationspunkten
Botten på en laptopryggsäck förtjänar störst uppmärksamhet. Den utsätts för fall, slitage och hela laptopens vikt. Vi viker bottenpanelen platt och syr fast hörnen på baksidan på varje modell över 20 liter, vilket tar cirka 14 sekunder per ryggsäck. På billigare modeller behåller vi ibland en enda sömnadrad med en avslutad kant, och vi informerar köparen om vilken variant deras pris inkluderar.
Hur vi testar sömmar och vad som räknas som godkänt
Vi testar sömnadshållfastheten på en universell dragprovsmaskin med en 100 mm bred remsa som skärs tvärs över sömmen och dras med 300 mm per minut, enligt grepp-testlogiken i ASTM D5034 och metoden för sömnadsskridning i ASTM D434. Löst sömnadsskridning mäts separat vid en fast belastning på 100 N, där mer än 6 mm garnrörelse utgör ett underkänt resultat för belagd tyg.
Våra godkännandekriterier för färdiga ryggsäckar:
Vertikala sömmar på huvudkroppen: minst 700 N, mål 900 N
Sömmen på bottenpanelen: minst 800 N, eftersom den bärs upp av fallbelastningen
Fästning av blixtlåsbandet: minst 500 N
Inre sömmen i laptopfacket: minst 350 N
Skräddarsytna fästpunkter för remmar: minst 900 N innan bar-tack-räknas
Syfogseffektivitet, dvs. syfogens hållfasthet dividerad med tygets hållfasthet: 75 procent eller bättre
Syfogseffektivitet är det tal vi diskuterar mest med köpare. En syfog kan aldrig vara starkare än tyget den sammanfogar, så ett mål på 90 procent effektivitet för ett skal av 1680D innebär en begäran om tätare stygn som senare kommer att perforera panelen. Vi invänder skriftligen mot den specifikationen, eftersom att godkänna den skulle ge oss ordern men kostat oss garantiåret.
En andra begränsning: provband i laboratoriet är raka och testas i plan läge. Verkliga syfogar följer kurvor runt hörn, korsar remmar och löper över skumkant, och maskinen kan aldrig återge ett hörn där tre syfogar möts. Vi testar dessa hörn manuellt med en klämma och en våg, och registrerar ett lägre godkännande-värde än värdet för raka stygn.
Vad köpare vanligtvis frågar först
Den första frågan som de flesta köpare ställer till oss är om en tyngre tråd automatiskt betyder en starkare väska. Det gör den inte. En Tex 135-tråd i en 600D-panel vid 10 stygn per tum koncentrerar belastningen på färre, större hål och misslyckas vanligtvis vid ett lägre värde än en Tex 70-tråd vid 9 stygn per tum på samma tyg. Det korrekta svaret beror på tygvikten och sömmens typ, och det är värt ett e-postmeddelande att klargöra innan provproduktionen påbörjas.
Vid Tianqin syr vi skal-sömmar på halvautomatiska linjer med en fast stygnlängdsindikator vid varje station, och varje produktionsomgång omfattar tre sömdragprov från de första 50 väskorna, vilka loggas i produktionsprotokollet. Våra 1680D- och 600D-skalsmaterial levereras med mätningscertifikat från tillverkaren, och vi anpassar trådnumret till tygvikten i materiallistan istället for att lämna detta åt produktionslinjen. Automatiska skärmaskiner håller panelkanterna inom 1 mm, vilket är viktigt eftersom en ojämn kant förkortar stygnets grip.
Skicka dina sömspecifikationer innan du godkänner ett prov
Skicka oss vikten på er tyg, era sömnadslinjer och lasten som ert garantianspråk ska täcka. Vi återkommer med en stykningsfrekvens och trådspecifikation per söm, en sömeffektivitetsfaktor samt kostnaden för förstärkning där den behövs.
Kontakta [email protected] eller besök www.tianqinbag.com för att begära ett prov med sömprovresultat, få ett fabrikscitat eller påbörja ett OEM/ODM-projekt med Quanzhou Tianqin Bags Co., Ltd. Provtagning tar 7–15 arbetsdagar. Sjutton år av väskproduktion i Quanzhou, med SGS-testrapporter tillgängliga på begäran.

 Senaste nytt


