
 EN



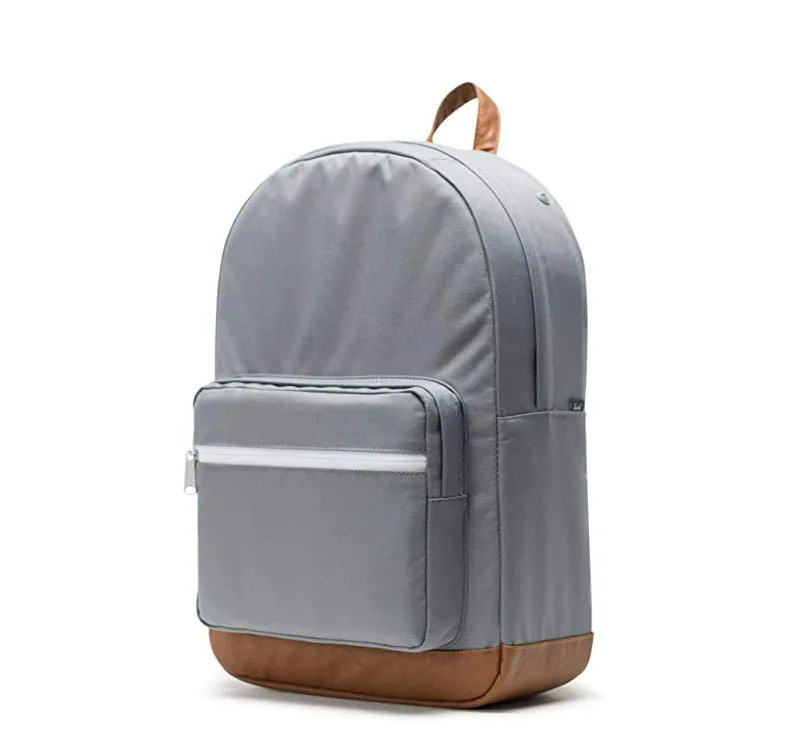
El equipo de control de calidad de un distribuidor rechazó 400 unidades de una mochila para portátil de 25 L debido a una sola medición: la costura inferior se separó a los 180 N, mientras que su especificación exigía 250 N. El tejido era correcto, el hilo también, y aun así la costura falló porque la densidad de puntadas había disminuido de 9 a 7 por pulgada cuando la línea de producción aceleró su ritmo. La resistencia de una costura reside en los detalles que no aparecen en una fotografía. A continuación explicamos cómo establecemos la densidad de puntadas, la especificación del hilo y el tipo de costura, así como cómo probamos el resultado antes de que llegue al contenedor.
Por qué las costuras fallan antes que el tejido
Una costura cosida es una hilera de perforaciones. Cada penetración de la aguja corta fibras, y cada puntada concentra la carga sobre las fibras restantes. Un revestimiento de poliéster Oxford de 600D puede romperse a aproximadamente 1.400 N por 50 mm en una prueba de agarre, pero la costura que une dos paneles de dicho material puede abrirse a los 300 N si el equilibrio no es el adecuado.
Tres variables determinan ese equilibrio: puntos por pulgada, grosor del hilo en relación con el peso del tejido y el tipo de costura. Al modificar una de ellas, el punto de fallo se desplaza desde el tejido hasta el hilo y luego hasta la línea de la aguja.
La cuarta variable es el operador. Nuestros supervisores de línea verifican la densidad de puntos al inicio de cada turno con una regla de 25 mm, porque una máquina que ha estado funcionando durante seis horas puede desviarse medio punto por pulgada, lo cual basta para trasladar una costura de un estado «aprobado» a uno «marginal».
Puntos por pulgada: dónde establecemos nuestros rangos
La densidad de puntos es el primer valor que se fija en una ficha técnica. Nuestros rangos estándar para mochilas para portátil son:
costuras en capa exterior de poliéster Oxford 600D: 9 a 10 puntos por pulgada
costuras en capa exterior de nailon balístico 1680D: 7 a 8 puntos por pulgada, porque una costura más densa en nailon 1680D perfora los hilos gruesos
Costuras entre espuma y forro del compartimento para portátil: 10 a 11 puntos por pulgada en paneles delgados
Fijación de la cinta de cremallera: 8 a 9 puntos por pulgada, el punto más débil habitual en una mochila
Anclajes de cintas y correas: 9 puntos por pulgada con refuerzo en forma de barra (bar-tack), nunca menos de 8
Costura y sobrecostura: 10 puntadas por pulgada para un borde limpio
Por debajo de 7 puntadas por pulgada en una costura sometida a carga, cada puntada soporta demasiada carga y el tejido entre puntadas se rompe. Por encima de 12 puntadas por pulgada en un tejido recubierto, la línea de perforaciones de la aguja se convierte en una zona de perforación y el recubrimiento se agrieta primero. Ambos extremos parecen aceptables sobre una mesa de inspección, pero ambos fallan en uso.
La longitud de la puntada refleja directamente la densidad. A 9 SPI, la longitud de la puntada es de 2,8 mm. Especificamos la longitud en milímetros en la ficha técnica, en lugar de indicar únicamente SPI, porque un operario que ajuste a 3 mm obtiene 8,5 SPI y la tolerancia resulta más fácil de mantener en unidades métricas.
Especificación del hilo y compatibilidad con el sustrato
El grosor del hilo se indica mediante el número de ticket o el valor Tex, y ambos sistemas se mezclan constantemente en las fichas técnicas. Lo que utilizamos:
Tex 70, ticket 69, nylon recubierto: costuras exteriores, cintas de cremallera y construcción general en tejidos de 600D y 1680D
Tex 105 a 135: anclajes de correas, panel inferior y cualquier costura que soporte un portátil más herramientas
Tex 45 a 60: para coser costuras y pequeños bolsillos internos, donde un hilo más grueso podría desgarrar un panel de 210D
Poliéster termosoldado: donde la exposición a los rayos UV es alta o el comprador especifica que no se use nailon
Hilo sin termosoldadura o monofilamento: no se acepta en ninguna costura portante, porque el nudo se desliza y la costura se deshace tras una sola rotura
La termosoldadura es tan importante como el grosor. El nailon termosoldado se trata para que las fibras permanezcan unidas, lo que resiste la abrasión en la puntada y evita que una puntada rota se corra. Hemos abierto costuras de un competidor de bajo costo y hallado hilo sin termosoldadura de Tex 60 en la cinta principal de una cremallera, una combinación que supera la prueba de tracción inicial de la mochila pero pierde el 40 % de su resistencia tras 20 ciclos de lavado.
El color del hilo suele pasarse por alto. Un hilo oscuro sobre un forro claro evidencia cualquier irregularidad, y un hilo no resistente al color mancha el panel contiguo. En gamas de colores claros, emparejamos el lote de tinte del hilo con el lote de tejido y conservamos una muestra de 200 m por lote para comparación en caso de reclamaciones.
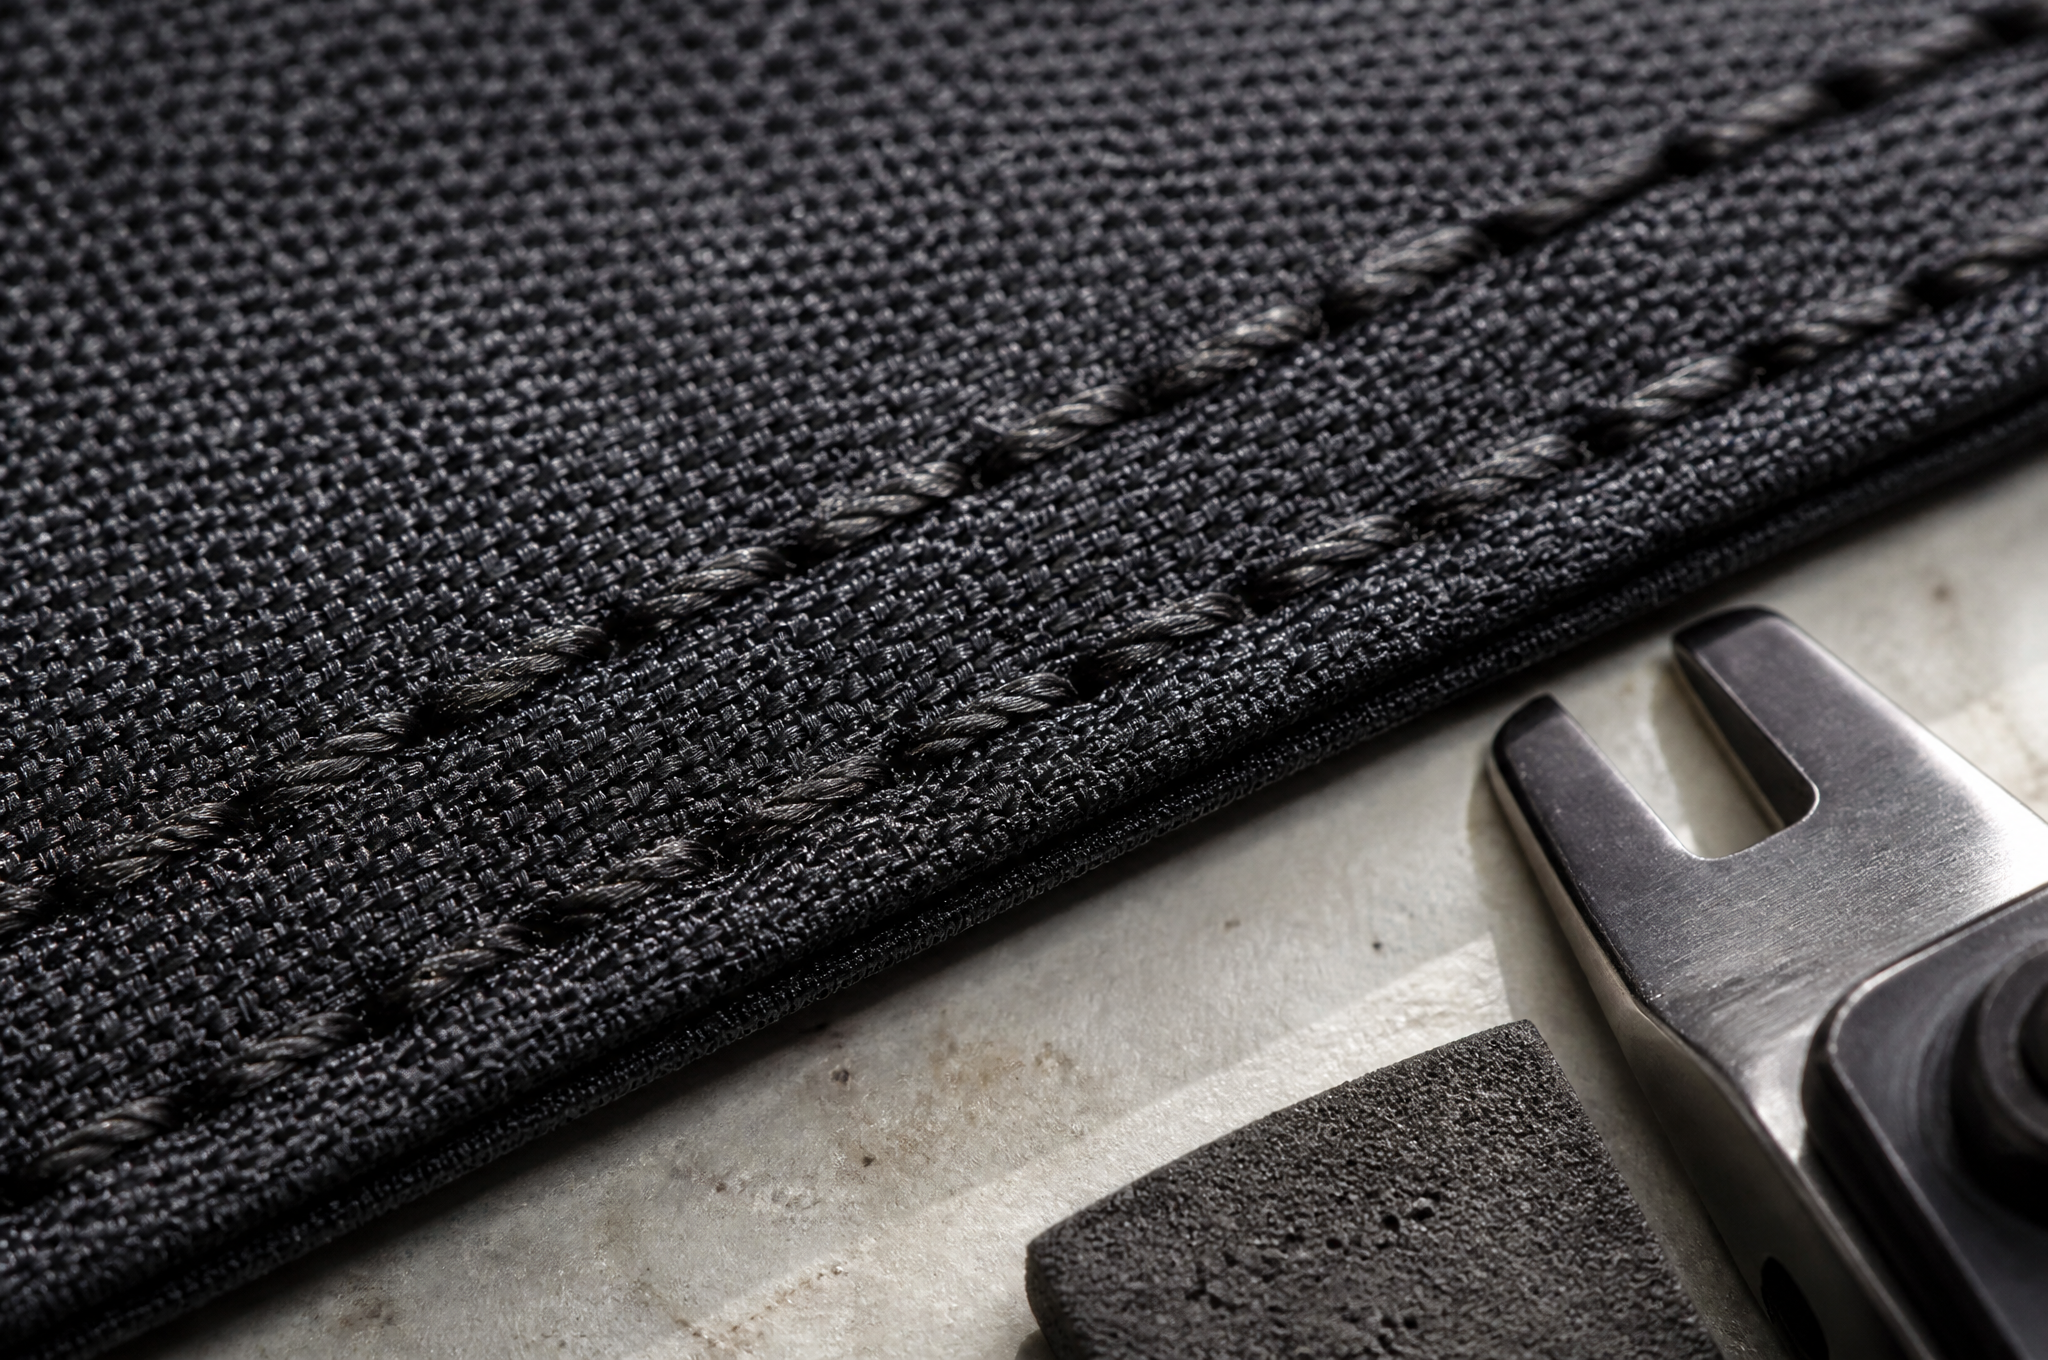
Tipos de costura y ventajas de cada uno
La elección de la costura afecta la resistencia y el costo.
Costura de punto cerrado con una sola aguja: rápida, económica y débil ante el despegue; aceptable únicamente en bolsillos internos
Costura de punto cerrado con doble hilera: dos hileras paralelas separadas 8 mm; es la más utilizada en los compartimentos principales y ofrece aproximadamente 1,6 veces mayor resistencia al despegue que una hilera sencilla
Costura plana reforzada (flat-felled): plegada y cosida dos veces; la más resistente ante la abrasión; se usa en la base y los paneles laterales de las mochilas para herramientas
Costura con cinta de acabado (bound seam): oculta los bordes crudos; adecuada para bolsos sin forro; añade 0,8 g por metro de costura y un paso adicional en la máquina
Costura solapada con pespunte superior (lapped seam with topstitch): se utiliza cuando los paneles tienen distintos grosores; es fuerte en tracción pero débil en despegue, a menos que se refuerce en los extremos
Refuerzo tipo Box-X y bar-tack en los extremos de la costura: detiene la rotura en el punto de concentración de carga
La base de una mochila para portátil merece la mayor atención. Soporta los golpes, la abrasión y todo el peso del portátil. En todos los modelos de más de 20 L, realizamos un dobladillo plano en el panel inferior y reforzamos las esquinas con puntadas posteriores, lo que añade aproximadamente 14 segundos por mochila. En los modelos de menor costo, a veces mantenemos una sola hilera con borde acabado, y le indicamos al comprador cuál de ambas opciones incluye su precio.
Cómo probamos las costuras y qué se considera aprobado
Probamos la resistencia de las costuras en una máquina universal de tracción, utilizando una tira de 100 mm de ancho cortada transversalmente sobre la costura y sometida a una velocidad de tracción de 300 mm por minuto, siguiendo la lógica de ensayo por agarre según ASTM D5034 y el método de deslizamiento de costura según ASTM D434. El deslizamiento excesivo de la costura se mide por separado bajo una carga fija de 100 N, donde un desplazamiento de los hilos superior a 6 mm constituye un resultado negativo en tejidos recubiertos.
Nuestros criterios de aprobación para las mochilas terminadas son:
Costuras verticales del cuerpo principal: mínimo 700 N, objetivo 900 N
Costura del panel inferior: mínimo 800 N, porque soporta la carga del impacto por caída
Fijación de la cinta del cierre cremallera: mínimo 500 N
Costura interna del compartimento para portátil: mínimo 350 N
Costura de anclaje de correa: mínimo de 900 N antes de que se considere la costura reforzada con punto de barra
Eficiencia de la costura, es decir, la resistencia de la costura dividida por la resistencia del tejido: 75 % o más
La eficiencia de la costura es el parámetro sobre el que más discutimos con los compradores. Una costura no puede ser más resistente que el tejido que une; por tanto, exigir una eficiencia del 90 % en un tejido exterior de 1680D implica una costura más densa que perforará el panel con el tiempo. Nos oponemos por escrito a esa especificación, porque aceptarla nos permitiría obtener el pedido pero nos haría perder el año de garantía.
Una segunda limitación: las tiras de ensayo en laboratorio se cortan en línea recta y se ensayan planas. En la práctica, las costuras reales siguen curvas alrededor de esquinas, cruzan cintas de refuerzo y recorren bordes de espuma, y ninguna máquina puede reproducir una esquina donde confluyen tres costuras. Esas esquinas las ensayamos manualmente, con una abrazadera y una balanza, y registramos un valor de aceptación inferior al obtenido en ensayos de tramos rectos.
Lo que suelen preguntar primero los compradores
La primera pregunta que la mayoría de los compradores nos envían es si un hilo más grueso implica automáticamente una bolsa más resistente. No es así. Un hilo Tex 135 en un panel de 600D con 10 puntadas por pulgada (SPI) concentra la carga en menos orificios, pero más grandes, y normalmente falla a un valor inferior al de un hilo Tex 70 con 9 SPI en el mismo tejido. La respuesta correcta depende del peso del tejido y del tipo de costura, y vale la pena enviar un solo correo electrónico para aclararlo antes de iniciar la fabricación de muestras.
En Tianqin, cosimos las costuras exteriores en líneas semiautomáticas con una guía fija de longitud de puntada en cada estación, y cada lote de producción recibe tres pruebas de tracción de costura tomadas de las primeras 50 bolsas, registradas en el historial del lote. Nuestros revestimientos de 1680D y 600D llegan acompañados de certificados del fabricante, y emparejamos el número de hilo con el peso del tejido en la lista de materiales, en lugar de dejar esa decisión a la línea de producción. Las máquinas de corte automatizadas mantienen los bordes de los paneles dentro de una tolerancia de 1 mm, lo cual es importante porque un borde deshilachado reduce la penetración efectiva de la puntada.
Envíe su especificación de costura antes de aprobar una muestra
Envíenos el peso de su tejido, la ubicación de sus costuras y la carga que deben cubrir sus reclamaciones de garantía. Le proporcionaremos una densidad de puntada y una especificación de hilo por costura, un índice de eficiencia de costura y el costo del refuerzo donde sea necesario.
Póngase en contacto con [email protected] o visite www.tianqinbag.com para solicitar una muestra con registros de pruebas de costura, obtener una cotización de fábrica o iniciar un proyecto OEM/ODM con Quanzhou Tianqin Bags Co., Ltd. La elaboración de muestras tarda de 7 a 15 días hábiles. Diecisiete años de producción de bolsas en Quanzhou, con informes de prueba SGS disponibles bajo solicitud.

 Noticias destacadas


