
 EN



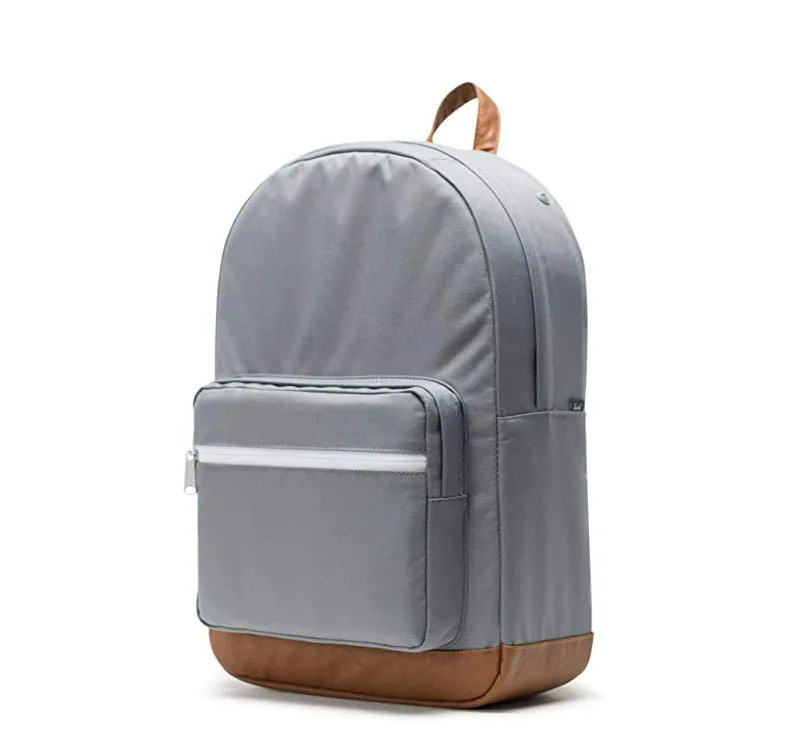
Echipa de control al calității a unui distribuitor a respins 400 de unități ale unui rucsac laptop de 25 L din cauza unei singure măsurători: cusătura de la bază s-a desprins la 180 N, în timp ce specificația lor prevedea 250 N. Materialul era corect, firul era corect, dar cusătura a cedat totuși, deoarece densitatea punctelor a scăzut de la 9 la 7 pe inch când linia de producție a accelerat. Rezistența cusăturii depinde de detalii care nu apar într-o fotografie. Mai jos explicăm cum stabilim densitatea punctelor, specificația firului și tipul de cusătură, precum și modul în care testăm rezultatul înainte ca produsul să ajungă într-un container.
De ce cedează cusăturile înaintea materialului
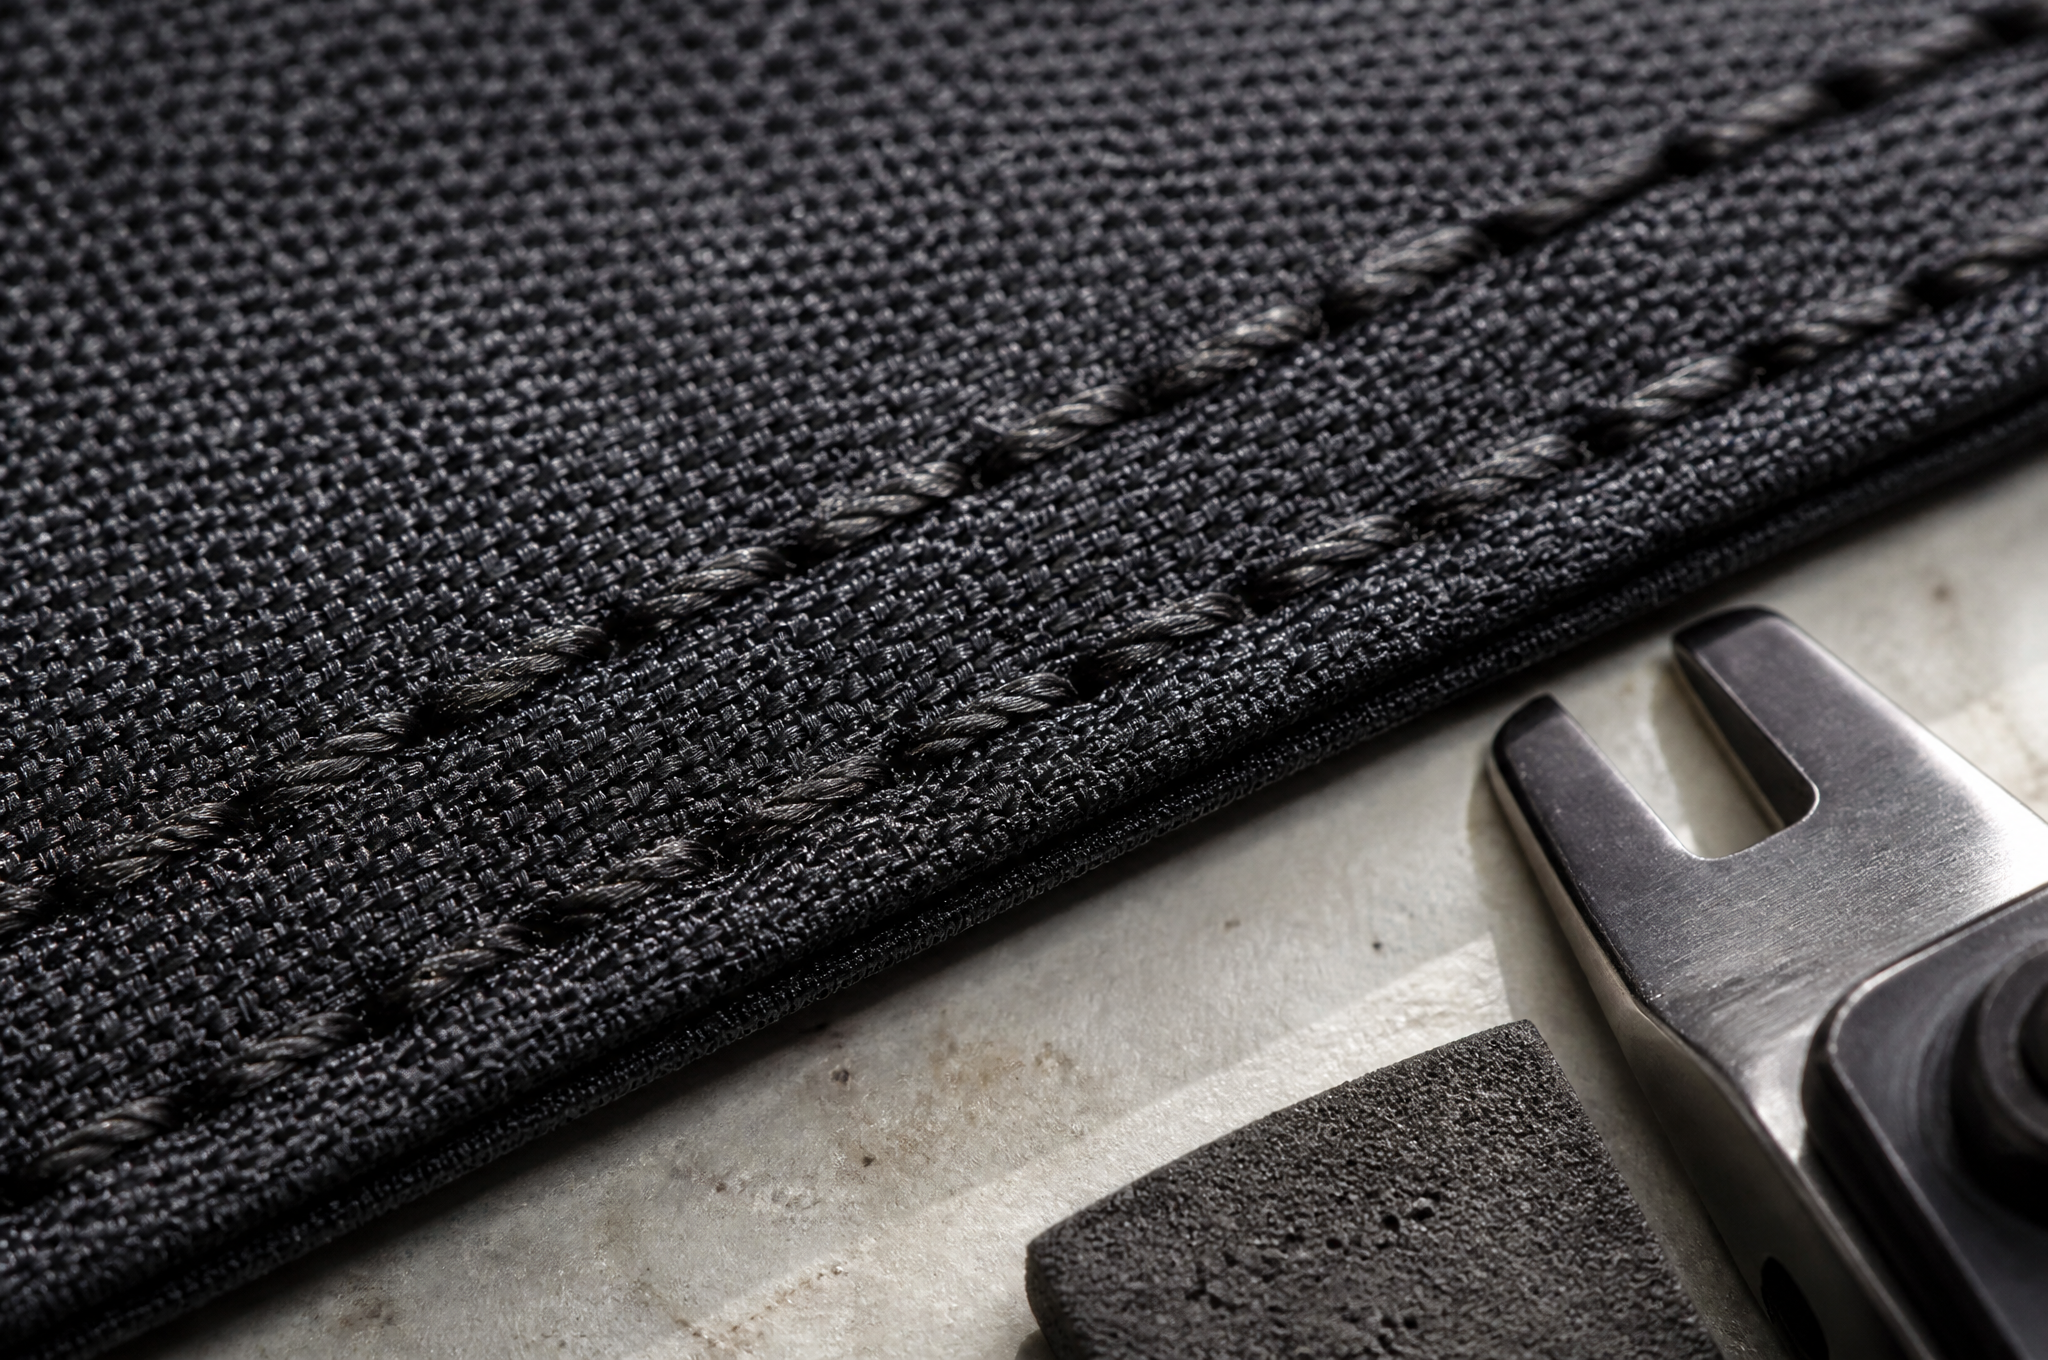
O cusătură asamblată prin coasere este un rând de găuri. Fiecare înțepătură a acului taie fibrele, iar fiecare punct concentrează sarcina asupra celor rămase. Un material Oxford din poliester de 600D poate ceda la aproximativ 1.400 N pe 50 mm într-un test de tracțiune, dar cusătura care unește două panouri din acest material poate ceda la 300 N dacă echilibrul nu este corect.
Trei variabile determină acel echilibru: numărul de puncte pe inch, dimensiunea firului în raport cu greutatea materialului și tipul de cusătură. Modifică una dintre ele și punctul de cedare se mută de la material la fir, apoi la linia de cusătură.
A patra variabilă este operatorul. Supraveghetorii liniilor noastre verifică densitatea punctelor la începutul fiecărei ture, folosind o riglă de 25 mm, deoarece o mașină care a funcționat timp de șase ore poate deriva cu jumătate de punct pe inch, ceea ce este suficient pentru a muta o cusătură din categoria „aprobată” în cea de „marginală”.
Puncte pe inch: Unde stabilim limitele
Densitatea punctelor este primul parametru fixat într-un tech pack. Limitele noastre interne pentru rucsacurile pentru laptopuri sunt:
cusături pe carcasa din poliester Oxford 600D: 9–10 puncte pe inch
cusături pe carcasa din nailon balistic 1680D: 7–8 puncte pe inch, deoarece o cusătură mai densă pe materialul 1680D perforează firul gros
Cusături între spuma compartimentului pentru laptop și bumbacul interior: 10–11 puncte pe inch, pe panourile subțiri
Fixarea benzii de fermoar: 8–9 puncte pe inch, cel mai frecvent punct slab al unei geante
Ancorarea benzilor și a curelelor: 9 puncte pe inch cu cusătură transversală (bar-tack), niciodată sub 8
Fixare și finisare margini: 10 puncte pe inch pentru un contur curat
Sub 7 puncte pe inch pe o cusătură încărcată, fiecare punct suportă o sarcină prea mare, iar materialul dintre puncte se rupe. Peste 12 puncte pe inch pe un material acoperit, traiectoria acului devine o perforație și acoperirea se crapează mai întâi. Ambele extreme par acceptabile la inspecție, dar ambele eșuează în utilizare.
Lungimea punctului este oglinda densității. La 9 puncte pe inch, lungimea punctului este de 2,8 mm. Specificăm lungimea în milimetri în fișa tehnică, nu doar puncte pe inch, deoarece un mecanic care reglează la 3 mm obține 8,5 puncte pe inch, iar toleranța este mai ușor de menținut în sistemul metric.
Specificații privind firul și potrivirea acestuia cu materialul de bază
Dimensiunea firului se indică în număr de bilet sau Tex, iar cele două sisteme sunt frecvent amestecate în fișele tehnice. Ce folosim noi:
Tex 70, bilet 69, nylon îmbinat: cusături ale corpului principal, benzi de fermoar, construcție generală pe materiale de 600D și 1680D
Tex 105–135: ancoraje pentru curele, panou inferior și orice cusătură care susține un laptop plus unelte
Tex 45 până la 60: cusături de finisare și buzunare interne mici, unde un fir mai gros ar rupe o panou de 210D
Poliestere termofuzionat: acolo unde expunerea la radiația UV este ridicată sau cumpărătorul specifică absența nylonului
Fir ne-termofuzionat sau monofilament: nu este acceptat pe nicio cusătură care suportă sarcină, deoarece nodul alunecă și cusătura se desface din cauza unei singure ruperi
Termofuziunea este la fel de importantă ca și dimensiunea. Nylonul termofuzionat este tratat astfel încât filamentele să rămână unite, ceea ce rezistă uzurii în zona punctelor de cusătură și previne propagarea unei cusături rupte. Am deschis cusături de la un competitor cu preț redus și am descoperit un fir ne-termofuzionat Tex 60 aplicat pe banda principală a fermoarului – o combinație care trece testul de tracțiune pentru geamuri noi, dar pierde 40% din rezistență după 20 de cicluri de spălare.
Culoarea firului este adesea neglijată. Un fir închis pe o căptușeală deschisă evidențiază orice neregularitate, iar un fir care nu este rezistent la decolorare colorează panoul alăturat. Pentru nuanțele clare, potrivim lotul de vopsire al firului cu lotul de țesătură și păstrăm o mostră de 200 m pentru fiecare lot, pentru comparații în caz de reclamații.
Tipuri de cusături și avantajele fiecăreia
Alegerea tipului de asamblare influențează rezistența și costul.
Punct simplu de îmbinare: rapid, ieftin, slab la desprindere, acceptabil doar la buzunarele interioare
Punct dublu de îmbinare: două rânduri paralele la distanța de 8 mm, soluția standard pentru compartimentele principale, oferă o rezistență la desprindere cu aproximativ 1,6 ori mai mare decât un singur rând
Îmbinare plană cu margini îndoită și cusută dublu: cea mai rezistentă la uzură, folosită la baza și panourile laterale ale rucsacelor pentru unelte
Îmbinare acoperită cu bandă de finisare: ascunde marginile nefinisate, potrivită pentru geamuri fără căptușeală, adaugă 0,8 g pe metru de îmbinare și o etapă suplimentară la mașina de cusut
Îmbinare suprapusă cu cusătură decorativă: folosită atunci când panourile au greutăți diferite, rezistentă la întindere, dar slabă la desprindere, dacă nu este consolidată la capete
Îmbinare în formă de cutie-X și punct de consolidare la capetele îmbinărilor: consolidarea care oprește ruperea în punctul de concentrare a sarcinii
Baza unei rucsacuri pentru laptop merită cea mai mare atenție. Aceasta suportă căderea, uzura și întreaga greutate a laptopului. Pentru panoul de bază am aplicat o îmbinare plană (flat-fell) și am fixat colțurile prin coasere inversă (back-tack) la fiecare model cu volum peste 20 L, ceea ce adaugă aproximativ 14 secunde per rucsac. La modelele mai ieftine păstrăm uneori un singur rând de cusătură cu margine finisată (bound edge) și informăm cumpărătorul despre varianta pe care o obține în funcție de prețul plătit.
Modul în care testăm cusăturile și ce reprezintă un rezultat acceptabil
Testăm rezistența cusăturilor pe o mașină universală de întindere, folosind o bandă de 100 mm lățime tăiată transversal prin cusătură și trasă cu o viteză de 300 mm/min, conform logicii de testare prin prindere (grab-test) din ASTM D5034 și abordării testării alunecării cusăturii din ASTM D434. Alunecarea liberă a cusăturii este măsurată separat la o sarcină fixă de 100 N, iar un deplasament al firului mai mare de 6 mm reprezintă un eșec pentru materialele acoperite (coated fabric).
Criteriile noastre de acceptare pentru rucsacurile finite:
Cusături verticale ale corpului principal: minim 700 N, țintă 900 N
Cusătura panoului de bază: minim 800 N, deoarece suportă sarcina de cădere
Fixarea benzii de fermoar: minim 500 N
Cusătura internă a compartimentului pentru laptop: minim 350 N
Îmbinare pentru ancorarea curelei: minim 900 N înainte ca punctul de fixare să fie luat în considerare
Eficiența îmbinării, adică rezistența îmbinării împărțită la rezistența materialului: cel puțin 75%
Eficiența îmbinării este valoarea despre care discutăm cel mai mult cu cumpărătorii. O îmbinare nu poate fi mai rezistentă decât materialul pe care îl unește, așadar o țintă de 90% eficiență pentru un material exterior de 1680D reprezintă o cerință de cusătură mai densă, care va perfora ulterior panoul. Ne opunem în scris acestei specificații, deoarece acceptarea ei ar asigura comanda, dar ar compromite perioada de garanție.
O a doua limitare: benzile de testare din laborator sunt tăiate drepte și testate pe suprafețe plane. În realitate, îmbinările urmează curbe în jurul colțurilor, traversează benzi de rezistență și trec peste marginile materialului spumos, iar mașina nu va putea niciodată reproduce un colț în care se întâlnesc trei îmbinări. Aceste colțuri le testăm manual, folosind o menghină și o cântărire, înregistrând o valoare de acceptare mai mică decât cea obținută în cazul îmbinărilor drepte.
Ce întreabă de obicei cumpărătorii în primul rând
Prima întrebare pe care o adresează majoritatea cumpărătorilor este dacă un fir mai greu înseamnă automat o geantă mai rezistentă. Nu înseamnă. Un fir Tex 135 aplicat pe un panou de 600D la 10 puncte pe inch (SPI) concentrează sarcina pe un număr mai mic de găuri, mai mari, și obișnuial cedează la o valoare mai mică decât un fir Tex 70 aplicat la 9 SPI pe același material. Răspunsul corect depinde de greutatea materialului și de tipul cusăturii, iar merită să trimiteți un singur e-mail pentru a clarifica acest aspect înainte de începerea etapei de probe.
La Tianqin, cusăturile exterioare sunt executate pe linii semi-automatizate, cu un dispozitiv fix de reglare a lungimii punctului la fiecare post de lucru. Pentru fiecare serie de producție se efectuează trei teste de tracțiune a cusăturii pe primele 50 de geante, iar rezultatele sunt înregistrate în fișa de urmărire a seriei. Panourile din materialele 1680D și 600D sunt livrate împreună cu certificatele de fabrică, iar codul firului este asociat în mod explicit greutății materialului în lista de componente, nu lăsat la aprecierea operatorilor de linie. Mașinile automate de tăiere mențin toleranța marginilor panourilor la maximum 1 mm, ceea ce are importanță, deoarece o margine neregulată reduce adâncimea pătrunderii punctului.
Trimiteți specificația cusăturii înainte de a aproba o probă
Trimiteți-ne greutatea materialului dumneavoastră, locațiile cusăturilor și sarcina pe care o acoperă reclamațiile de garanție. Vom oferi densitatea de puncte și specificația firului pentru fiecare cusătură, un indice de eficiență al cusăturii și costul consolidării acolo unde este necesară.
Contactați [email protected] sau vizitați www.tianqinbag.com pentru a solicita un eșantion cu înregistrări ale testelor de cusătură, a obține o ofertă de preț de la fabrică sau a începe un proiect OEM/ODM cu Quanzhou Tianqin Bags Co., Ltd. Obținerea eșantioanelor durează 7–15 zile lucrătoare. Șaptesprezece ani de producție de geante în Quanzhou, cu rapoarte de testare SGS disponibile la cerere.

 Știri importante


