
 EN



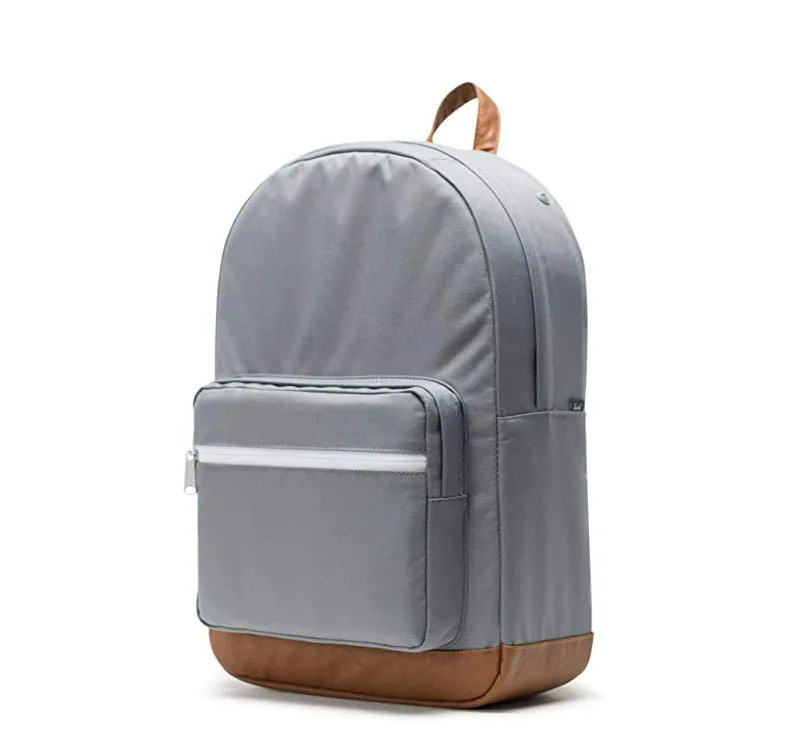
رفض فريق مراقبة الجودة الخاص بشركة تجزئة ٤٠٠ وحدة من حقيبة الظهر المخصصة لأجهزة الحاسوب المحمولة بسعة ٢٥ لترًا بسبب قياس واحد فقط: انفصلت الغرزة السفلية عند قوة شد مقدارها ١٨٠ نيوتن، في حين كانت المواصفة المطلوبة ٢٥٠ نيوتن. وكانت المادة المستخدمة صحيحة، والخيط المستخدم صحيح أيضًا، ومع ذلك فشلت الغرزة لأن كثافة الغرز انخفضت من ٩ غرز لكل إنش إلى ٧ غرز لكل إنش عندما زادت سرعة خط الإنتاج. وتعتمد قوة الغرزة على التفاصيل التي لا تظهر في الصورة. وفيما يلي شرح لكيفية تحديد كثافة الغرز، ومواصفات الخيط، ونوع الغرزة، وكيفية اختبار النتيجة قبل أن تصل البضاعة إلى الحاوية.
لماذا تفشل الغرز قبل أن تفشل المادة نفسها
الغرزة المخيطة عبارة عن صف من الثقوب. وكل اختراق لإبرة ما يقطع ألياف المادة، وكل غرزة تركّز الحمل على الألياف المتبقية. ويمكن لمادة بوليستر أكسفورد بوزن ٦٠٠ دينير أن تنكسر عند قوة تبلغ نحو ١٤٠٠ نيوتن لكل ٥٠ ملم في اختبار القبض، بينما قد تنفتح الغرزة التي تربط لوحتين منها عند قوة ٣٠٠ نيوتن إذا كان التوازن غير مناسب.
تُحدِّد ثلاثة عواملٍ تلك التوازن: عدد الغرز في البوصة، وحجم الخيط بالنسبة إلى وزن القماش، ونوع الغرزة. فعند تغيير أحدها، ينتقل نقطة الفشل من القماش إلى الخيط ثم إلى خط الإبرة.
أما العامل الرابع فهو المشغِّل. ويتفقَّد مشرفو خطوط الإنتاج كثافة الغرز في بداية كل وردية باستخدام مقياس طوله ٢٥ مم، لأن الآلة التي تعمل منذ ست ساعات قد تنحرف بمقدار نصف غرزة في البوصة، وهي درجة كافية لتحويل الغرزة من حالة النجاح إلى الحالة الحدية.
عدد الغرز في البوصة: حيث نُحدِّد الحدود المسموح بها
كثافة الغرز هي أول رقمٍ نُثبِّته في ملف المواصفات التقنية. وحدودنا الداخلية لحقائب الكمبيوتر المحمول:
غرز أجزاء غلاف البوليستر أكسفورد ٦٠٠ دينير: من ٩ إلى ١٠ غرز في البوصة
غرز أجزاء غلاف النايلون البلستيكي ١٦٨٠ دينير: من ٧ إلى ٨ غرز في البوصة، لأن الغرز الأكثف على قماش ١٦٨٠ دينير يُحدث ثقوبًا في الخيوط السميكة
غرز وصل رغوة جيب الكمبيوتر المحمول بالبطانة: من ١٠ إلى ١١ غرزة في البوصة على الألواح الرقيقة
غرز تثبيت شريط السحّاب: من ٨ إلى ٩ غرز في البوصة، وهي أكثر النقاط ضعفًا في الحقيبة عمومًا
غرز تثبيت الأشرطة والمقابض: ٩ غرز في البوصة مع غرزة تثبيت عرضية، ولا تقل أبدًا عن ٨ غرز
الترابط والحواف: ١٠ غرز في البوصة للحصول على حافة نظيفة
عندما تكون الكثافة أقل من ٧ غرز في البوصة على درزة مشدودة، فإن كل غرزة تحمل حملاً زائداً، ما يؤدي إلى تمزق النسيج بين الغرز. أما عند كثافة تزيد عن ١٢ غرزة في البوصة على نسيج مغلف، فإن خط الإبرة يتحول إلى ثقوب، ويتشقق الغلاف أولاً. وكلا الحالتين تبدو مقبولة أثناء الفحص على طاولة التفتيش، لكنهما تفشلان في الاستخدام الفعلي.
طول الغرزة هو انعكاس لكثافتها. فعند كثافة ٩ غرز في البوصة يكون طول الغرزة ٢٫٨ ملم. ونحدد الطول بوحدة المليمتر في ملف المواصفات التقنية بدلًا من الكثافة وحدها (غرزة في البوصة)، لأن العامل الذي يضبط الطول على ٣ ملم يحصل فعليًّا على ٨٫٥ غرز في البوصة، كما أن التحمل المسموح به أسهل في القياس بالنظام المتري.
مواصفات الخيط ومطابقته للمادة الأساسية
يُذكر مقاس الخيط برقم التذكرة أو وحدة التكس (Tex)، وتتم غالبًا مزج هاتين الطريقتين في ملفات المواصفات التقنية. وما نستخدمه هو:
تكس ٧٠، تذكرة ٦٩، خيط نايلون مغلف: درزات الغلاف الخارجي، شريط السوستة، والتركيب العام على أقمشة ٦٠٠ دينير و١٦٨٠ دينير
تكس ١٠٥ إلى ١٣٥: تثبيت الأشرطة، اللوحة السفلية، وأي درزة تحمل جهاز كمبيوتر محمول مع أدوات
خيوط بمعيار تيكس ٤٥ إلى ٦٠: لتثبيت التماسات والجيوب الداخلية الصغيرة، حيث قد تمزّق الخيوط الأثقل لوحةً من مادة ٢١٠ دينير
بوليستر مُلصَق: في الحالات التي تكون فيها التعرّض لأشعة الشمس فوق البنفسجية عالية جدًّا أو عندما يطلب المشتري عدم استخدام النايلون
خيوط غير ملصَقة أو خيوط أحادية الفلامنت: غير مقبولة على أي تماس يحمِل حملاً، لأن العقدة تنزلق والتماس ينفك بدءًا من كسرٍ واحدٍ فقط
عملية الإلصاق تهمّ بقدر أهمية المقاس. فالنايلون الملصَق يُعالَج بحيث تبقى الخيوط الدقيقة مترابطة، مما يقاوم الاحتكاك عند الغرزة ويمنع امتداد الكسر في الغرزة. ولقد فتحنا تماسات من منافس منخفض التكلفة ووجدنا خيطًا غير ملصَق بمعيار تيكس ٦٠ على شريط السحّاب الرئيسي — وهي تركيبة تجتاز اختبار سحب الحقيبة الجديدة لكنها تفقد ٤٠٪ من قوتها بعد ٢٠ دورة غسيل
لون الخيط يُهمَل غالبًا. فالخيط الداكن على بطانة فاتحة اللون يُظهر كل اهتزاز في الغرزة، والخيط غير الثابت لونياً يتسرب لونه إلى اللوحة المجاورة. وفي التصاميم الفاتحة نُطابق دفعة صبغ الخيط مع دفعة القماش، ونحتفظ بعينة طولها ٢٠٠ متر لكل دفعة للمقارنة عند المطالبة بأي تعويض
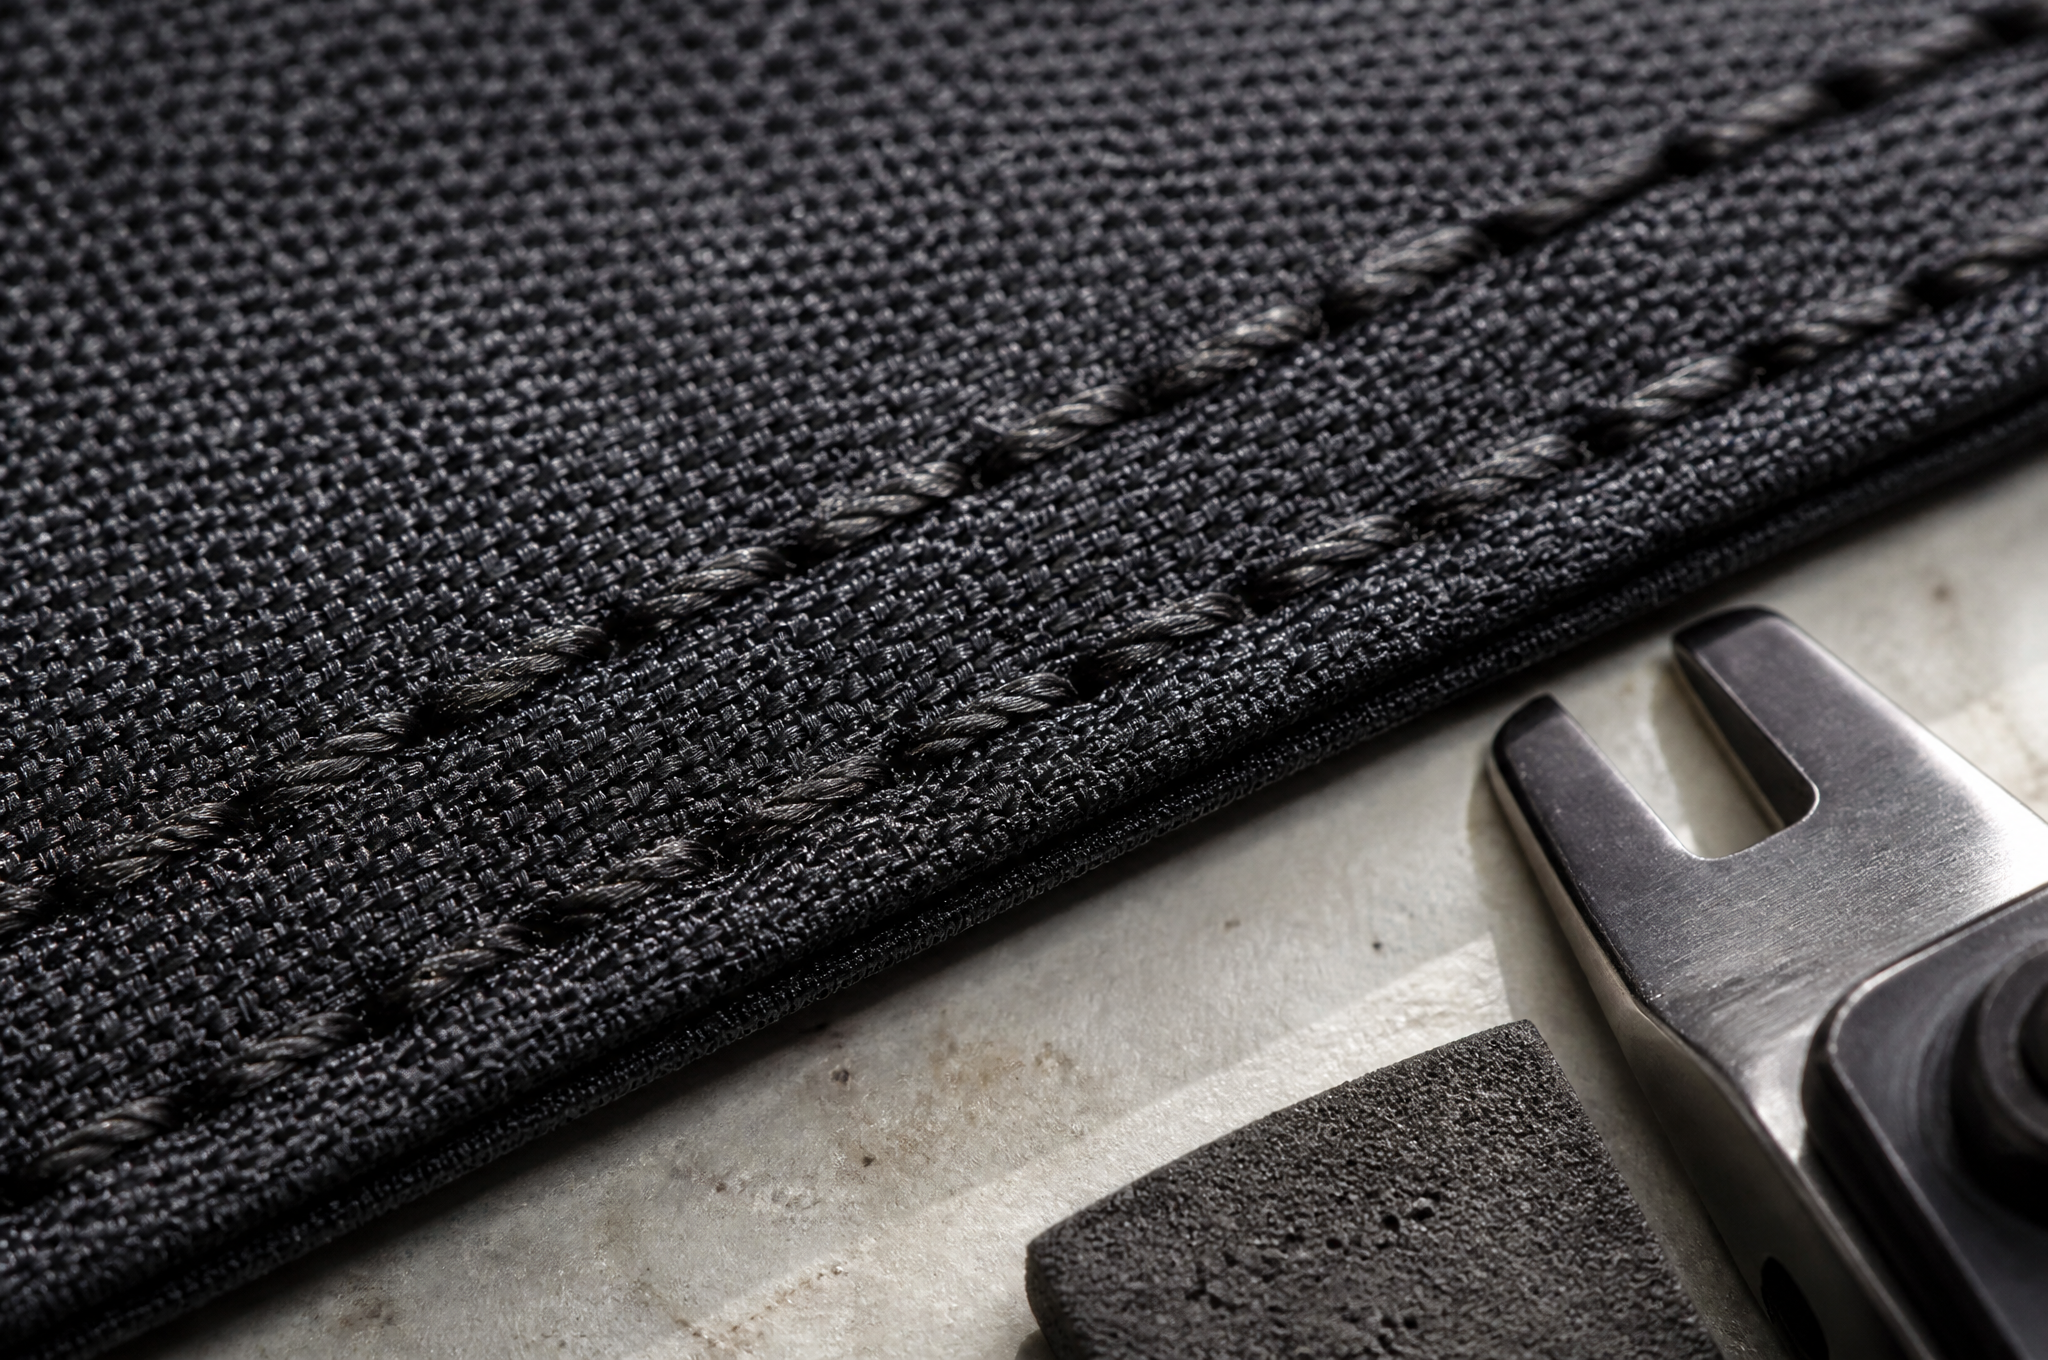
أنواع التماسات وما توفره كلٌّ منها
يؤثر اختيار طريقة التصنيع في درجة المتانة والتكلفة.
الغرزة المفردة بالإبرة الواحدة: سريعة ومنخفضة التكلفة، لكنها ضعيفة أمام قوة السحب، وتُقبل فقط في الجيوب الداخلية.
الغرزة المزدوجة الصفوف: صفان متوازيان بمسافة ٨ مم بينهما، وتُستخدم على نطاق واسع في الأقسام الرئيسية، وتوفر مقاومة للسحب تساوي تقريبًا ١,٦ ضعف مقاومة الغرزة المفردة.
الدرزة المسطحة المطوية: تُطوى الحافة ثم تُخاط مرتين، وهي الأقوى أمام الاحتكاك، وتُستخدم في القاعدة والألواح الجانبية لحقائب الأدوات.
الدرزة المغطاة بشريط التغليف: تخفي الحواف غير المُنهى، ومناسبة للحقائب غير المبطنة، وتضيف ٠,٨ غرام لكل متر من الدرزة وخطوة إضافية على الآلة.
الدرزة المتراكبة مع الغرزة الظاهرة: تُستخدم عند اتحاد ألواح ذات أوزان مختلفة، فهي قوية في مقاومة الشد وضعيفة في مقاومة السحب ما لم تُعزَّز عند الطرفين.
التثبيت المربّع أو على شكل حرف X والتثبيت القوي (بار-تاك) عند نهايات الدرزة: يمنعان انتشار التمزق عند نقطة تركّز الحمل.
يجب إيلاء أكبر قدر من الاهتمام لقاعدة حقيبة الكمبيوتر المحمول. فهي تتلقى الصدمة عند السقوط، والاحتكاك، ووزن الكمبيوتر المحمول بالكامل. ولذلك نُثبِّت لوحة القاعدة بشكل مسطح ونُثبِّت زواياها من الخلف في كل طراز سعته تزيد على ٢٠ لترًا، ما يضيف نحو ١٤ ثانية لكل حقيبة. أما في الطرازات الأقل تكلفةً، فقد نكتفي أحيانًا بصفٍّ واحد من الغرز مع حافة مُغَلَّفة، ونُبلغ المشتري أي نوعٍ من هذه التصاميم يشمله سعر الشراء.
كيف نختبر الغرز وما المقصود بالنجاح في الاختبار
نختبر مقاومة الغرز للشد باستخدام جهاز شد عالمي، وذلك بقطع شريط عرضه ١٠٠ مم عبر الغرزة واختباره بسرعة ٣٠٠ مم/دقيقة، وفق منهجية اختبار الجر الموصوفة في المعيار ASTM D5034 ومنهجية انزياح الغرز الواردة في المعيار ASTM D434. ويقاس انزياح الغرز غير المشدود بشكل منفصل عند حمل ثابت مقداره ١٠٠ نيوتن، ويُعتبر الاختبار فاشلاً إذا تجاوز حركة الخيوط ٦ مم في الأقمشة المغلفة.
معايير النجاح الخاصة بحقائب الإنتاج النهائي:
الغرز العمودية في الجزء الرئيسي من الحقيبة: لا تقل عن ٧٠٠ نيوتن، والهدف ٩٠٠ نيوتن
غرزة لوحة القاعدة: لا تقل عن ٨٠٠ نيوتن، لأنها تحمل الحمل الناتج عن السقوط
تثبيت شريط السحّاب: لا يقل عن ٥٠٠ نيوتن
الغرز الداخلية لقسم الكمبيوتر المحمول: لا تقل عن ٣٥٠ نيوتن
خط التثبيت للشريط: ٩٠٠ نيوتن كحد أدنى قبل اعتبار الغرزة المربعة
كفاءة الخط: قوة الخط مقسومة على قوة النسيج، وتكون ٧٥٪ أو أكثر
كفاءة الخط هي الرقم الذي نتجادل بشأنه أكثر ما يكون مع المشترين. فخط الخياطة لا يمكن أن يكون أقوى من النسيج الذي يربطه، لذا فإن طلب كفاءة بنسبة ٩٠٪ على غلاف من نسيج ١٦٨٠ دينير هو طلبٌ لخياطة أكثر كثافة ستُحدث ثقوبًا في اللوحة لاحقًا. ونرفض هذا الشرط كتابيًّا، لأن القبول به قد يضمن الفوز بالطلب لكنه يُفقد سنة الضمان.
قيدٌ ثانٍ: عيّنات الاختبار في المختبر تُقطَع بشكل مستقيم وتُختبَر مسطّحة. أما الخطوط الحقيقية فتنحني حول الزوايا، وتعبر شرائط التثبيت، وتمتد فوق حواف الرغوة، ولا يمكن لأي جهاز أن يُعيد إنتاج زاوية تتقاطع فيها ثلاثة خطوط خياطة. ولذلك نختبر تلك الزوايا يدويًّا باستخدام مشبك وميزان، ونُسجِّل قيمة قبول أقل من القيمة المُسجَّلة في حالة الخط المستقيم.
ما يطلبه المشترون عادةً أولًا
السؤال الأول الذي يرسله معظم المشترين إلينا هو ما إذا كانت الخيط الأثقل يعني تلقائيًّا حقيبة أقوى. وهذا غير صحيح. فخيط بدرجة تكس ١٣٥ في لوحة من نسيج ٦٠٠ دينير وبكثافة غرز ١٠ غرز لكل إنش يركِّز الحمل على عدد أقل من الثقوب الأكبر حجمًا، وعادةً ما يفشل عند قيمة أقل مقارنةً بخيط تكس ٧٠ بكثافة غرز ٩ غرز لكل إنش على نفس النسيج. والإجابة الصحيحة تعتمد على وزن النسيج ونوع الغرزة، ومن المفيد إرسال بريد إلكتروني واحد للتوصل إلى اتفاق قبل بدء مرحلة إعداد العيّنات.
في شركة تيانكين، نُجري خياطة حواف الحقائب على خطوط شبه آلية مزوَّدة بمقياس ثابت لطول الغرزة في كل محطة، وتُجرى ثلاث اختبارات لسحب الغرز لكل دفعة إنتاج من أول ٥٠ حقيبة، وتُسجَّل النتائج في سجل الدفعة. كما تأتي أغلفة الحقائب المصنوعة من نسيج ١٦٨٠ دينير و٦٠٠ دينير مرفقةً بشهادات المصنع، ونطابق رقم تذكرة الخيط مع وزن النسيج في قائمة المواد بدلًا من ترك ذلك لفريق الإنتاج. أما آلات القطع الآلية فتحافظ على هامش الحواف ضمن حدّ ١ مم، وهذه الدقة مهمة لأن الحافة غير المنتظمة تقلِّل من عمق غرز الخياطة.
أرسل مواصفات الغرزة الخاصة بك قبل الموافقة على العيّنة
أرسل إلينا وزن القماش الخاص بك، ومواقع الغرز لديك، والحمل الذي تغطيه مطالبات الضمان الخاصة بك. وسنُرجع لك كثافة الغرز ومواصفات الخيط لكل غرزة، ونسبة كفاءة الغرزة، وتكلفة التعزيز حيثما يلزم ذلك.
اتصل بـ [email protected] أو زُر www.tianqinbag.com لطلب عينة مرفقة بتقارير اختبار الغرز، أو الحصول على عرض سعر من المصنع، أو البدء في مشروع تصنيع حسب الطلب (OEM) أو تصميم وتصنيع حسب الطلب (ODM) مع شركة تشوانتشو تيانكين لحقائب المحدودة، يستغرق إعداد العينة ٧–١٥ يوم عمل. ولدينا سبعة عشر عامًا من الخبرة في إنتاج الحقائب في تشوانتشو، وتتوفر تقارير الاختبار من شركة SGS عند الطلب.

 أخبار عاجلة


