
 EN



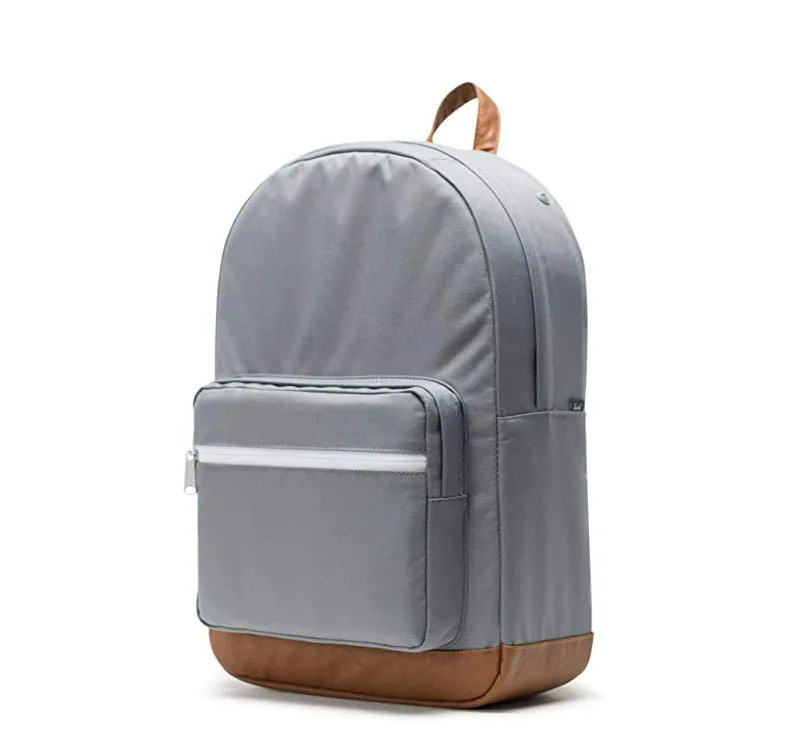
A equipe de controle de qualidade de um varejista rejeitou 400 unidades de uma mochila para laptop de 25 L por causa de uma única medição: a costura inferior se abriu com uma força de 180 N, embora a especificação exigisse 250 N. O tecido estava correto, o fio estava correto e, mesmo assim, a costura falhou porque a densidade de pontos caiu de 9 para 7 por polegada quando a linha de produção acelerou. A resistência da costura reside nos detalhes que não aparecem em uma fotografia. Abaixo explicamos como definimos a densidade de pontos, a especificação do fio e o tipo de costura, além de como testamos o resultado antes de ele chegar ao contêiner.
Por que as costuras falham antes do tecido
Uma costura feita à máquina é uma fileira de furos. Cada perfuração da agulha corta fibras, e cada ponto concentra a carga nas fibras remanescentes. Um revestimento em poliéster Oxford 600D pode romper-se em aproximadamente 1.400 N por 50 mm em um ensaio de tração, mas a costura que une dois painéis desse tecido pode se abrir com apenas 300 N se o equilíbrio estiver incorreto.
Três variáveis determinam esse equilíbrio: pontos por polegada, espessura do fio em relação ao peso do tecido e o tipo de costura. Altere uma delas e o ponto de falha desloca-se do tecido para o fio e, depois, para a linha da agulha.
A quarta variável é o operador. Nossos supervisores de linha verificam a densidade de pontos no início de cada turno com um calibrador de 25 mm, pois uma máquina em funcionamento contínuo por seis horas pode desviar até meio ponto por polegada — o suficiente para levar uma costura de ‘aprovada’ para ‘marginal’.
Pontos por Polegada: Onde Definimos as Faixas
A densidade de pontos é o primeiro valor a ser fixado num ficha técnica. Nossas faixas internas para mochilas para laptop são:
costuras na camada externa em poliéster Oxford 600D: 9 a 10 pontos por polegada
costuras na camada externa em nylon balístico 1680D: 7 a 8 pontos por polegada, pois costuras mais densas perfuram os fios grossos do 1680D
Costuras entre a espuma do compartimento para laptop e o forro: 10 a 11 pontos por polegada em painéis finos
Fixação da fita do zíper: 8 a 9 pontos por polegada — o ponto mais comum de falha numa bolsa
Ancoragem de tiras e alças: 9 pontos por polegada com reforço em barra (bar-tack), nunca menos que 8
Costura e acabamento com viés: 10 pontos por polegada para uma borda limpa
Abaixo de 7 pontos por polegada em uma costura sob carga, cada ponto suporta carga excessiva e o tecido entre os pontos rasga. Acima de 12 pontos por polegada em tecidos revestidos, a linha de perfuração da agulha torna-se uma perfuração contínua e o revestimento racha primeiro. Ambos os extremos parecem aceitáveis em uma mesa de inspeção, mas falham na prática.
O comprimento do ponto é o reflexo da densidade. A 9 PPI (pontos por polegada), o comprimento do ponto é de 2,8 mm. Especificamos o comprimento em milímetros no caderno técnico, em vez de apenas PPI, porque um operador que ajusta para 3 mm obtém 8,5 PPI e a tolerância é mais fácil de manter no sistema métrico.
Especificação do fio e compatibilidade com o substrato
O tamanho do fio é indicado pelo número de ticket ou pelo valor Tex, e esses dois sistemas são constantemente confundidos nos cadernos técnicos. O que utilizamos:
Tex 70, ticket 69, nylon encerado: costuras da capa externa, fita do zíper, construção geral em tecidos 600D e 1680D
Tex 105 a 135: fixações de alças, painel inferior e quaisquer costuras que suportem um laptop mais ferramentas
Tex 45 a 60: costura de acabamento e pequenos bolsos internos, onde um fio mais grosso rasgaria um painel de 210D
Poliéster termocolado: onde a exposição à radiação UV é elevada ou o comprador especifica que não deve ser utilizado nylon
Fio não termocolado ou monofilamento: não aceito em nenhuma costura estrutural, pois o nó escorrega e a costura desfaz-se a partir de uma única ruptura
O termocolamento é tão importante quanto a espessura. O nylon termocolado é tratado para que as fibras permaneçam unidas, o que aumenta a resistência à abrasão na zona da costura e impede que uma costura rompida se desfaça. Abrimos costuras de um concorrente de baixo custo e encontramos fio Tex 60 não termocolado aplicado na fita principal do zíper — uma combinação que passa no teste de tração inicial da mochila, mas perde 40 por cento de sua resistência após 20 ciclos de lavagem.
A cor do fio é frequentemente negligenciada. Um fio escuro numa forração clara evidencia qualquer irregularidade na costura, e um fio não resistente à lavagem mancha o painel adjacente. Em tons claros, combinamos o lote de tingimento do fio com o lote do tecido e guardamos uma amostra de 200 m por lote para comparação em caso de reclamação.
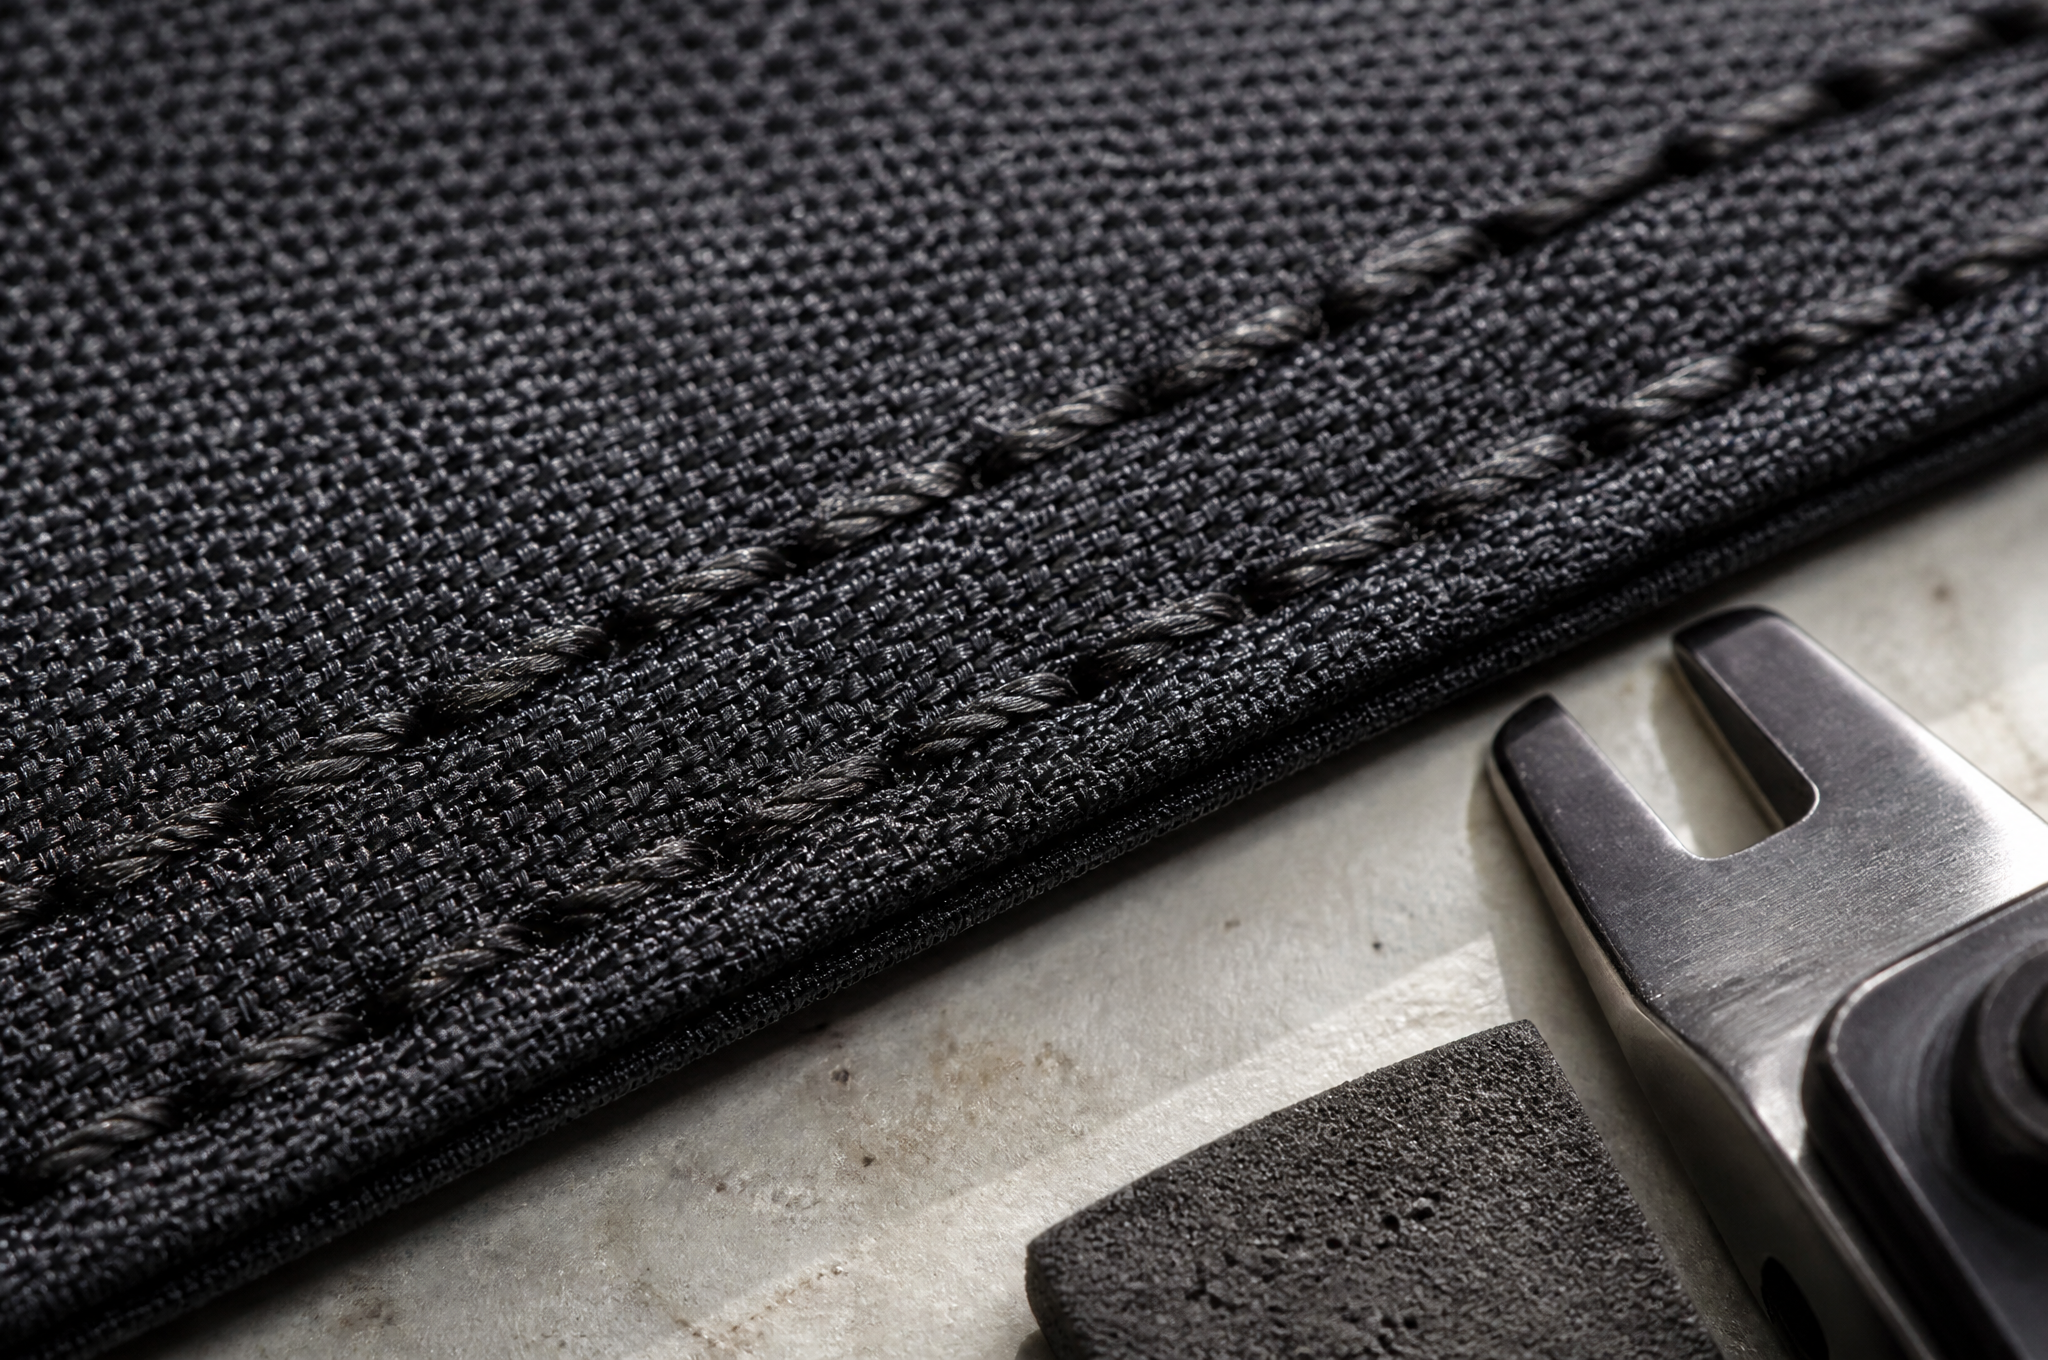
Tipos de costura e os benefícios de cada um
A escolha da costura altera a resistência e o custo.
Costura de ponto travado simples: rápida, barata e fraca à tração por descascamento; aceitável apenas em bolsos internos
Costura de ponto travado dupla: duas linhas paralelas com espaçamento de 8 mm; a solução mais utilizada em compartimentos principais, com resistência ao descascamento aproximadamente 1,6 vez maior do que a de uma única linha
Costura de rebordo plano: dobrada e costurada duas vezes; a mais resistente ao desgaste; usada na base e nos painéis laterais de mochilas para ferramentas
Costura revestida com fita de acabamento: esconde as bordas cruas; adequada para bolsas sem forro; acrescenta 0,8 g por metro de costura e um passo adicional na máquina
Costura sobreposta com pesponto: usada quando os painéis têm espessuras diferentes; resistente à tração, mas fraca ao descascamento, a menos que reforçada nas extremidades
Reforço em forma de caixa-X e ponto de reforço (bar-tack) nas extremidades das costuras: o reforço que impede a propagação da rasgadura no ponto de concentração de carga
A base de uma mochila para laptop merece a maior atenção. Ela absorve quedas, abrasões e todo o peso do laptop. Em todos os modelos acima de 20 L, costuramos a base com ponto plano e reforçamos as quinas com ponto traseiro, o que acrescenta cerca de 14 segundos por mochila. Em modelos de menor custo, às vezes mantemos uma única fileira de costura com borda acabada, informando ao comprador qual opção está incluída no preço.
Como Testamos Costuras e o que Constitui Aprovação
Testamos a resistência das costuras em uma máquina universal de tração, utilizando uma tira de 100 mm de largura cortada transversalmente à costura e puxada a 300 mm por minuto, seguindo a lógica do ensaio de agarre da norma ASTM D5034 e a abordagem de deslizamento de costura da norma ASTM D434. O deslizamento excessivo da costura é medido separadamente sob carga fixa de 100 N, sendo considerado reprovação qualquer movimento dos fios superior a 6 mm em tecidos revestidos.
Nossos critérios de aprovação para mochilas prontas:
Costuras verticais do corpo principal: mínimo de 700 N, alvo de 900 N
Costura da base: mínimo de 800 N, pois suporta a carga de impacto
Fixação da fita do zíper: mínimo de 500 N
Costura interna do compartimento para laptop: mínimo de 350 N
Costura de fixação da alça: 900 N no mínimo antes de a costura reforçada ser considerada
Eficiência da costura, ou seja, a resistência da costura dividida pela resistência do tecido: 75 por cento ou mais
A eficiência da costura é o parâmetro sobre o qual mais discutimos com os compradores. Uma costura não pode ser mais resistente do que o tecido que une; portanto, uma meta de eficiência de 90 por cento num invólucro de 1680D representa um pedido de costura mais densa, que perfurará o painel posteriormente. Contestamos por escrito essa especificação, pois aceitá-la garantiria o pedido, mas comprometeria o ano de garantia.
Uma segunda limitação: as tiras de laboratório são cortadas em linha reta e testadas planas. Na realidade, as costuras seguem curvas em torno de cantos, cruzam cintas e passam sobre bordas de espuma, e a máquina nunca reproduzirá um canto onde três costuras se encontram. Testamos esses cantos manualmente, com uma morsa e uma balança, registrando um valor de aceitação inferior ao valor obtido nas costuras retas.
O que os compradores normalmente perguntam primeiro
A primeira pergunta que a maioria dos compradores nos envia é se um fio mais pesado significa automaticamente uma sacola mais resistente. Não significa. Um fio Tex 135 em um painel de 600D com 10 pontos por polegada (SPI) concentra a carga em menos furos, maiores, e normalmente falha em um valor inferior ao de um fio Tex 70 com 9 SPI no mesmo tecido. A resposta correta depende do peso do tecido e do tipo de costura, e vale a pena enviar um único e-mail para esclarecer isso antes de iniciar a produção de amostras.
Na Tianqin, costuramos as costuras externas em linhas semi-automáticas com um calibrador fixo de comprimento de ponto em cada estação, e cada lote de produção recebe três testes de tração de costura nas primeiras 50 sacolas, registrados no relatório do lote. Nossos tecidos externos de 1680D e 600D são fornecidos com certificados do fabricante, e associamos o número do fio ao peso do tecido na lista de materiais, em vez de deixar essa escolha à critério da linha de produção. As máquinas automáticas de corte mantêm as bordas dos painéis dentro de uma tolerância de 1 mm, o que é importante porque uma borda irregular reduz a penetração efetiva do ponto.
Envie sua especificação de costura antes de aprovar uma amostra
Envie-nos o peso do seu tecido, a localização das suas costuras e a carga que as reivindicações de garantia devem cobrir. Nós forneceremos uma densidade de pontos e uma especificação de fio por costura, um índice de eficiência de costura e o custo do reforço onde for necessário.
Entre em contato com [email protected] ou visite www.tianqinbag.com para solicitar uma amostra com registros de testes de costura, obter uma cotação de fábrica ou iniciar um projeto OEM/ODM com a Quanzhou Tianqin Bags Co., Ltd. A produção de amostras leva de 7 a 15 dias úteis. Dezessete anos de produção de bolsas em Quanzhou, com relatórios de teste SGS disponíveis mediante solicitação.

 Notícias Quentes


