
 EN



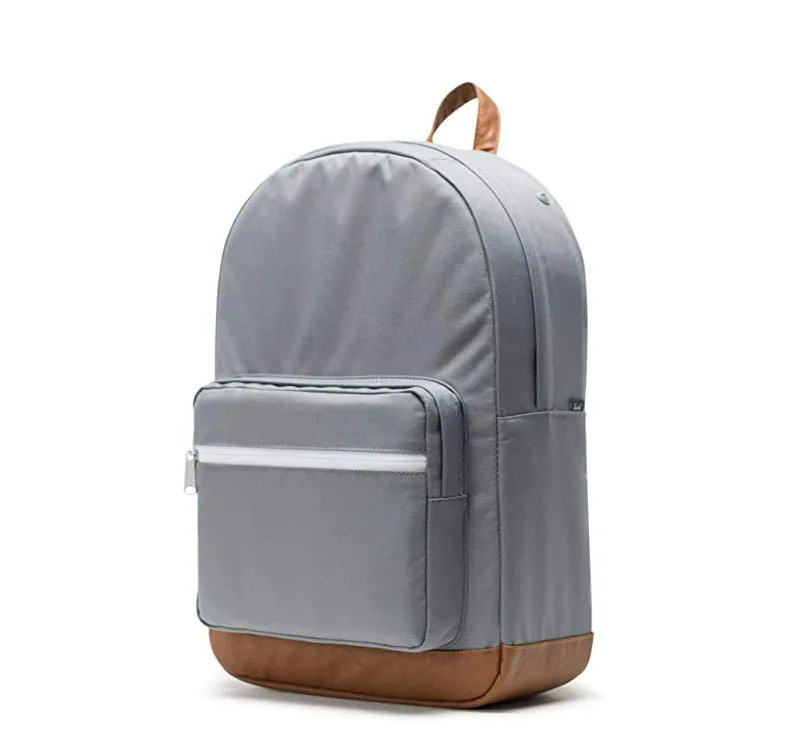
Bir perakende bayisi kalite kontrol ekibi, 25 litrelik bir dizüstü bilgisayar sırt çantasının 400 adetini tek bir ölçüye dayanarak reddetti: alt dikiş, belirttikleri spesifikasyona göre 250 N olması gereken değerden daha düşük olan 180 N’de ayrıldı. Kumaş doğruydu, iplik doğruydu ve yine de dikiş başarısız oldu; çünkü üretim hattı hızlandığında dikiş yoğunluğu inç başına 9’dan 7’ye düştü. Dikiş mukavemeti, bir fotoğrafta görünmeyen detaylarda gizlidir. Aşağıda, dikiş yoğunluğunu, iplik özelliklerini ve dikiş türünü nasıl belirlediğimizi ve ürünü konteynerlere göndermeden önce sonucu nasıl test ettiğimizi açıklıyoruz.
Neden Dikişler Kumaştan Önce Başarısız Olur?
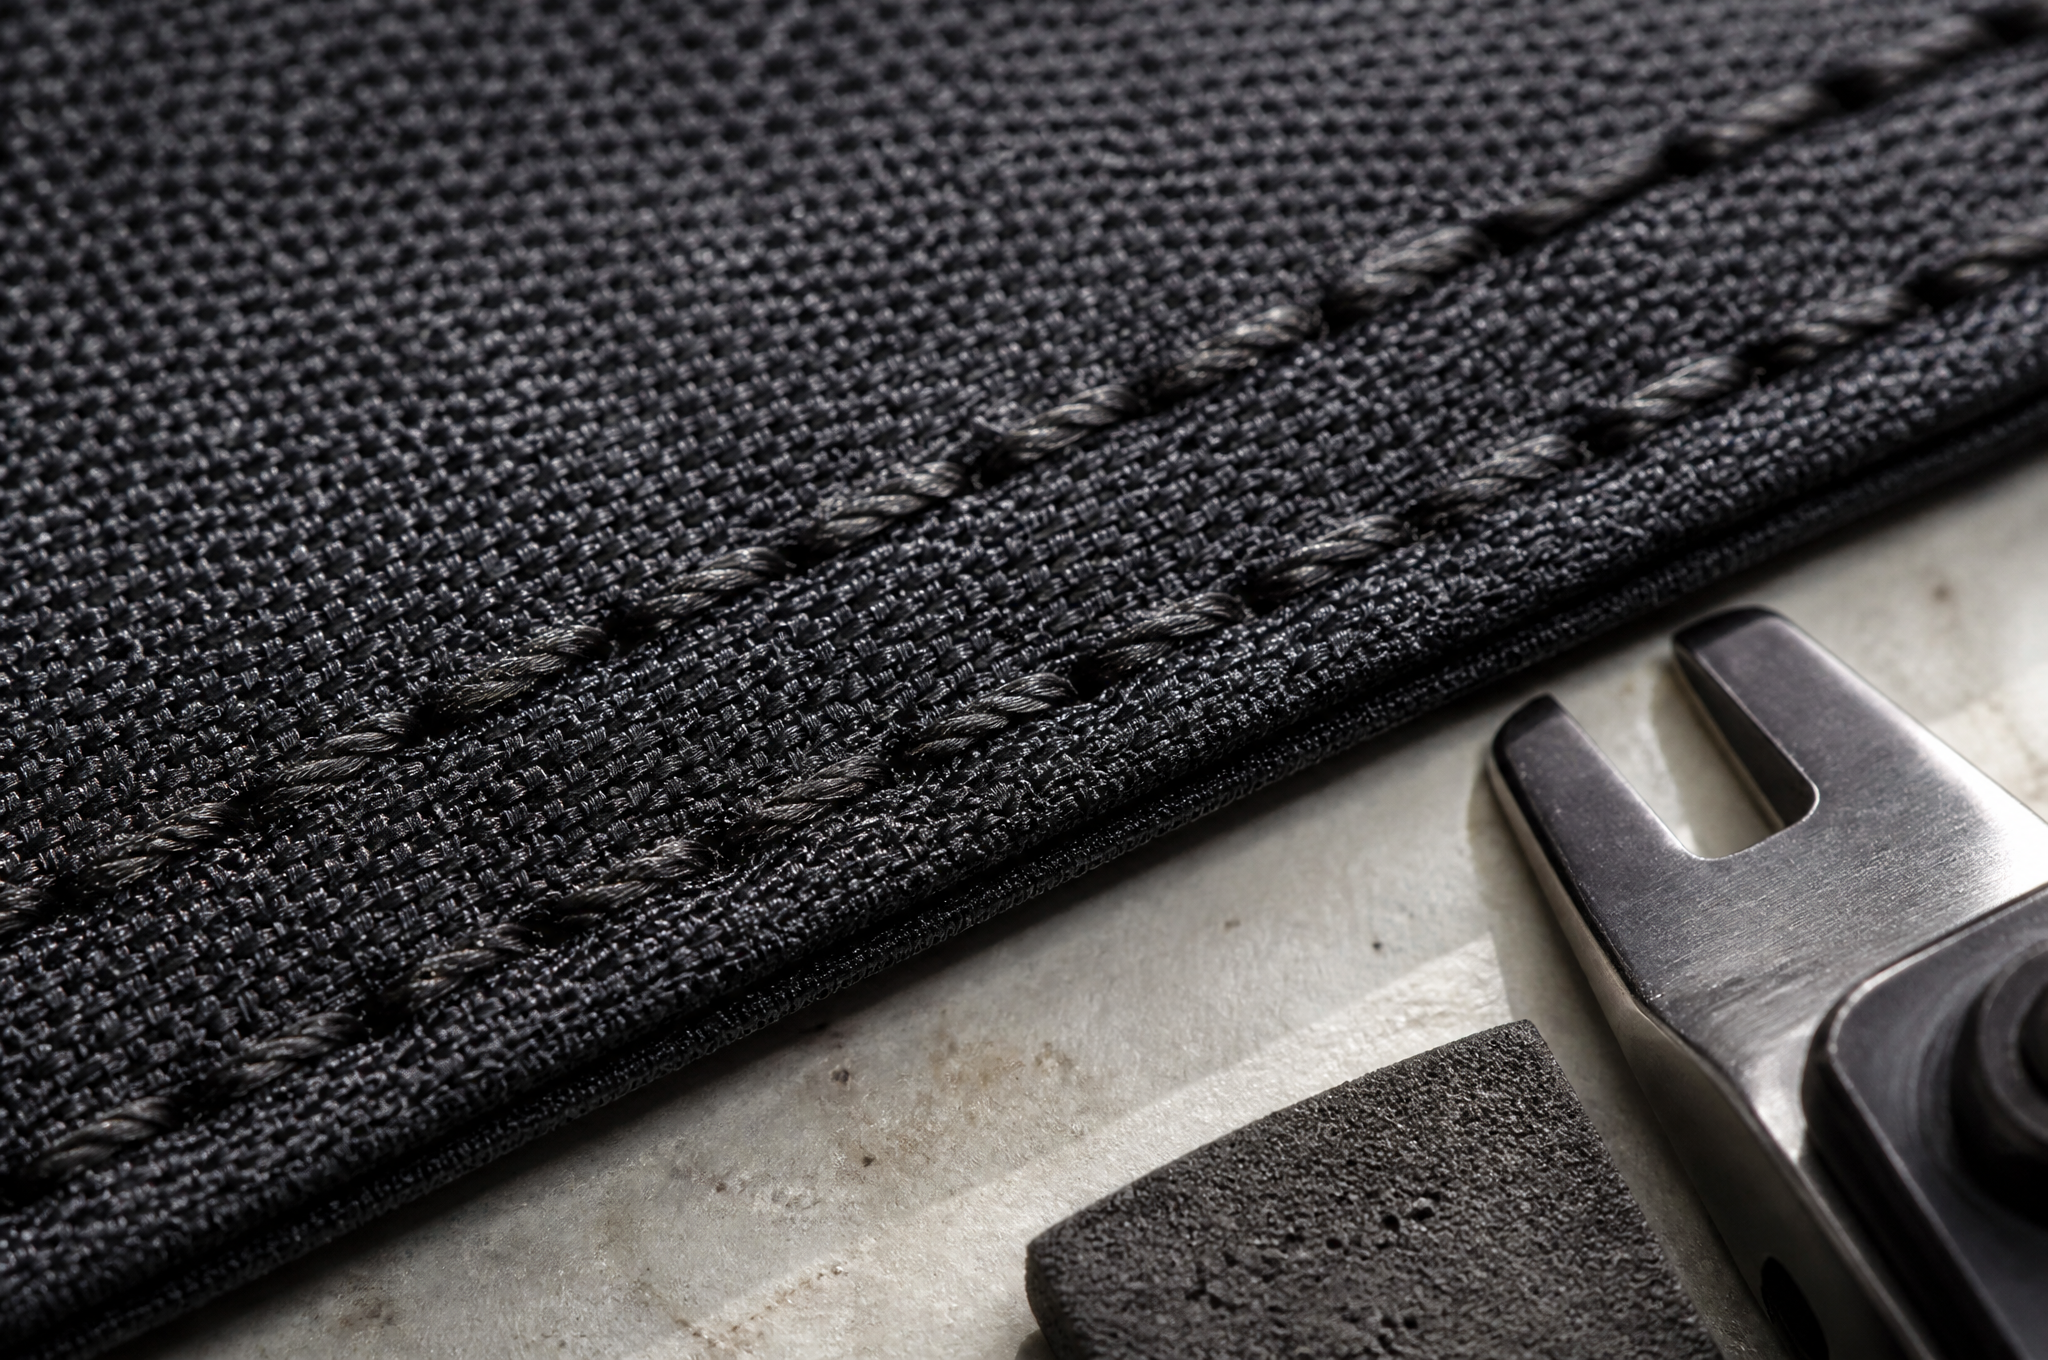
Dikilmiş bir dikiş, deliklerden oluşan bir sıradır. Her iğne batışı lifleri keser ve her dikiş kalan lifler üzerine yükü odaklar. Bir 600D Oxford poliester kabuk, tutma testinde 50 mm başına yaklaşık 1.400 N’de kopabilir; ancak dengesi bozulursa, bu kabuğun iki panelini birleştiren dikiş 300 N’de açılabilir.
Dengede üç değişken rol oynar: inç başına dikiş sayısı, iplik kalınlığı ile kumaş ağırlığı arasındaki oran ve dikiş türü. Bunlardan birini değiştirdiğinizde, kopma noktası kumaştan ipliğe, sonra da iğne çizgisine kayar.
Dördüncü değişken operatördür. Üretim hattı şeflerimiz, her vardiyaya başlarken 25 mm’lik bir ölçüm cetveliyle dikiş yoğunluğunu kontrol eder; çünkü altı saat boyunca çalışan bir makine, inç başına yarım dikiş sapma gösterebilir ve bu da bir dikişin geçerli durumdan sınırda duruma geçmesine yetecek kadar etkilidir.
İnç Başına Dikiş Sayısı: Bantlarımızı Nerede Belirledik
Dikiş yoğunluğu, teknik pakette sabitlenmesi gereken ilk değerdir. Laptop sırt çantalarımız için standart bantlarımız şunlardır:
600D Oxford poliester dış kılıf dikişleri: inç başına 9 ila 10 dikiş
1680D balistik naylon dış kılıf dikişleri: inç başına 7 ila 8 dikiş; çünkü 1680D kumaşta daha yoğun dikişler kalın ipliği deler
Laptop bölmesi köpük-astar dikişleri: ince panellerde inç başına 10 ila 11 dikiş
Fermuar bandı tutturma dikişi: inç başına 8 ila 9 dikiş; çantada en yaygın zayıf noktadır
Kayış ve askı bağlantıları: bar-tack (çapraz takviye) ile inç başına 9 dikiş; asla 8’in altına düşülmez
Dikiş ve kenar işi: Temiz bir kenar için inç başına 10 dikiş
Yük altındaki bir dikiş hattında inç başına 7'den az dikiş, her bir dikişi fazla yük altına alır ve dikişler arasındaki kumaş yırtılır. Kaplamalı kumaşta inç başına 12'den fazla dikiş, iğne izini delik haline getirir ve kaplama ilk olarak çatlar. Her iki uç durum da kontrol masasında kabul edilebilir görünür ama kullanım sırasında başarısız olur.
Dikiş uzunluğu, yoğunluğun aynasıdır. 9 SPI’de dikiş uzunluğu 2,8 mm’dir. Teknik paketimizde dikiş yoğunluğunu (SPI) yalnızca belirtmek yerine, dikiş uzunluğunu milimetre cinsinden belirtiriz; çünkü bir makine operatörü 3 mm ayarladığında 8,5 SPI elde eder ve metrik sistemde tolerans tutmak daha kolaydır.
İplik Özelliği ve Alt Malzemeyle Uyum
İplik kalınlığı, bilet numarası ya da Tex birimiyle ifade edilir; ancak bu iki sistem teknik paketlerde sürekli karıştırılır. Kullandıklarımız şunlardır:
Tex 70, bilet 69, bağlanmış naylon: dış kılıf dikişleri, fermuar bandı, 600D ve 1680D kumaşlarda genel üretim
Tex 105 ila 135: kayış bağlantı noktaları, alt panel ve dizüstü bilgisayar artı araçları taşıyan herhangi bir dikiş
Tex 45 ila 60: dikişlerin astarlanması ve küçük iç cepeler, çünkü daha kalın bir iplik 210D paneli yırtardı
Bağlı poliester: UV maruziyeti yüksek olduğunda veya alıcı naylon kullanılmamasını belirttiğinde
Bağlı olmayan veya monofilament iplik: tek bir kopma sonucu düğüm kayar ve dikiş çözülür, bu yüzden yük taşıyan hiçbir dikişte kabul edilmez
İpliğin boyutu kadar bağlanması da önemlidir. Bağlı naylon, filamentlerin bir arada kalmasını sağlamak için işlenmiştir; bu da dikiş noktasındaki aşınmaya direnç gösterir ve kopan bir dikişin yayılmasını engeller. Düşük maliyetli bir rakip ürünün dikişlerini inceledik ve ana fermuar bandında Tex 60 bağlı olmayan bir iplik bulduk; bu kombinasyon yeni çanta çekme testini geçse de 20 yıkama döngüsü sonrasında dayanımının %40’ını kaybeder.
İpliğin rengi genellikle göz ardı edilir. Açık renkli bir astar üzerinde koyu renkli bir iplik her titremeyi gösterir ve renk sabitliği olmayan bir iplik yan paneline akar. Açık renk varyasyonlarında ipliğin boya partisi ile kumaş partisi eşleştirilir ve iddia karşılaştırması amacıyla her partiden 200 m örnek saklanır.
Dikiş Türleri ve Her Birinin Sağladığı Avantajlar
Yapı seçimi, dayanıklılığı ve maliyeti değiştirir.
Tek iğneli kilitleme dikişi: hızlı, ucuz, soyulmaya karşı zayıf; yalnızca iç cepelerde kabul edilebilir
Çift sıra kilitleme dikişi: 8 mm aralıklı iki paralel sıra; ana bölümlerde yaygın olarak kullanılan dikiş türü; tek sıra dikişe göre soyulmaya direnç yaklaşık 1,6 kat daha fazladır
Düz kenarlı dikiş: katlanmış ve çift dikişli; aşınmaya karşı en dayanıklı dikiş türüdür; alet sırt çantalarının taban ve yan panellerinde kullanılır
Bağlama bandı ile kaplı dikiş: ham kenarları gizler; astarsız çantalarda uygundur; dikiş başına metre başına 0,8 g ağırlık ekler ve bir makine işlemi gerektirir
Üst üste getirilen dikiş ile üst dikişi: paneller farklı kalınlıklarda olduğunda kullanılır; çekmeye karşı güçlü, soyulmaya karşı zayıftır; uçlarında takviye edilmediği sürece
Dikiş uçlarındaki kutu-X ve çubuk takviyesi: yükün yoğunlaştığı noktada yırtılmayı durduran takviye yöntemidir
Bir dizüstü bilgisayar sırt çantasının tabanı en fazla dikkat gerektiren kısımdır. Düşmeleri, aşınmaları ve tam dizüstü bilgisayar ağırlığını taşır. 20 L’den büyük tüm modellerde taban panelini düz dikiyor ve köşeleri arkadan tutturuyoruz; bu işlem her çanta için yaklaşık 14 saniye ek süre alır. Daha düşük maliyetli modellerde bazen tek sıra dikiş ve kenarlı (kapalı) kenar kullanıyoruz ve satın alan müşteriye hangi modelin fiyatına sahip olduğunu açıkça belirtiyoruz.
Dikişleri Nasıl Test Ediyoruz ve Geçme Kriteri Nedir
Dikiş dayanıklılığını, ASTM D5034 standardının kavrama testi mantığına ve ASTM D434 standardının dikiş kayma yaklaşımına uygun olarak, dikiş boyunca kesilen 100 mm genişliğinde bir şerit kullanarak evrensel çekme makinesinde test ediyoruz; şerit dakikada 300 mm hızla çekilir. Gevşek dikiş kayması, sabit 100 N yük altında ayrı olarak ölçülür; kaplamalı kumaşlarda iplik hareketi 6 mm’den fazlaysa test başarısız sayılır.
Bitmiş çantalarımız için geçme kriterlerimiz şunlardır:
Ana gövde dikey dikişleri: en az 700 N, hedef 900 N
Taban paneli dikişi: en az 800 N (düşme yükünü taşır)
Fermuar bandı bağlantısı: en az 500 N
Dizüstü bilgisayar bölmesi iç dikişi: en az 350 N
Kayış bağlantı noktası dikiş hattı: Bar-tack sayılmasından önce en az 900 N
Dikiş verimliliği (dikiş mukavemeti bölü bölme kumaş mukavemeti): %75 veya daha iyi
Dikiş verimliliği, alıcılarla en çok tartışılan değerdir. Bir dikiş, birleştirdiği kumaştan daha güçlü olamaz; bu nedenle 1680D kabukta %90 verimlilik hedefi, panelin ileride delinmesine neden olacak daha yoğun dikiş talep eder. Bu spesifikasyona yazılı olarak itiraz ederiz; çünkü onaylamak siparişi kazandırsa da garanti yılını kaybetmemize neden olur.
İkinci bir sınırlama: laboratuvar şeritleri düz kesilir ve düz halde test edilir. Gerçek dikişler köşeler etrafında kıvrılır, kayışlar üzerinden geçer ve köpük kenarları üzerinde uzanır; makine hiçbir zaman üç dikişin birleştiği bir köşeyi yeniden üretemez. Bu köşeleri el ile, bir pense ve bir teraziyle test ederiz ve düz hat değeriyle karşılaştırıldığında daha düşük bir kabul değeri kaydederiz.
Alıcılar Genellikle Önce Ne Sorar
Çoğu alıcı bize ilk sorduğu soru, daha ağır bir ipliğin otomatik olarak daha güçlü bir çanta anlamına gelip gelmediğidir. Böyle değildir. Aynı kumaşta, 600D panelde 10 SPI ile dikişlenen Tex 135 ipliği, daha az ve daha büyük deliklere yükü yoğunlaştırır ve genellikle aynı kumaşta 9 SPI ile dikişlenen Tex 70 ipliğe kıyasla daha düşük bir değerde kopar. Doğru cevap, kumaş ağırlığına ve dikiş türüne bağlıdır; örnek üretimine başlamadan önce bu konuyu netleştirmek için bir e-posta göndermek faydalı olur.
Tianqin’de kabuk dikişlerini yarı otomatik hatlarda, her istasyonda sabit bir dikiş uzunluğu ölçüm cihazı kullanarak dikeriz; her üretim partisi için ilk 50 çantadan üç adet dikiş çekme testi yapılır ve sonuçlar üretim kaydına işlenir. 1680D ve 600D kabuklarımızın fabrika sertifikaları (mill certificates) vardır; malzeme listemizde iplik numarasını (thread ticket) kumaş ağırlığına göre eşleştiririz, bunu üretim hattına bırakmamızı tercih etmiyoruz. Otomatik kesim makineleri, panel kenarlarını 1 mm içinde tutar; bu önemlidir çünkü düzensiz bir kenar, dikişin kumaşa geçtiği kısmı (stitch bite) kısaltır.
Örnek onayı vermeden önce dikiş spesifikasyonunuzu gönderin
Kumaş ağırlığınızı, dikiş yerlerinizi ve garanti taleplerinizin kapsayacağı yükü bize gönderin. Her dikiş için dikiş yoğunluğu ve iplik spesifikasyonu, dikiş verimliliği oranı ve gerekli olduğu yerde takviyenin maliyetini size ileteceğiz.
Örnek talep etmek, fabrika teklifi almak veya bir OEM ya da ODM projesine başlamak için [email protected] adresine ulaşın ya da ziyaret edin www.tianqinbag.com numune talep etmek için dikiş test kayıtlarıyla birlikte fabrika fiyat teklifi almak veya Quanzhou Tianqin Bags Co., Ltd. ile OEM/ODM projesi başlatmak için bize ulaşın. Numune üretimi 7-15 iş günü sürer. Quanzhou'da 17 yıldır çanta üretimi yapılıyor; SGS test raporları isteğe bağlı olarak sağlanmaktadır.

 Son Haberler


