
 EN



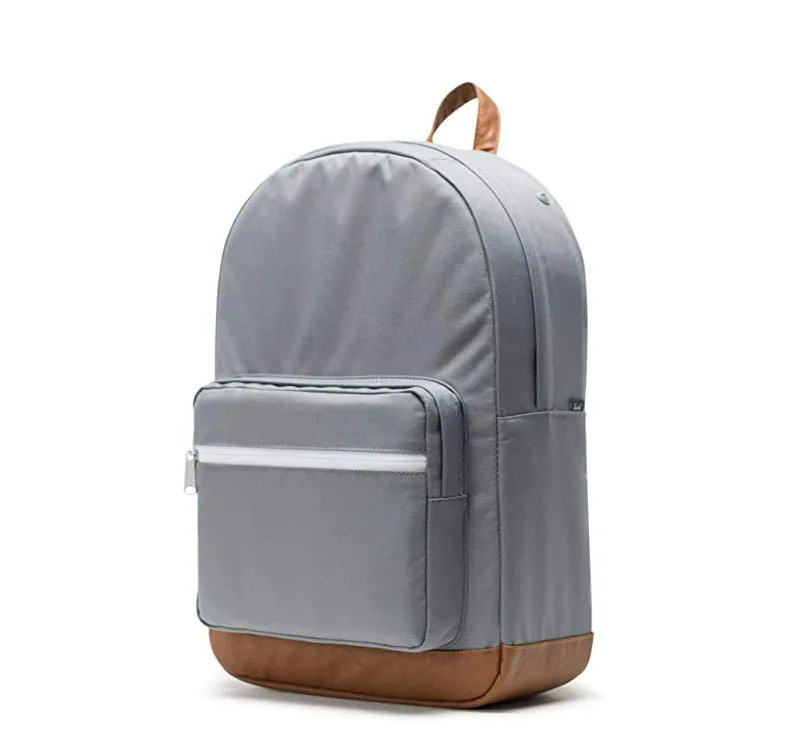
Egy kiskereskedő minőségellenőrzési csapata elutasított 400 darab 25 literes laptop hátizsákot egyetlen mérés alapján: az aljvarrás 180 N erőhatásra szétesett, miközben a specifikációjuk 250 N volt. A textíliát helyesen választották, a fonal is megfelelő volt, mégis megszakadt a varrás, mert a varrássűrűség a gyártósor sebességének növelésekor 9-ről 7 varrásra csökkent hüvelykenként. A varráserősség a részletekben rejlik, amelyek nem látszanak egy fényképen. Az alábbiakban bemutatjuk, hogyan állítjuk be a varrássűrűséget, a fonal specifikációját és a varrástípust, valamint hogyan teszteljük az eredményt, mielőtt a termék konténerbe kerülne.
Miért szakadnak el a varratok a textíliánál korábban
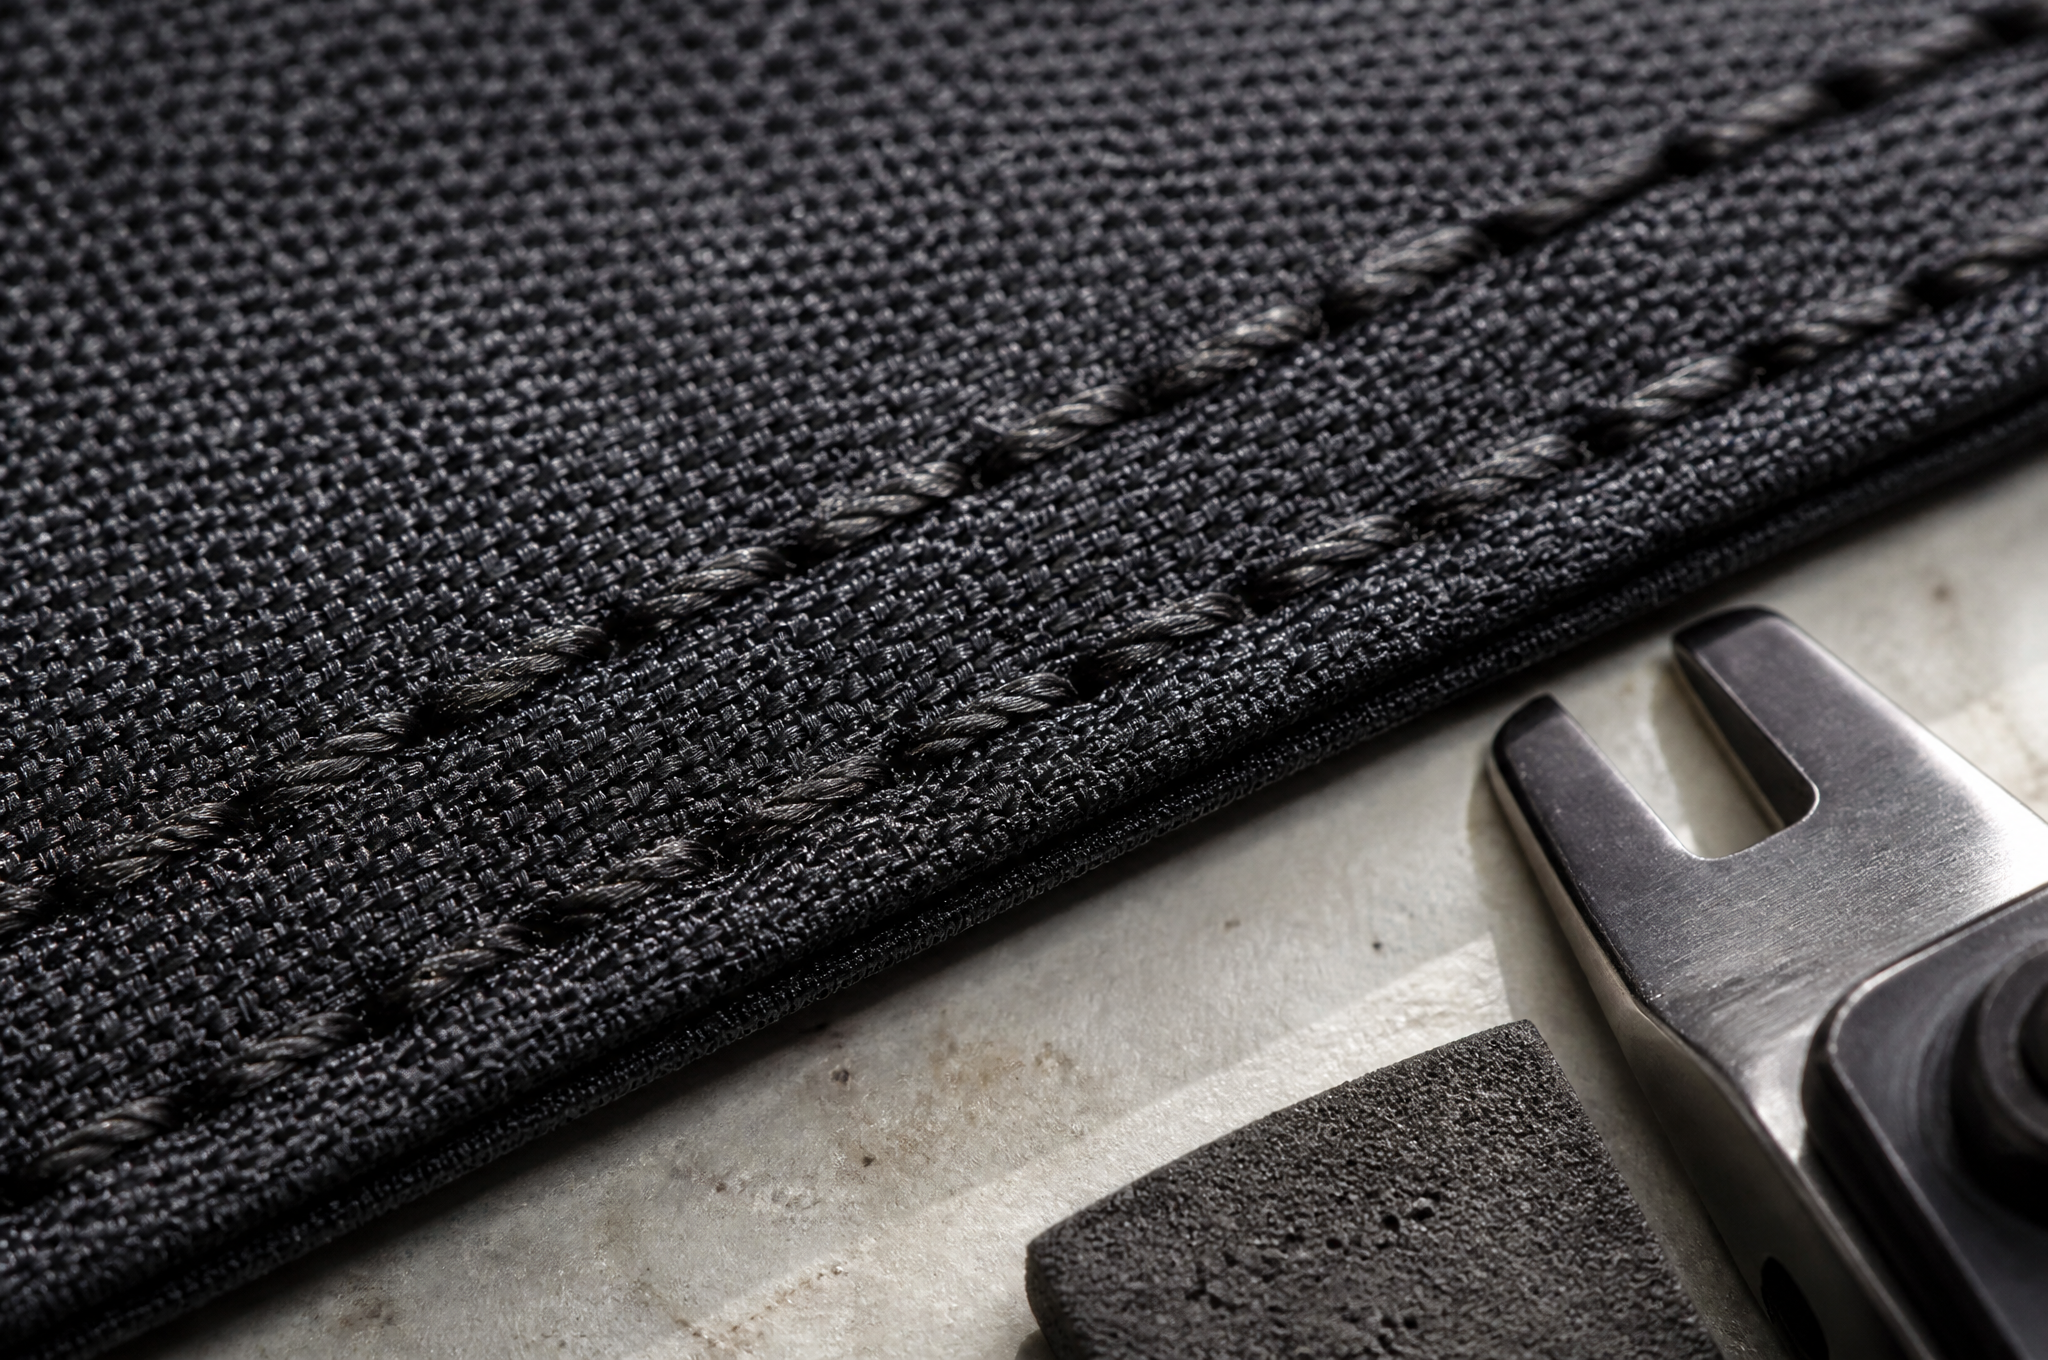
Egy varrott varrat lyukak sorozata. Minden tűáthatolás megszakítja a rostokat, és minden varrás a maradék rostokra koncentrálja a terhelést. Egy 600D Oxford poliészter burkolat kb. 1400 N/50 mm erőhatásra szakadhat el fogópróbán, ugyanakkor két ilyen panelt összekötő varrat akár 300 N-nél is kinyílhat, ha a megfelelő egyensúly hiányzik.
Három változó határozza meg ezt az egyensúlyt: a varrások száma hüvelykenként, a fonal mérete a textíliához képest és a varrat típusa. Ha az egyiket megváltoztatja, a hibapont átköltözik a textíliáról a fonálra, majd a tűvonalra.
A negyedik változó az operátor. A gyártósori felügyelőink minden műszak kezdetén 25 mm-es mérőkészülékkel ellenőrzik a varrás sűrűségét, mert egy hat órája folyamatosan üzemelő gép fél varrást is eltéríthet hüvelykenként – ez elég ahhoz, hogy egy varrat a megfelelő kategóriából a határon lévőbe kerüljön.
Varrások száma hüvelykenként: A sávok, amelyeket mi állítunk be
A varrás sűrűsége az első szám, amelyet a technikai dokumentációban rögzítenek. A laptop-hátizsákokra vonatkozó saját szabályzatunk szerint:
600D Oxford-poliészter külső réteg varratai: 9–10 varrás hüvelykenként
1680D ballisztikus nylon külső réteg varratai: 7–8 varrás hüvelykenként, mert a sűrűbb varrás a 1680D-nél átlyukasztja a vastag fonalat
A laptoprekesz hab- és bélésvarratai: 10–11 varrás hüvelykenként vékony panelokon
Cipzár szalag rögzítése: 8–9 varrás hüvelykenként – a táskák leggyakoribb gyenge pontja
Szíjak és pántok rögzítése: 9 varrás hüvelykenként csillagvarrással, soha kevesebb, mint 8
Kötés és szegélyezés: 10 varrás hüvelykenként tiszta szél érdekében
Terhelt varrat esetén 7 varrás hüvelykenként alatt minden egyes varrás túl nagy terhelést visel, és a varratok közötti anyag elszakad. Bevonatos anyagoknál 12 varrás hüvelykenként felett a tűvonal perforációt képez, és a bevonat először reped meg. Mindkét szélsőség elfogadhatónak tűnik a vizsgálati asztalon, de mindkettő meghibásodik a gyakorlati használat során.
A varráshossz a sűrűség tükröződése. 9 varrás/hüvelyk esetén a varráshossz 2,8 mm. A technikai dokumentációban a varráshosszt milliméterben adjuk meg, nem csupán varrás/hüvelyk (SPI) formájában, mert egy gépkezelő, aki 3 mm-t állít be, 8,5 SPI-t kap, és a metrikus mértékegységben könnyebb tartani a tűrést.
Fonál-specifikáció és az alapanyaghoz való illeszkedés
A fonál méretét jegyszámként vagy Tex-mértékegységben adják meg, és a két rendszer gyakran összekeveredik a technikai dokumentációkban. Amire mi használunk:
Tex 70, jegyszám 69, kötött nylon: külső varratok, cipzár-szalag, általános szerelés 600D és 1680D anyagokon
Tex 105–135: pántrögzítések, alsó panel és bármely olyan varrat, amely laptopot és szerszámokat is hordoz
Tex 45–60: varratok és kis belső zsebek bélelése, ahol egy vastagabb fonal megszakítaná a 210D-es panelt
Kötött poliészter: ott, ahol a UV-kihelyezés erős, vagy ha a vevő kifejezetten nem nylon anyagot kér
Nem kötött vagy monofilament fonal: semmilyen terhelés alatt álló varratnál nem elfogadott, mert a csomó elcsúszik, és egyetlen szakadás után a varrat felgöndörödik
A kötés olyan fontos, mint a méret. A kötött nylon olyan módon kezelt, hogy a szálak összetartanak, így ellenállnak a varratnál fellépő kopásnak, és megakadályozzák, hogy egy megszakadt varrat továbbfut. Kivágtunk varratokat egy olcsóbb versenytárs termékéből, és egy fő cipzárszalagnál Tex 60-os, nem kötött fonalt találtunk – ez a kombináció átmegy egy új táskára vonatkozó húzóvizsgálaton, de 20 mosási ciklus után 40 százalékkal csökken a szilárdsága
A fonal színét gyakran figyelmen kívül hagyják. Sötét fonal világos béleleten minden ingadozást mutat, és a nem színálló fonal kifolyik a mellette lévő panelbe. Világos színváltozatoknál a fonal színárnyalatát a textíliáéhoz igazítjuk, és minden tételhez 200 méter mintát őrzünk jogi igények esetére
Varratfajták és az általuk nyújtott előnyök
A szerkezeti megoldás választása befolyásolja az erősségét és a költségét.
Egyszeres tűs zárszegés: gyors, olcsó, gyenge húzásnál, csak belső zsebeknél elfogadható
Kétsoros zárszegés: két párhuzamos sor 8 mm-es távolságra, a fő rekeszeknél alkalmazott alapvető varrási technika, kb. 1,6-szor nagyobb húzási ellenállás, mint az egysoros változat
Síkvarrás: összehajtott és kétszer varrt varrat, legnagyobb kopásállóság, szerszámos hátizsákok alján és oldalfalain alkalmazzák
Kötött varrat kötőszalaggal: elrejti a nyers széleket, alkalmas béleletlen táskákhoz, 0,8 g tömeget ad varratméterenként és egy gépi lépést igényel
Átfedő varrat felsővarrással: akkor használatos, ha a panelok különböző súlyúak, erős húzásnál, de gyenge húzásnál, kivéve, ha a végén megerősítik
Doboz-X és rúdvarrat a varratvégeken: a megerősítés, amely megállítja a szakadást a terhelés koncentrációjának pontján
A laptop-hordozótás alapja érdemli a legnagyobb figyelmet. Ez viseli az esés hatását, a kopást és a teljes laptop súlyát. A 20 liternél nagyobb modelljeinknél síkvarratot készítünk az alaplapon, és a sarkokat hátravarrással rögzítjük – ez mintegy 14 másodpercet vesz igénybe darabonként. Az olcsóbb modelljeknél néha egyetlen varratsort alkalmazunk kötött széllel, és tájékoztatjuk a vásárlót, hogy melyik változatot kapja meg az áráért.
Hogyan teszteljük a varratokat, és mi számít elfogadhatónak
A varratok szilárdságát univerzális húzóerő-gépen teszteljük: a varratra merőlegesen 100 mm széles csíkot vágunk, és 300 mm/perc sebességgel húzzuk, az ASTM D5034 szabvány szerinti fogóteszt logikája és az ASTM D434 szabvány szerinti varratcsúszás-teszt elve alapján. A laza varratcsúszást külön, 100 N állandó terhelés mellett mérjük: ha a fonalmozgás meghaladja a 6 mm-t, akkor a bevonatos anyag esetében a teszt sikertelen.
Elfogadási kritériumaink a kész termékeknél:
Fő test függőleges varratai: minimum 700 N, célszint 900 N
Alaplapi varrat: minimum 800 N, mivel az esésből származó terhelést viseli
Cipzár-szalag rögzítése: minimum 500 N
Laptoptároló belső varrat: minimum 350 N
Szíj rögzítő varrat: legalább 900 N, mielőtt a csomóvarratot figyelembe vesszük
Varrat hatásfoka – a varrat szilárdsága osztva a anyag szilárdságával: 75 százalék vagy jobb
A varrat hatásfoka az a szám, amiről a vásárlókkal legtöbbet vitatkozunk. Egy varrat nem lehet erősebb, mint az anyag, amit összeköt, így egy 1680D burkolatnál a 90 százalékos hatásfok célkitűzése sűrűbb varrást igényel, ami később lyukat ejt a panelben. Írásban tiltakozunk ezzel a specifikációval szemben, mert elfogadása megnyerné a megrendelést, de elveszítenénk a garanciás évet.
Egy második korlátozás: a laborpróbákhoz használt mintadarabokat egyenes vonalban vágják és síkban tesztelik. A valós varratok viszont kanyarodnak a sarkokon, áthaladnak a szíjakon, és futnak a habperemeken is, és a gép soha nem tudja reprodukálni azt a sarkot, ahol három varrat találkozik. Ezeket a sarkokat kézzel teszteljük fogóval és mérleggel, és alacsonyabb elfogadási értéket rögzítünk, mint a egyenes vonalú mérés eredménye.
Amire a vásárlók általában először kérdeznek
A vásárlók által leggyakrabban feltett első kérdés, hogy egy vastagabb fonal automatikusan erősebb táskát jelent-e. Nem jelent. Egy Tex 135-ös fonal 600D-s panelon, 10 SPI (szem/col) varrássűrűséggel kevesebb, de nagyobb lyukat hoz létre, így a terhelés kevesebb ponton koncentrálódik, és általában alacsonyabb szakítóerőnél szakad el, mint egy Tex 70-es fonal ugyanazon a anyagon, 9 SPI-nél. A helyes válasz az anyagsúlytól és a varrat típusától függ, és érdemes egy e-mailt küldeni a mintavétel megkezdése előtt, hogy ezt tisztázzuk.
A Tianqin-nál a burkolatvarratokat félig automatizált sorokon készítjük, ahol minden állomáson rögzített öltéshossz-mérőt alkalmazunk, és minden gyártási ciklusnál az első 50 darab táskából három varrat-húzóvizsgálatot végezünk, amelyeket a gyártási naplóba jegyeznek be. A 1680D-s és 600D-s burkolatainkhoz gyári tanúsítványok járnak, és a fonal típusát – nem a gyártósoron, hanem a nyersanyag-listán – az anyagsúlyhoz igazítjuk. Az automatizált kivágógépek a panelperemeket 1 mm-en belül tartják, ami fontos, mert egy durva perem csökkenti az öltés fogását.
Küldje el varrat-specifikációját, mielőtt jóváhagyja a mintadarabot
Küldje el nekünk a textíliája súlyát, varratok helyét és a garanciális igények által lefedett terhelést. Visszaküldjük az egyes varratokhoz szükséges varrássűrűséget és fonalparamétereket, egy varrat-hatékonysági értéket, valamint a szükséges megerősítés költségét.
Kapcsolat: [email protected] vagy látogasson el www.tianqinbag.com mintaminta kérése varratvizsgálati jegyzőkönyvekkel, gyári árajánlat kérése vagy OEM/ODM-projekt megkezdése a Quanzhou Tianqin Bags Co., Ltd.-nél. A minták elkészítése 7–15 munkanapot vesz igénybe. Tizenhét év tapasztalat a táskák gyártásában Quanzhou-ban, az SGS vizsgálati jelentések igény esetén elérhetők.

 Friss hírek


