
 EN



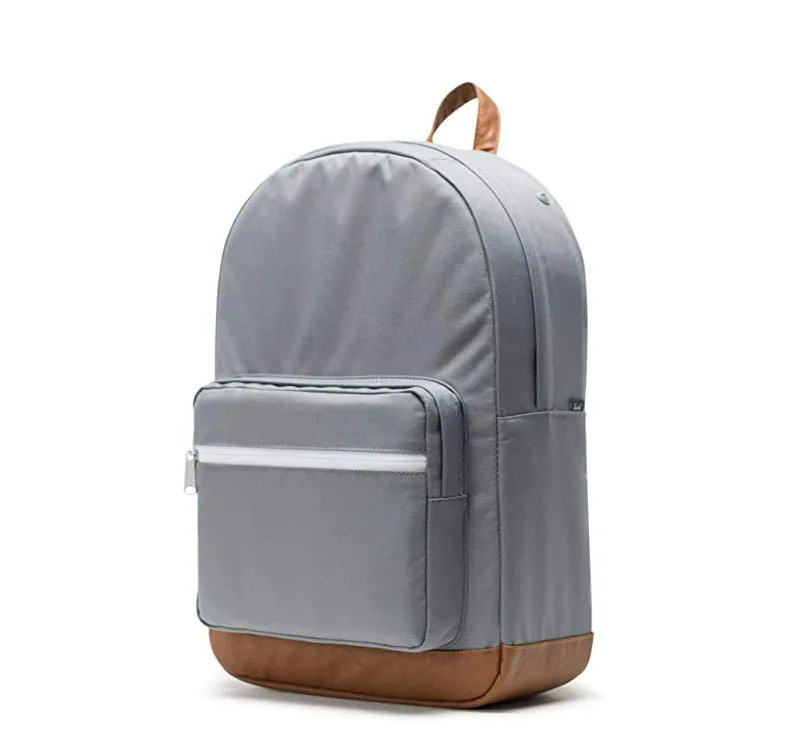
تیم کنترل کیفیت یک فروشنده، ۴۰۰ عدد از کیف پشتی لپتاپ ظرفیت ۲۵ لیتر را به دلیل تنها یک اندازهگیری رد کرد: درز پایینی در نیروی ۱۸۰ نیوتن باز شد، در حالی که حداقل مورد نیاز آنها ۲۵۰ نیوتن بود. پارچه و نخ هر دو صحیح بودند، اما درز باز هم شکست خورد، زیرا تراکم دوخت از ۹ دوخت در هر اینچ به ۷ دوخت در هر اینچ کاهش یافته بود وقتی خط تولید سرعت گرفت. استحکام درز در جزئیاتی نهفته است که در عکس دیده نمیشوند. در ادامه نحوه تعیین تراکم دوخت، مشخصات نخ و نوع درز توسط ما و همچنین روش آزمون نتیجه قبل از رسیدن به کانتینر توضیح داده شده است.
چرا درزها پیش از پارچه شکست میخورند
یک درز دوختهشده ردیفی از سوراخهاست. هر نفوذ سوزن الیاف را قطع میکند و هر دوخت بار را روی الیاف باقیمانده متمرکز میسازد. پوسته پلیاستر آکسفورد ۶۰۰ دِنیر در آزمون گرَب میتواند در حدود ۱۴۰۰ نیوتن بر ۵۰ میلیمتر بشکند، اما درزی که دو تکه از این پارچه را به هم متصل میکند، اگر تعادل مناسبی برقرار نباشد، ممکن است در نیروی ۳۰۰ نیوتن باز شود.
سه متغیر این تعادل را تعیین میکنند: تعداد دوختها در هر اینچ، اندازه نخ نسبت به وزن پارچه و نوع درز. اگر یکی از این سه را تغییر دهید، نقطه شکست از پارچه به نخ و سپس به خط سوزن منتقل میشود.
چهارمین متغیر، اپراتور است. سرپرستان خط تولید ما در ابتدای هر شیفت با استفاده از یک کالیبر ۲۵ میلیمتری به چگالی دوخت توجه میکنند، زیرا یک دستگاه که برای شش ساعت کار کرده است ممکن است تا نیم دوخت در هر اینچ انحراف پیدا کند؛ این مقدار کافی است تا یک درز از وضعیت قابل قبول به حاشیهای (مرزی) تغییر کند.
دوختها در هر اینچ: جایی که ما محدودهها را تعیین میکنیم
چگالی دوخت اولین عددی است که در پک فنی باید تعیین شود. محدودههای داخلی ما برای کیفهای لپتاپ:
درزهای رویه پلیاستر اکسفورد ۶۰۰ دِنیر: ۹ تا ۱۰ دوخت در هر اینچ
درزهای رویه نایلون بالیستیک ۱۶۸۰ دِنیر: ۷ تا ۸ دوخت در هر اینچ، زیرا دوختهای متراکمتر روی نایلون ۱۶۸۰ دِنیر باعث سوراخشدن نخهای ضخیم میشوند
درزهای اتصال فوم جیب لپتاپ به روکش داخلی: ۱۰ تا ۱۱ دوخت در هر اینچ روی پنلهای نازک
اتصال نوار زیپ: ۸ تا ۹ دوخت در هر اینچ، رایجترین نقطه ضعف در یک کیف
نقطههای ثابتکننده نوارهای تسمه و بند: ۹ دوخت در هر اینچ با دوخت میلهای (بار-تاک)، هرگز کمتر از ۸
بستن و لبهکشی: ۱۰ دوخت در هر اینچ برای لبهای تمیز
زیر ۷ دوخت در هر اینچ روی دوخت باردار، هر دوخت بار بیشازحدی را تحمل میکند و پارچه بین دوختها پاره میشود. بالاتر از ۱۲ دوخت در هر اینچ روی پارچهای با پوشش، خط سوزن بهصورت سوراخهای ریز درمیآید و پوشش ابتدا ترک میخورد. هر دو حالت در بازرسی روی میز قابل قبول بهنظر میرسند، اما در عمل شکست میخورند.
طول دوخت، بازتابی از تراکم دوخت است. در ۹ دوخت در هر اینچ (SPI)، طول دوخت ۲٫۸ میلیمتر است. ما در فایل فنی طول را بر حسب میلیمتر مشخص میکنیم نه صرفاً بر اساس SPI، زیرا یک تکنسین که طول ۳ میلیمتر را تنظیم میکند، ۸٫۵ دوخت در هر اینچ بهدست میآورد و رعایت تلرانس در سیستم متریک آسانتر است.
مشخصات نخ و تطبیق آن با مادهٔ اصلی
اندازهٔ نخ بر اساس شمارهٔ بلیط (ticket number) یا واحد تِکس (Tex) بیان میشود و این دو سیستم در فایلهای فنی اغلب با هم اشتباه گرفته میشوند. کاربرد ما:
تِکس ۷۰، بلیط ۶۹، نخ نایلونی پوششدار: دوختهای بدنه، نوار زیپ، و ساخت عمومی روی پارچههای ۶۰۰D و ۱۶۸۰D
تِکس ۱۰۵ تا ۱۳۵: نقاط اتصال نوارها، پنل پایینی، و هر دوختی که بار یک لپتاپ بههمراه ابزار را تحمل میکند
تکس ۴۵ تا ۶۰: برای دوخت درزها و جیبهای کوچک داخلی، جایی که رشتهای ضخیمتر میتواند پانل ۲۱۰ دنیل را پاره کند
پلیاستر متصلشده: در مواردی که قرار است در معرض نور فرابنفش قرار گیرد یا خریدار مشخص کند از نایلون استفاده نشود
رشتهی غیرمتصل یا تکرشتهای: در هیچ درز باربری پذیرفته نمیشود، زیرا گره لغزش میکند و درز از محل یک شکست تنها باز میشود
اتصال رشته به اندازهی ضخامت آن اهمیت دارد. نایلون متصلشده بهگونهای پردازش میشود که رشتههای آن در کنار هم باقی میمانند؛ این امر سایش در محل دوخت را کاهش میدهد و از پخش شدن دوخت شکسته جلوگیری میکند. ما درزهای یک رقیب ارزانقیمت را باز کرده و روی نوار زیپ اصلی رشتهای با تکس ۶۰ و بدون اتصال یافتهایم؛ ترکیبی که در آزمون کشش کیف نو موفق میشود اما پس از ۲۰ دور شستوشو ۴۰ درصد از استحکام خود را از دست میدهد.
رنگ رشته اغلب نادیده گرفته میشود. رشتهی تیره روی زیرپوش روشن، هر نوسانی را نشان میدهد و رشتهای که مقاوم در برابر رنگشستن نباشد، رنگش در پانل مجاور نفوذ میکند. در طرحهای روشن، ما دفعهی رنگآمیزی رشته را با دفعهی پارچه تطبیق میدهیم و برای مقایسه در صورت ادعای خریدار، نمونهای ۲۰۰ متری از هر دفعه نگهداری میکنیم.
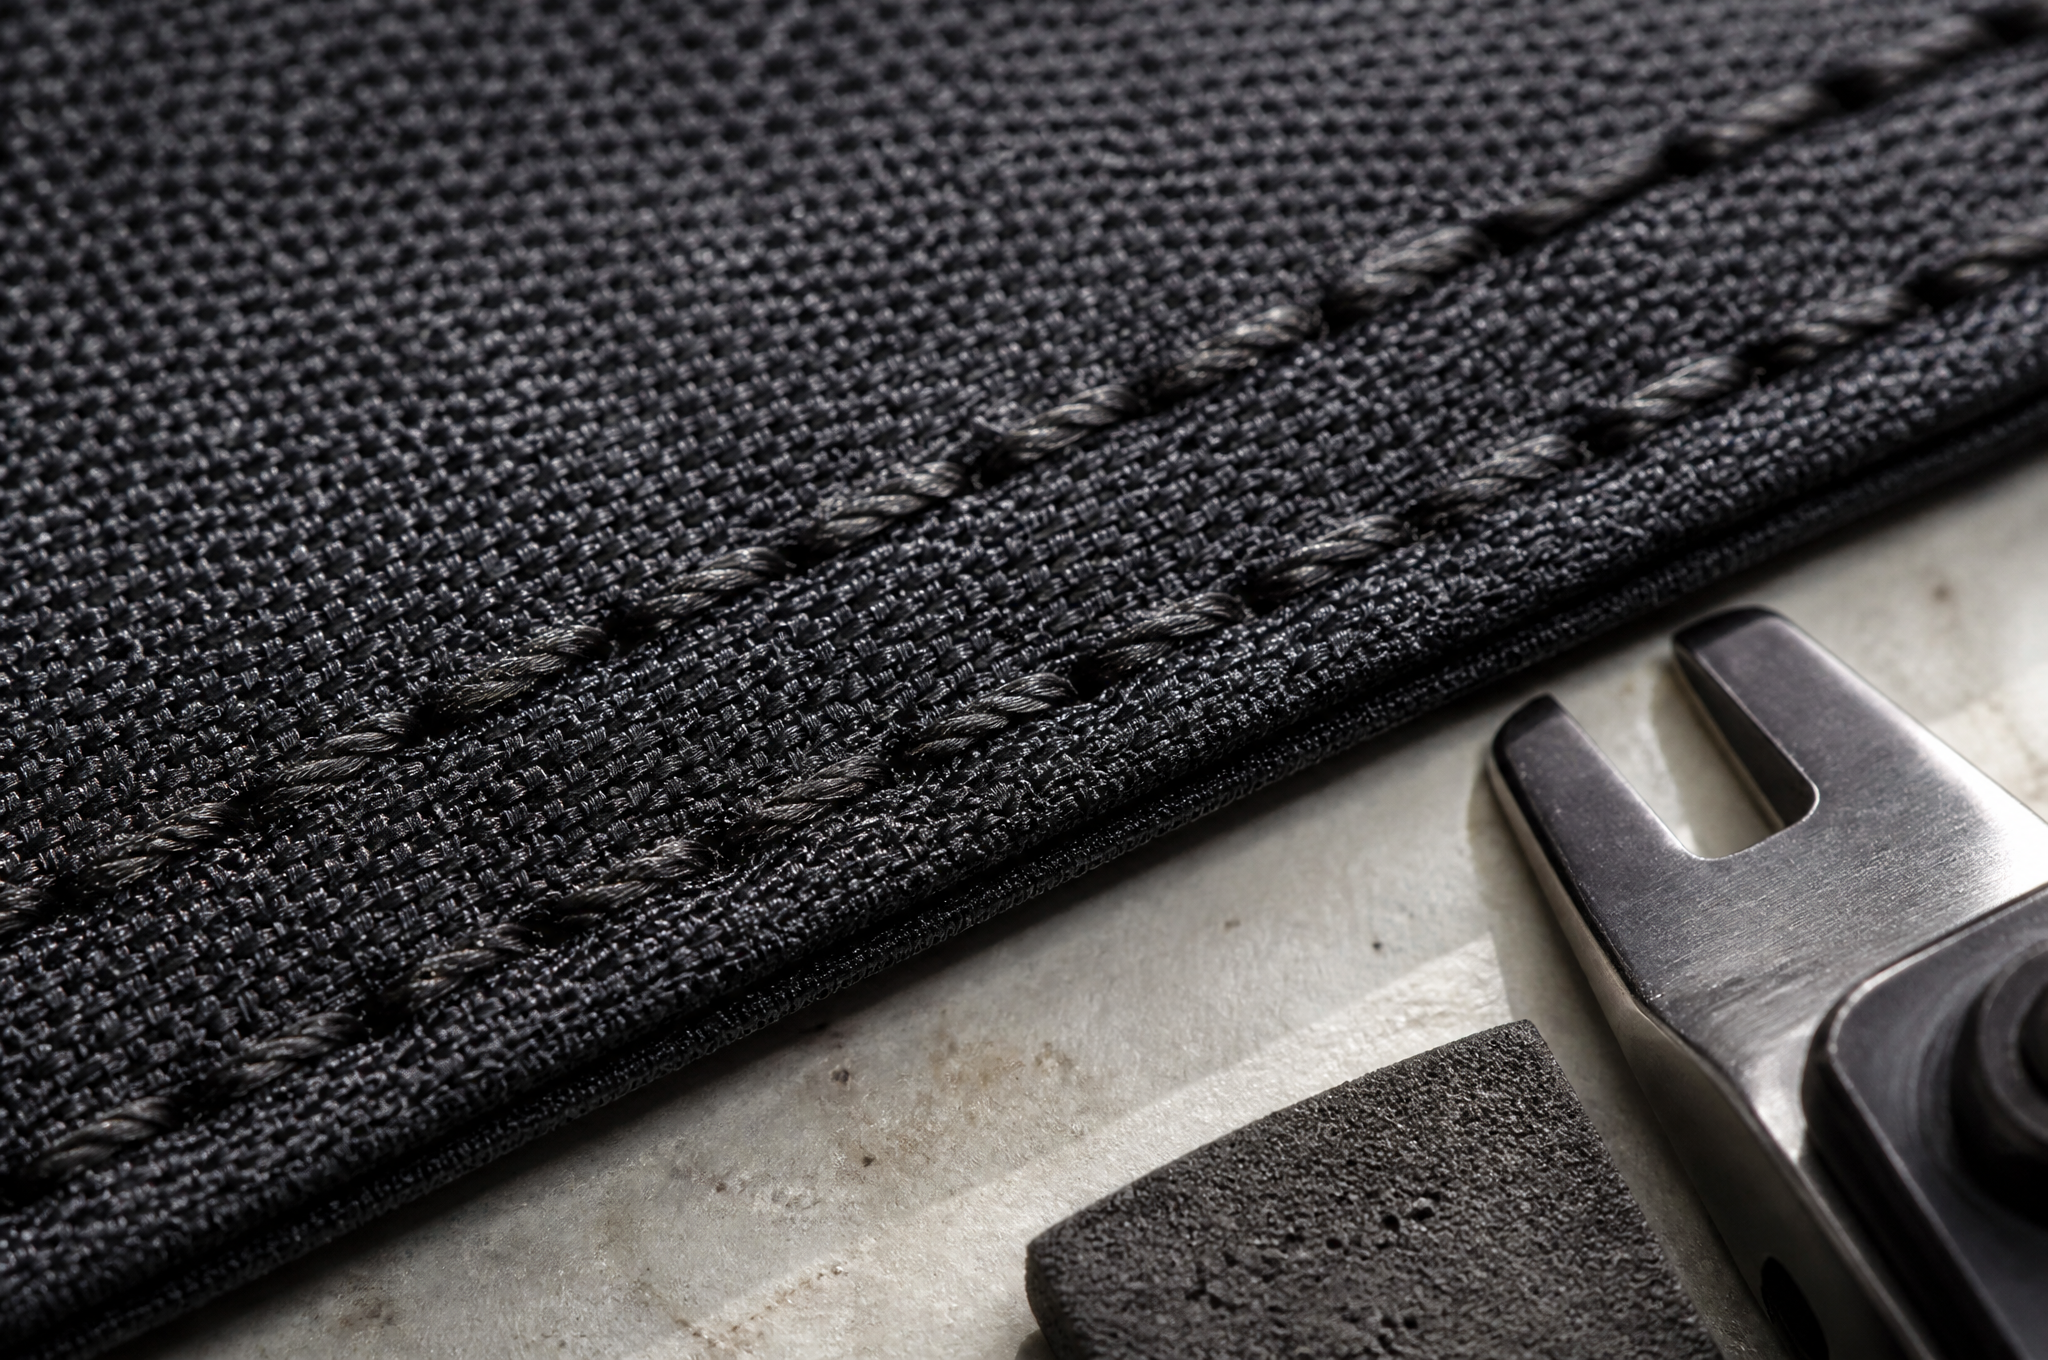
انواع درز و مزایای هر یک
انتخاب ساختار بر استحکام و هزینه تأثیر میگذارد.
دوخت قفلی با سوزن تکی: سریع، ارزان و ضعیف در برابر جداشدن لایهها، تنها برای جیبهای داخلی قابل قبول است.
دوخت قفلی دو ردیفه: دو ردیف موازی با فاصلهٔ ۸ میلیمتر، دوخت اصلی در بخشهای اصلی کیف، مقاومت آن در برابر جداشدن لایهها تقریباً ۱٫۶ برابر دوخت تکردیفه است.
درز تخت-تاشده: تا شده و دوباره دوخته شده، محکمترین درز در برابر سایش، در پایه و پنلهای جانبی کیفهای ابزار به کار میرود.
درز پوشیدهشده با نوار پوششی: لبههای خام را پنهان میکند، برای کیفهای بدون روکش مناسب است، ۰٫۸ گرم به وزن هر متر درز اضافه میکند و یک مرحلهٔ ماشینی را نیازمند میسازد.
درز رویهمگذاشته با دوخت رویی: در جاهایی که پنلها دارای ضخامت متفاوتی هستند استفاده میشود، در برابر کشش محکم و در برابر جداشدن لایهها ضعیف است، مگر اینکه در انتهای درز تقویت شود.
دوخت جعبهای-X و دوخت تیره در انتهای درز: تقویتکنندهای که پارگی را در نقطهٔ تمرکز بار متوقف میکند.
پایهٔ کیف لپتاپ بیشترین توجه را میطلبد. این قسمت ضربهٔ افتادن، سایش و تمام وزن لپتاپ را تحمل میکند. در تمام مدلهای بالای ۲۰ لیتر، پانل پایه را صاف و بدون چیندار ساخته و گوشههای آن را از پشت دوختهایم که این کار حدود ۱۴ ثانیه به زمان تولید هر کیف اضافه میکند. در مدلهای ارزانتر گاهی از یک ردیف دوخت با لبهٔ دوردوز استفاده میکنیم و به خریدار اطلاع میدهیم که قیمت پرداختیاش دقیقاً چه نوع دوختی را شامل میشود.
روش آزمون دوختها و معیارهای قبولی
استحکام دوختها را روی دستگاه کشش عمومی با نواری به عرض ۱۰۰ میلیمتر که از روی دوخت برش خورده است، آزمون میکنیم و با سرعت ۳۰۰ میلیمتر در دقیقه کشیده میشود؛ این روش بر اساس منطق آزمون گرفتن (grab-test) استاندارد ASTM D5034 و روش سُرخوردن دوخت (seam slippage) در استاندارد ASTM D434 انجام میشود. سُرخوردن آزاد دوخت را جداگانه در بار ثابت ۱۰۰ نیوتون اندازهگیری میکنیم؛ در پارچههای پوششدار، حرکت بیش از ۶ میلیمتری نخها به معنای عدم قبولی است.
معیارهای قبولی برای کیفهای آماده:
دوختهای عمودی بدنهٔ اصلی: حداقل ۷۰۰ نیوتون، هدف ۹۰۰ نیوتون
دوخت پانل پایه: حداقل ۸۰۰ نیوتون، زیرا بار افتادن را تحمل میکند
اتصال نوار زیپ: حداقل ۵۰۰ نیوتون
دوخت داخلی جیب لپتاپ: حداقل ۳۵۰ نیوتون
درز تثبیتکنندهی نوار: حداقل ۹۰۰ نیوتن قبل از اینکه دوخت سرپیچی در نظر گرفته شود
کارایی درز: نسبت استحکام درز به استحکام پارچه، حداقل ۷۵ درصد
کارایی درز عددی است که بیشترین بحث را با خریداران ایجاد میکند. یک درز نمیتواند از پارچهای که به هم متصل میکند، قویتر باشد؛ بنابراین تعیین هدف ۹۰ درصدی برای کارایی درز روی پوستهی ۱۶۸۰D درخواستی است برای دوخت متراکمتری که بعداً صفحه را سوراخ خواهد کرد. ما بهصورت کتبی با این مشخصه مخالفت میکنیم، زیرا پذیرش آن ممکن است سفارش را جلب کند اما سال گارانتی را از دست بدهد.
محدودیت دوم: نوارهای آزمایشگاهی بهصورت صاف برش خورده و در حالت تخت آزمایش میشوند. اما درزهای واقعی دور گوشهها منحنی میشوند، از روی نوارهای تسمه عبور میکنند و روی لبههای فوم اجرا میشوند؛ و دستگاه هرگز نمیتواند گوشهای را تولید کند که سه درز در آن به هم برسند. ما این گوشهها را بهصورت دستی با صفحهگیر و وزنه آزمایش میکنیم و مقدار پذیرشی پایینتر از مقدار درزهای صاف ثبت میکنیم.
آنچه خریداران معمولاً ابتدا میپرسند
اولین پرسشی که اکثر خریداران از ما میفرستند این است که آیا رشتهای با وزن بیشتر بهطور خودکار به معنای کیسهای محکمتر است یا نه. اینگونه نیست. رشتهای با مشخصهٔ تکس ۱۳۵ در یک صفحهٔ ۶۰۰ دِنیر با ۱۰ دوخت در اینچ (SPI)، بار را روی تعداد کمتری سوراخ بزرگتر متمرکز میکند و معمولاً در مقداری پایینتر از رشتهای با مشخصهٔ تکس ۷۰ با ۹ دوخت در اینچ (SPI) روی همان پارچه از کار میافتد. پاسخ صحیح به وزن پارچه و نوع دوخت بستگی دارد و ارزش دارد که پیش از شروع نمونهسازی، تنها یک ایمیل برای روشنسازی این موضوع فرستاده شود.
در تیانکین، ما درزهای بدنه را روی خطوط نیمهاتوماتیک با استفاده از گیج ثابت طول دوخت در هر ایستگاه دوخت میزنیم و هر سری تولید شامل سه آزمون کشش درز از میان ۵۰ عدد اولیهٔ کیسه است که نتایج آن در سند ثبت سری تولید ثبت میشود. بدنههای ۱۶۸۰ دِنیر و ۶۰۰ دِنیر ما همراه با گواهینامهٔ کارخانهٔ تولیدکنندهٔ پارچه عرضه میشوند و ما شمارهٔ رشته را در فهرست مواد اولیه (BOM) با وزن پارچه تطبیق میدهیم، نه اینکه این کار را به خط تولید واگذار کنیم. دستگاههای برش اتوماتیک لبههای صفحات را در محدودهٔ ۱ میلیمتر نگه میدارند که این امر اهمیت دارد زیرا لبهای ناصاف، عمق نفوذ دوخت را کاهش میدهد.
مشخصات درز خود را قبل از تأیید نمونه ارسال کنید
وزن پارچهی شما، محل درزهای شما و باری که ادعاهای گارانتی شما باید پوشش دهند را برای ما ارسال کنید. ما چگالی دوخت و مشخصات نخ را برای هر درز، عددی برای بازدهی درز و همچنین هزینهی تقویت در جاهای لازم به شما اعلام خواهیم کرد.
با تریسی-یون در آدرس [email protected] تماس بگیرید یا از وبسایت www.tianqinbag.com برای درخواست نمونهای با گزارشهای آزمون درز، دریافت پیشفاکتور کارخانه یا آغاز پروژهی OEM/ODM با شرکت Quanzhou Tianqin Bags Co., Ltd. اقدام کنید. تهیهی نمونه ۷ تا ۱۵ روز کاری زمان میبرد. هفده سال تولید کیف در قوانژو، با گزارشهای آزمون SGS که در صورت درخواست در دسترس هستند.

 اخبار داغ


