
 EN



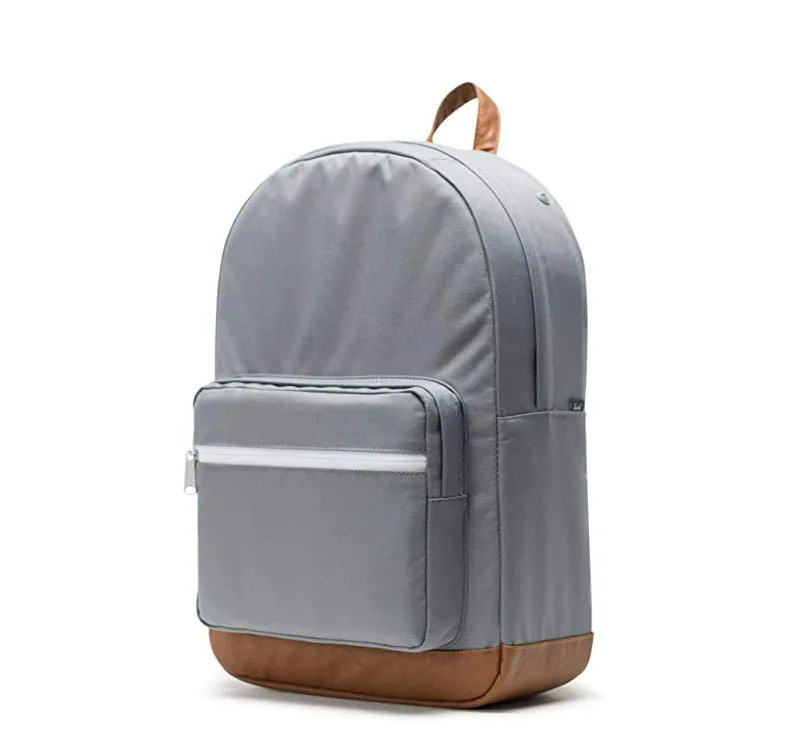
소매업체의 품질관리 팀이 25리터 노트북 백팩 400개를 단 하나의 측정치 때문에 반품했다. 바닥 봉제선이 180 N에서 벌어졌는데, 그들의 사양은 250 N이었다. 원단도 맞았고 실도 맞았지만, 봉제선은 여전히 실패했다. 이는 생산 라인이 가속화되면서 스티치 밀도가 인치당 9개에서 7개로 떨어졌기 때문이다. 봉제선 강도는 사진으로는 드러나지 않는 세부 사항에 달려 있다. 아래에서는 우리가 스티치 밀도, 실 사양, 봉제 방식을 어떻게 설정하고, 컨테이너에 적재되기 전에 결과를 어떻게 시험하는지를 설명한다.
왜 봉제선이 원단보다 먼저 파손되는가
봉제된 봉제선은 일렬로 나열된 구멍들이다. 바늘의 모든 천 관통은 섬유를 절단하며, 각 스티치는 남아 있는 섬유에 하중을 집중시킨다. 그랩 테스트에서 600D 옥스포드 폴리에스터 쉘은 50 mm당 약 1,400 N에서 파단될 수 있지만, 두 패널을 연결하는 봉제선은 균형이 맞지 않으면 300 N에서도 열릴 수 있다.
균형을 결정하는 세 가지 변수가 있다: 인치당 바느질 수, 실의 굵기와 원단 무게 간의 상대적 비율, 그리고 봉제 방식이다. 이 중 하나를 바꾸면 실패 지점이 원단에서 실로, 혹은 바늘 자국으로 옮겨간다.
네 번째 변수는 작업자이다. 우리 라인 감독관은 매 교대 시작 시 25mm 측정기로 바느질 밀도를 점검한다. 기계가 6시간 동안 가동되면 인치당 0.5바늘 정도 편차가 생길 수 있는데, 이 정도만으로도 봉제 품질이 합격에서 한계 수준으로 떨어질 수 있다.
인치당 바느질 수: 우리가 설정한 기준 범위
바느질 밀도는 테크팩에서 가장 먼저 고정해야 하는 수치이다. 노트북 백팩에 대한 우리 내부 기준은 다음과 같다.
600D 옥스포드 폴리에스터 외장 봉제선: 인치당 9~10바늘
1680D 볼레틱 나일론 외장 봉제선: 인치당 7~8바늘. 1680D에 더 밀집된 바느질을 하면 두꺼운 실이 손상되기 때문이다.
노트북 칸 폼과 안감 사이 봉제선: 얇은 패널 기준 인치당 10~11바늘
지퍼 테이프 부착부: 인치당 8~9바늘. 가방에서 가장 흔히 약해지는 부분이다.
웹빙 및 스트랩 고정부: 바-택(bar-tack) 사용 시 인치당 9바늘. 절대 8바늘 이하로 하지 않는다.
바인딩 및 파이핑: 깔끔한 마감을 위해 인치당 10개
하중이 가해진 이음매의 경우, 인치당 7개 미만으로 놓으면 각 바늘질이 과도한 하중을 받고 바늘질 사이의 원단이 찢어진다. 코팅된 원단에서는 인치당 12개 이상 놓으면 바늘 자국이 천공처럼 되어 코팅층이 먼저 갈라진다. 두 경우 모두 검사 테이블에서는 정상적으로 보이지만 실제 사용 중에는 모두 실패한다.
바늘질 길이는 밀도를 반영하는 지표이다. 인치당 9개일 때 바늘질 길이는 2.8mm이다. 기술 사양서에서는 SPI만으로 표기하지 않고 밀리미터 단위로 길이를 명시하는데, 이는 기계 조작자가 3mm로 설정했을 때 인치당 8.5개가 나오며, 미터법 기준으로 허용 오차를 더 쉽게 관리할 수 있기 때문이다.
실 사양 및 소재와의 적합성
실 굵기는 티켓 번호 또는 텍스(Tex)로 표기되며, 두 체계가 기술 사양서에서 자주 혼동된다. 당사에서 사용하는 규격은 다음과 같다.
텍스 70(티켓 69), 접착 처리된 나일론 실: 겉감 이음매, 지퍼 테이프, 600D 및 1680D 원단의 일반 제조 용도
텍스 105~135: 스트랩 고정부, 바닥 패널, 노트북과 도구를 함께 지지하는 모든 이음매
텍스 45에서 60까지: 이음매 및 작은 내부 포켓 마감용. 무거운 실을 사용하면 210D 패널이 찢어질 수 있음
접합 폴리에스터: 자외선 노출이 높은 경우 또는 구매자가 나일론 금지를 명시한 경우
비접합 실 또는 단섬유 실: 하중을 받는 이음매에는 절대 허용되지 않음. 매듭이 미끄러지고, 한 번의 끊김으로 전체 이음매가 풀어짐
실의 굵기만큼 접합 여부도 중요함. 접합 나일론 실은 실 가닥들이 서로 붙어 있도록 처리되어 바늘땀 부위의 마모를 견디고, 끊어진 바늘땀이 퍼지는 것을 막음. 저가 경쟁사 제품의 이음매를 절개해 조사한 결과, 주요 지퍼 테이프에 텍스 60 비접합 실이 사용된 사례를 발견했으며, 이 조합은 새 가방 인장 테스트는 통과하지만, 20회 세탁 후 강도가 40퍼센트 감소함
실 색상은 종종 간과됨. 밝은 안감에 어두운 실을 사용하면 실의 미세한 흔들림이 모두 드러나며, 색상 고정력이 부족한 실은 옆의 패널로 염료가 번질 수 있음. 밝은 색상 계열에서는 실 염색 로트를 원단 로트와 정확히 일치시키고, 클레임 비교를 위해 로트당 200미터 샘플을 보관함
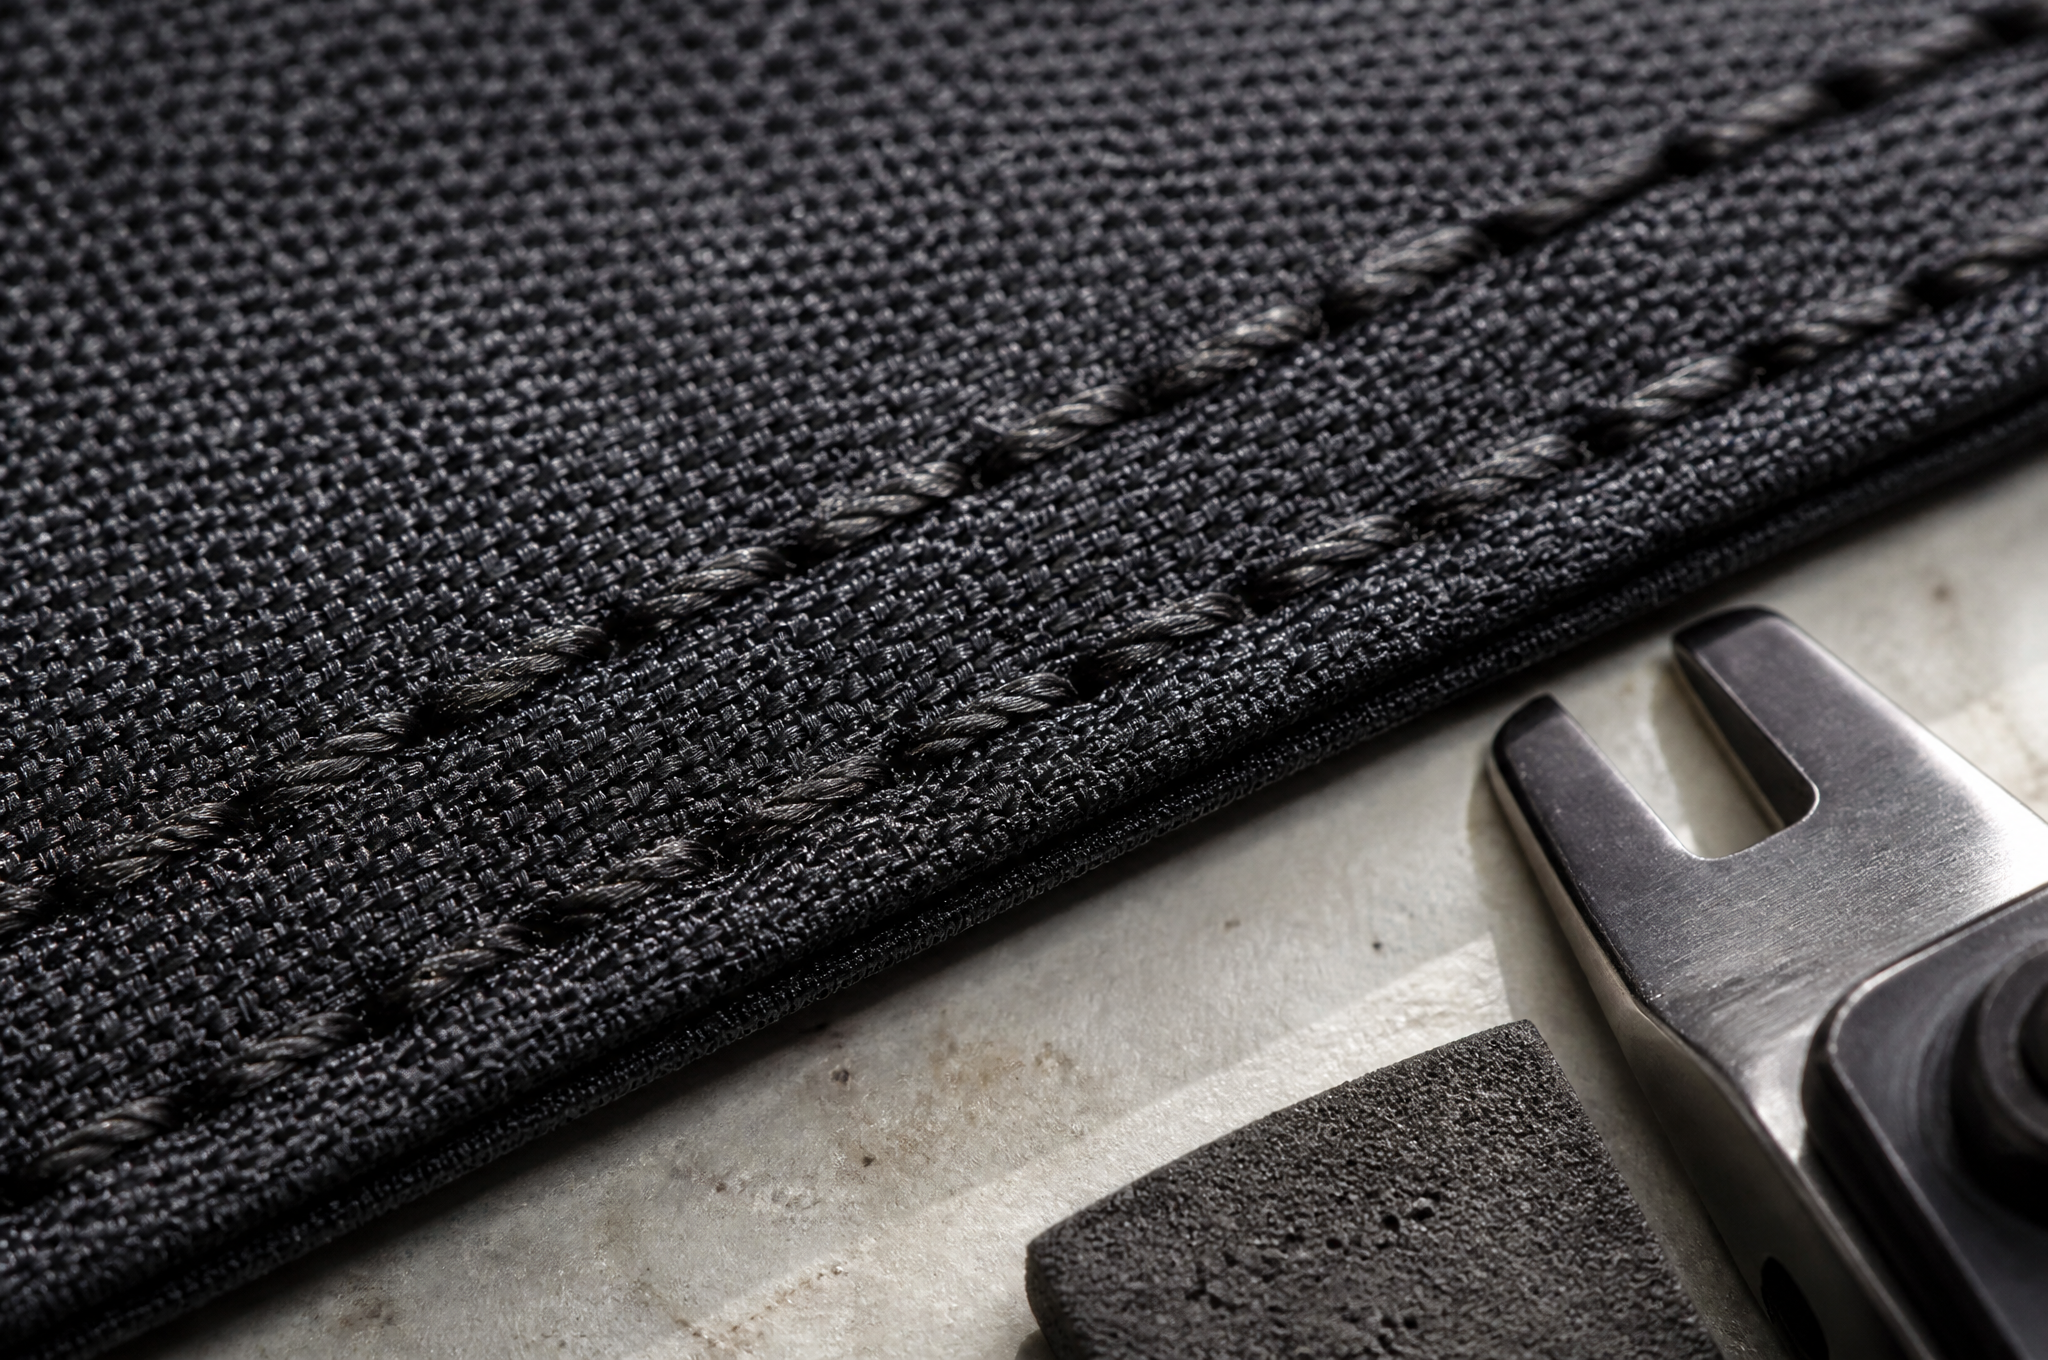
이음매 유형 및 각 유형이 제공하는 기능
제작 방식 선택이 강도와 비용을 결정함.
단일 바늘 락스티치: 속도가 빠르고 비용이 저렴하지만 박리 강도는 약함. 내부 포켓에만 허용됨.
이중 라운드 락스티치: 8mm 간격으로 평행하게 두 줄을 재봉함. 주 수납공간에 일반적으로 사용되며, 단일 라운드 대비 박리 저항력이 약 1.6배임.
플랫펠드 실밥: 천을 접은 후 이중으로 재봉하여 마모에 가장 강함. 공구 배낭의 바닥 및 측면 패널에 사용됨.
바인딩 테이프를 사용한 봉제: 원단의 생단을 감춤. 안감 없는 가방에 적합하며, 봉제 길이 1미터당 0.8g의 중량 증가와 추가 기계 공정이 필요함.
랩드 실밥과 탑스티치: 두 패널의 두께가 다를 때 사용. 인장 강도는 높으나 박리 강도는 낮음. 끝부분을 보강하지 않으면 특히 약함.
박스-X 및 바 타크: 하중이 집중되는 봉제 끝부분에서 찢어짐을 방지하는 보강 방식.
노트북 백팩의 바닥부는 가장 주의 깊게 살펴봐야 한다. 이 부위는 낙하 충격, 마모, 그리고 노트북 전체 무게를 모두 견뎌야 하기 때문이다. 20리터 이상 모델에서는 바닥 패널을 평면으로 접고 모든 모서리를 뒤쪽에서 고정하여 강화한다. 이 공정은 가방당 약 14초가 추가된다. 비용을 절감한 모델에서는 때때로 단일 줄 꼬임 처리와 봉제 테두리만 적용하기도 하는데, 구매자에게 해당 가격대에서 어떤 방식이 적용되는지 명확히 안내한다.
봉제선 검사 방법 및 합격 기준
봉제선 강도는 만능 인장 시험기로 측정하며, 봉제선을 가로질러 100mm 너비의 시편을 절단해 분당 300mm 속도로 인장한다. 이때 ASTM D5034의 그랩 테스트 원칙과 ASTM D434의 봉제선 미끄러짐 평가 방식을 따르며, 별도로 100N 고정 하중에서 봉제선 미끄러짐을 측정한다. 코팅된 원단의 경우 실이 6mm 이상 움직이면 불합격이다.
완제품 가방에 대한 합격 기준:
본체 수직 봉제선: 최소 700N, 목표 900N
바닥 패널 봉제선: 최소 800N(낙하 충격을 직접 받기 때문)
지퍼 테이프 부착 강도: 최소 500N
노트북 수납공간 내부 봉제선: 최소 350N
스트랩 앵커 봉제선: 바-택이 계산되기 전 최소 900 N
봉제선 효율성(봉제선 강도 ÷ 원단 강도): 75퍼센트 이상
봉제선 효율성은 구매자와 가장 자주 논쟁하는 수치다. 봉제선은 연결하는 원단보다 강할 수 없으므로, 1680D 쉘에 대해 90퍼센트 효율성을 요구하는 것은 나중에 패널을 천공할 정도로 밀집된 봉제를 요청하는 것이다. 우리는 서면으로 이 사양에 반대한다. 동의하면 주문은 따낼 수 있지만 보증 기간 내 문제는 피할 수 없기 때문이다.
두 번째 제한 사항: 실험실 시험용 스트립은 직선으로 절단되어 평평한 상태에서 테스트된다. 실제 봉제선은 모서리를 따라 곡선을 이루고, 웨빙을 가로지르며, 폼 가장자리를 따라 이어진다. 또한 기계는 결코 세 개의 봉제선이 만나는 모서리를 재현할 수 없다. 우리는 이러한 모서리를 손으로 클램프와 측정기를 사용해 테스트하고, 직선 구간 테스트 결과보다 낮은 허용 기준값을 기록한다.
구매자들이 일반적으로 가장 먼저 묻는 것
구매자들이 우리에게 가장 먼저 보내는 질문은 무거운 실이 자동으로 더 강한 가방을 만든다는 것인지 여부입니다. 그렇지 않습니다. 동일한 600D 패널에서 10 SPI로 Tex 135 실을 사용하면, 하중이 더 적고 더 큰 구멍에 집중되어 일반적으로 동일한 원단에서 9 SPI로 Tex 70 실을 사용할 때보다 낮은 값에서 파손됩니다. 올바른 답변은 원단의 중량과 봉제 방식에 따라 달라지며, 샘플 제작을 시작하기 전에 이 사항을 한 통의 이메일로 명확히 하는 것이 좋습니다.
톈친에서는 반자동 라인에서 고정된 바늘 길이 측정 장치를 사용해 외부 쉘 봉제선을 제작하며, 모든 양산 로트마다 처음 생산된 50개의 가방 중에서 세 차례의 봉제선 인장 테스트를 실시하고, 그 결과는 로트 기록에 정확히 기재합니다. 당사의 1680D 및 600D 쉘은 공장 인증서와 함께 입고되며, 부자재 목록(BOM)에서 실 번호를 원단 중량과 정확히 매칭하여 라인 작업자에게 맡기지 않고 관리합니다. 자동 절단 기계는 패널 가장자리를 ±1mm 이내로 유지하는데, 이는 털이 일어난 가장자리가 바늘의 실밥 깊이(stitch bite)를 줄이기 때문에 매우 중요합니다.
샘플 승인 전에 귀사의 봉제 사양을 보내 주십시오.
귀사의 원단 중량, 봉제 위치, 보증 청구 시 적용할 하중을 알려주시기 바랍니다. 이에 따라 각 봉제 부위별 바늘 밀도 및 실 사양, 봉제 효율 수치, 그리고 필요한 경우 보강 비용을 제시해 드립니다.
트레이시-윤@티안친백.com으로 연락하거나 다음 주소를 방문하세요 www.tianqinbag.com 샘플(봉제 테스트 기록 포함) 요청, 공장 견적 확보, 또는 취안저우 티엔친 백스 코., 리드.(Quanzhou Tianqin Bags Co., Ltd.)와의 OEM/ODM 프로젝트 착수를 원하시면 문의해 주십시오. 샘플 제작은 7~15영업일이 소요됩니다. 취안저우에서 17년간 가방 제조 경험을 바탕으로, SGS 테스트 보고서는 요청 시 제공 가능합니다.

 최신 소식


