
 EN



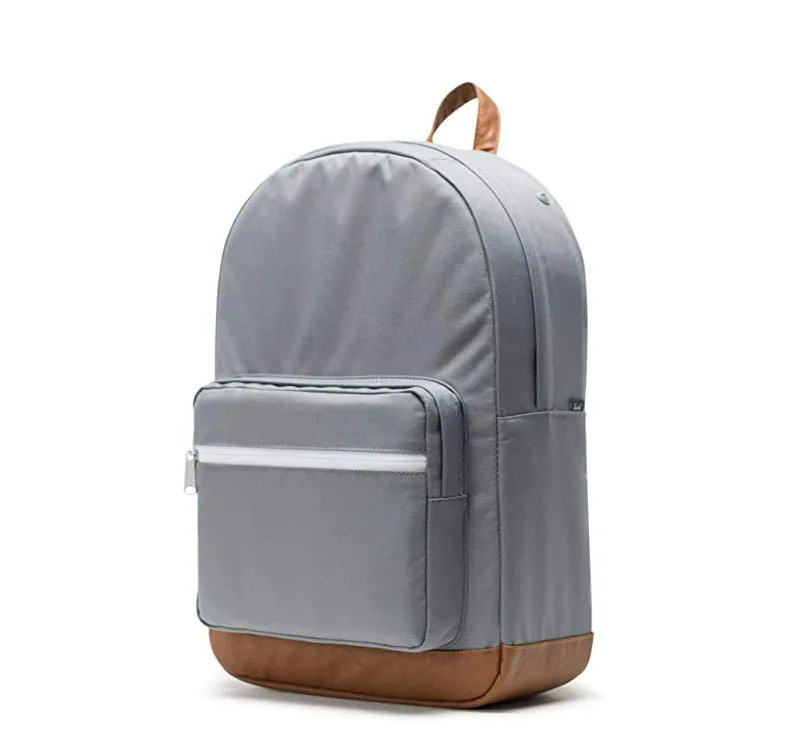
小売業者の品質保証(QC)チームが、25リットルのノートパソコン用バックパック400個を、単一の測定項目のみで不合格としました。その項目とは「底部分の縫い目強度」で、仕様値は250 Nでしたが、実測値は180 Nにとどまり、縫い目が剥離してしまったのです。生地も糸も仕様通りでしたが、それでも縫い目は破損しました。原因は、生産ラインの速度向上に伴い、ステッチ密度(1インチあたりの針目数)が9から7へと低下していたためです。縫い目の強度は、写真では決して確認できないような、細部の積み重ねによって支えられています。以下では、当社がステッチ密度・糸仕様・縫い方の種類をいかに設定し、コンテナ出荷前にそれらをどのように検証しているかをご説明します。
なぜ生地よりも先に縫い目が破れるのか
縫製された縫い目とは、一列に並んだ穴の集まりです。針が生地を貫通するたびに繊維が切断され、各ステッチが残存する繊維に負荷を集中させます。例えば、600デニールのオックスフォードポリエステル素材の表地は、グレブテスト(50 mm幅)で約1,400 Nの引張強度を示しますが、その素材の2枚のパネルを縫い合わせた縫い目は、バランスが不適切な場合、わずか300 Nで開いてしまうことがあります。
バランスを決めるのは、以下の3つの要素です:1インチあたりのステッチ数、生地の厚みに対する糸の太さ、および縫い目の種類。いずれか1つを変更すると、破損箇所が生地から糸へ、あるいは糸から針目へと移動します。
4つ目の要素はオペレーター(作業者)です。当社のライン監督者は、毎シフト開始時に25mmゲージを用いてステッチ密度を確認します。というのも、6時間連続運転したミシンでは、1インチあたり最大0.5ステッチのずれが生じることがあり、これが原因で本来合格となる縫い目が「ギリギリ合格」に落ちてしまうことがあるからです。
1インチあたりのステッチ数:当社の基準値設定範囲
ステッチ密度は、テックパック(仕様書)で最初に固定する数値です。当社がノートパソコン用バックパックに採用している標準範囲は以下の通りです:
600Dオックスフォードポリエステル表地の縫い目:1インチあたり9~10ステッチ
1680Dバラスティックナイロン表地の縫い目:1インチあたり7~8ステッチ(1680Dは糸が太いため、より高密度なステッチを施すと生地に穴が開く恐れがある)
ノートパソコン収納部の発泡材と裏地の接合部:薄手のパネルに対して1インチあたり10~11ステッチ
ジッパーのテープ取り付け部:1インチあたり8~9ステッチ(バッグにおいて最も弱い箇所)
ウェビングおよびストラップの固定部:バー・タック(補強ステッチ)を施した上で1インチあたり9ステッチ(最低でも8ステッチ以下にはしない)
縁取りとパイピング:清潔なエッジを実現するため、1インチあたり10ステッチ
荷重のかかる縫い目では、1インチあたり7ステッチ未満だと、1本のステッチに過剰な負荷がかかり、ステッチ間の生地が破れやすくなります。また、コーティング加工された生地では、1インチあたり12ステッチを超えると、針穴の列が穿孔状態となり、まずコーティング層が亀裂を生じます。いずれも検品テーブル上では見た目上問題なく見えますが、実使用時には両方とも不具合を起こします。
ステッチ長は、ステッチ密度を反映する指標です。9 SPI(1インチあたり9ステッチ)の場合、ステッチ長は2.8 mmになります。技術仕様書(テックパック)では、SPIのみでなく、ミリメートル単位でのステッチ長を明記しています。これは、作業者が「3 mm」と設定した場合に実際には8.5 SPIとなるためであり、ミリメートル単位で公差を管理する方が精度が確保しやすいからです。
糸の仕様および素材への適合性
糸の太さは「チケット番号」または「テックス(Tex)」で表されますが、技術仕様書ではこの2つの単位が混同されることが頻繁にあります。当社で使用している規格は以下の通りです:
テックス70(チケット69)、ボンドナイロン糸:表地の縫い目、ジッパーのテープ部、600Dおよび1680D素材の一般的な縫製
テックス105~135:ストラップの固定部、底面パネル、ノートPCと工具を収容する際に負荷がかかる縫い目
テックス45~60:裏地の縫い目や小型の内ポケットに使用。太めの糸では210Dのパネルを引き裂く恐れがある
接着ポリエステル糸:紫外線暴露が強い場合、またはバイヤーがナイロン不使用を指定する場合に使用
非接着糸またはモノフィラメント糸:荷重を受ける縫い目に一切使用不可。結び目が滑りやすく、1か所の切れから縫い目全体がほどけてしまうため
糸の太さと同様に、接着処理の有無も極めて重要である。接着ナイロン糸は、繊維が束になっており、ステッチ部での摩耗に強く、1か所の切れが連鎖して縫い目全体がほどけるのを防ぐ。当社は低価格競合他社製バッグの縫い目を切断検査したところ、メインジッパーのテープ部にテックス60の非接着糸が使用されていた。この組み合わせは新品時の引張試験には合格するが、20回の洗濯後には強度が40%も低下する
糸の色は見落とされがちだが、淡色の裏地に濃色の糸を使うと、わずかな縫いブレも目立つ。また、色落ちする糸は隣接するパネルに染み出す。淡色系の製品では、糸の染色ロットと生地のロットを厳密に合わせ、クレーム対応のためロットごとに200メートルのサンプルを保管している
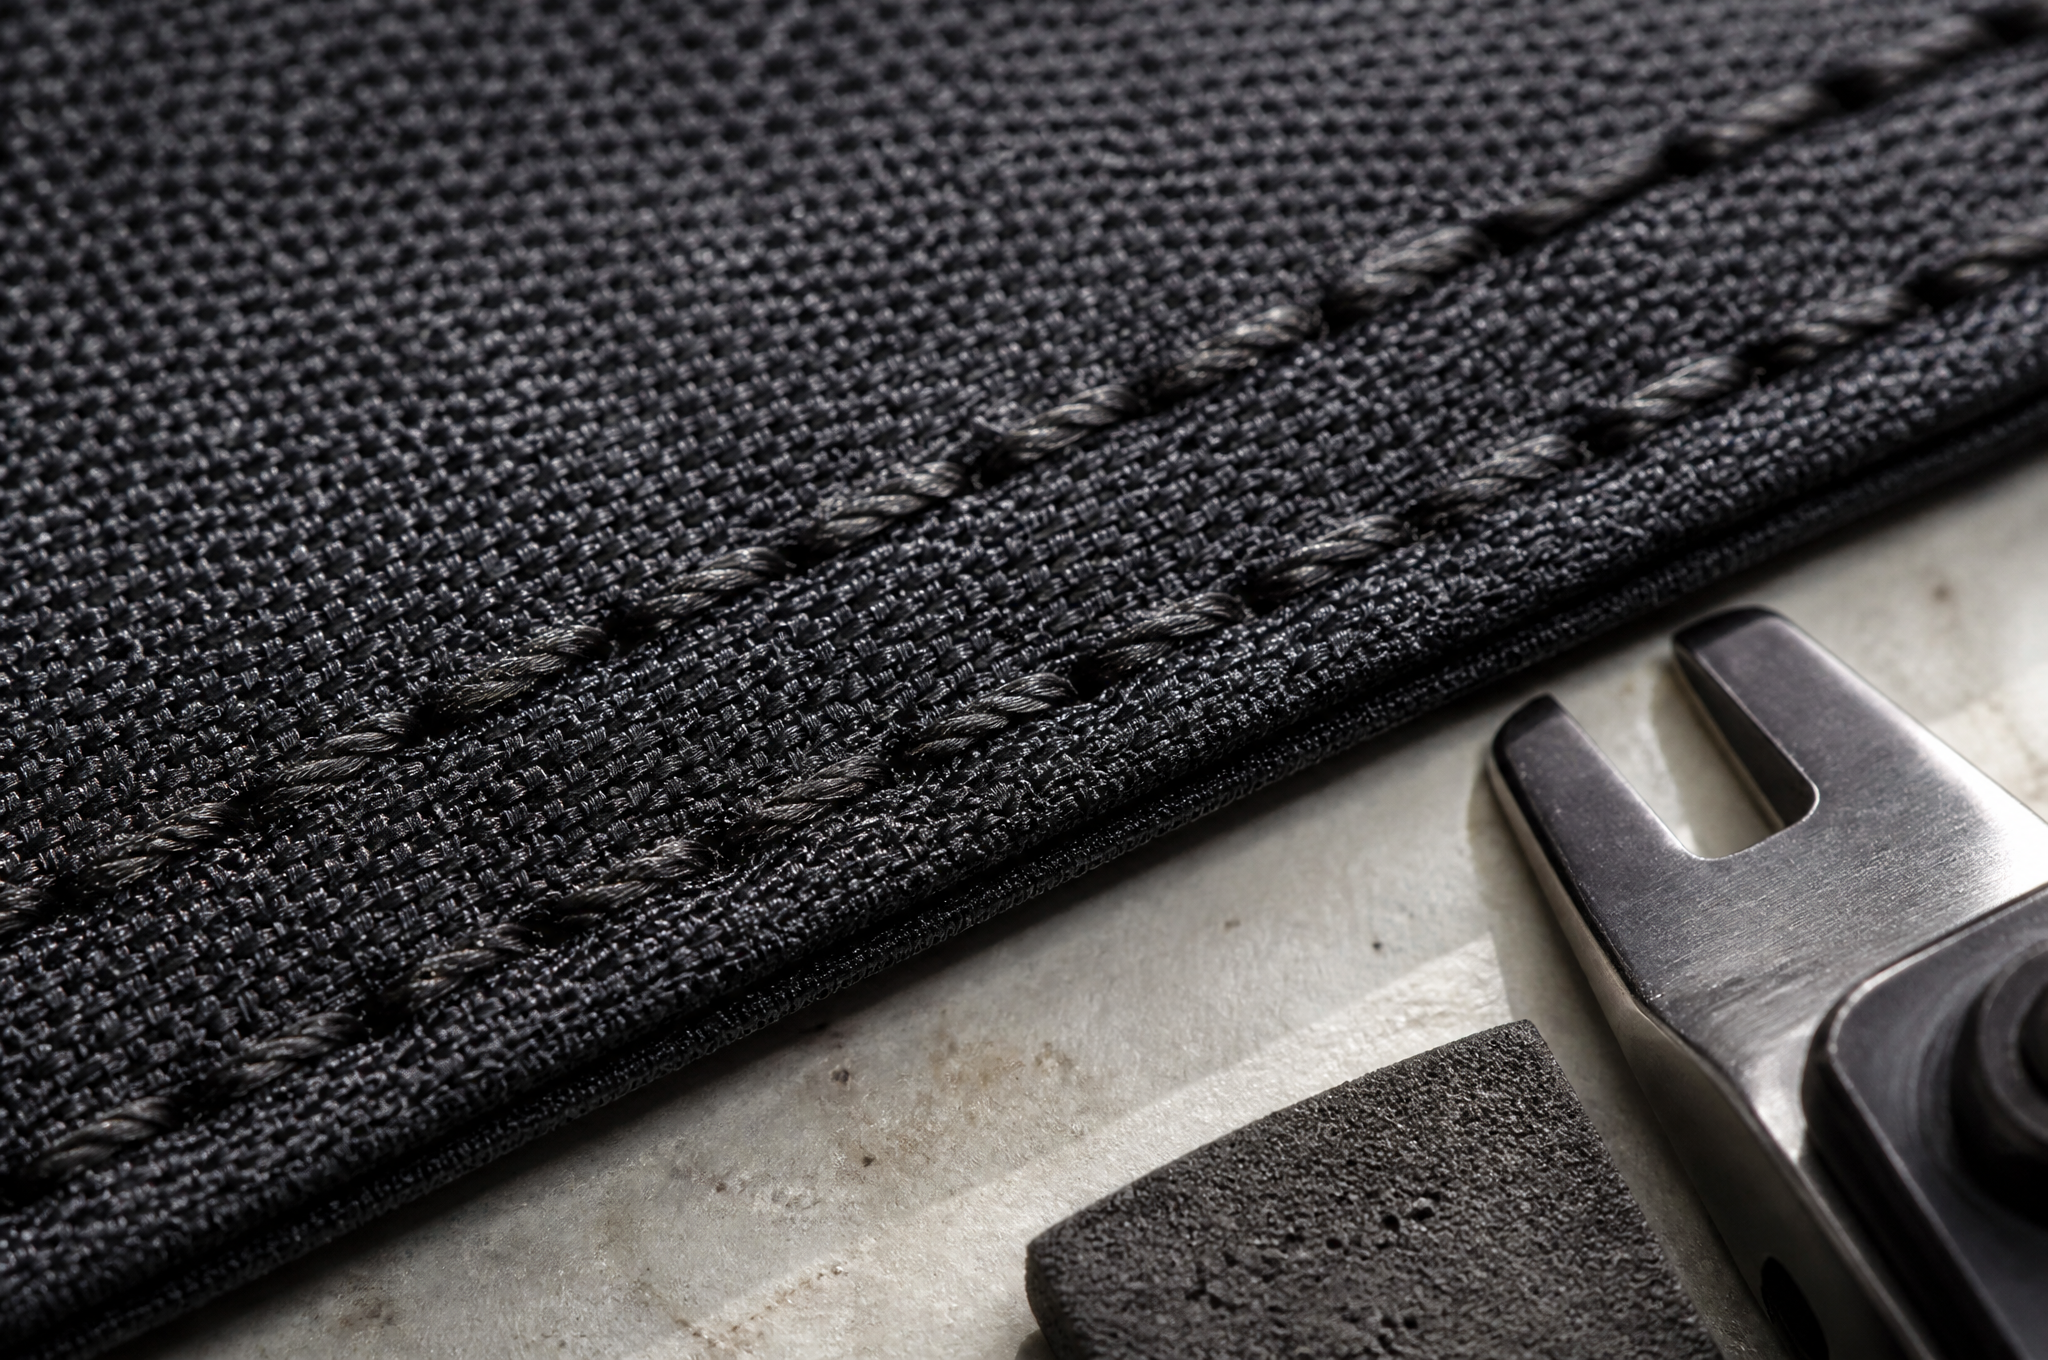
縫い目の種類と、それぞれがもたらす品質的メリット
縫製方法の選択により、強度とコストが変化します。
シングルニードルロックステッチ:作業が速く、コストが低いが、剥離強度は弱く、内ポケットなど内部用途に限って使用可
ダブルロウロックステッチ:8 mm間隔で並行する2列のステッチ。メインコンパートメントに広く採用される標準的な縫製で、シングルロウに比べて剥離強度が約1.6倍
フラットフェルト縫い:布端を折り込んで二重に縫う縫製。摩擦に対する強度が最も高く、工具用バックパックの底面および側面パネルに使用
バイアステープによる包縁縫い:裁断面を隠す縫製。裏地のないバッグに適しており、縫い目1メートルあたり約0.8 gの重量増加と、追加の機械工程が必要
ラップド縫い+トップステッチ:厚みの異なるパネル同士を接合する際に使用。引張強度は高いが剥離強度は弱く、端部を補強しないと剥離しやすい
ボックスXステッチおよびバータック:荷重が集中する縫い目の端部に施す補強で、裂け目の進行を防ぎます
ノートパソコン用バックパックの底面は、最も注意を払うべき部分です。落下衝撃、擦過、そしてノートパソコン全体の重量をすべて受け止めます。20リットルを超える全モデルにおいて、底面パネルはフラットフェルト仕様とし、角部はバックタックで補強しています。この工程により、1個あたり約14秒の追加作業時間が生じます。一方、低価格帯モデルでは、縁をバイアステープで包んだ単一のステッチラインを採用することもあります。その場合、購入者には価格に応じてどの仕様が提供されるかを明確にお知らせしています。
縫い目強度の試験方法と合格基準
縫い目強度は、万能引張試験機を用いて評価します。試験片は縫い目を横断するように100 mm幅で切り出し、ASTM D5034のグランプ試験方式およびASTM D434の縫い目すべり試験方式に従い、300 mm/分の速度で引張ります。また、コーティング生地における縫い目すべりは、100 Nの固定荷重で別途測定し、糸の移動量が6 mmを超える場合は不合格と判定します。
完成品バッグの合格基準は以下の通りです:
本体の垂直方向縫い目:最低700 N(目標900 N)
底面パネルの縫い目:最低800 N(落下衝撃負荷を支えるため)
ジッパーのテープ取り付け部:最低500 N
ノートパソコン収納部内の縫い目:最低350 N
ストラップアンカーシーム:バー・タックが破断するまでの最小引張強さは900 N以上
シーム効率(シーム強度÷生地強度):75%以上
シーム効率は、バイヤーとの間で最も議論になる数値です。シームは接合する生地よりも強くすることはできません。したがって、1680Dシェル素材に対して90%の効率を要求するのは、後々パネルに穴を開けるほど高密度なステッチを施すことを意味します。当社では、この仕様について書面で異議を唱えます。なぜなら、これを了承すれば受注は得られても、保証期間中に問題が発生するからです。
もう一つの制限点として、試験用のサンプル布条は直線的に裁断され、平面上で引張試験が行われます。しかし実際のシームは角を曲がったり、ウェビングを横切ったり、フォームの端部の上を走行したりします。また、機械では3本のシームが交わるような角を再現することは絶対にできません。こうした複雑な角部については、クランプとスケールを用いた手作業による試験を行い、直線部の試験値より低い許容値を設定して評価しています。
バイヤーが通常最初に尋ねる内容
購入者から最もよく寄せられる質問の一つは、「糸が太いほどバッグの強度が高くなるのか?」というものです。しかし、実際にはそうではありません。例えば、600Dの生地に10ステッチ/インチ(SPI)でTex 135の糸を縫い付けた場合、荷重が少ない数の大きな穴に集中し、同様の生地に9 SPIでTex 70の糸を縫い付けた場合と比較して、通常はより低い強度値で破断します。最適な糸選定は、生地の厚み(デニール数)と縫製方法によって決まります。そのため、試作を始める前に、メール1通でこの点を明確にしておくことをおすすめします。
当社ティエンチンでは、シェル部の縫製を、各工程で固定されたステッチ長ゲージを備えた半自動縫製ラインで行っています。また、すべての生産ロットについて、最初の50個のバッグから3点の縫い目引張試験を実施し、その結果を生産記録に記載しています。当社の1680Dおよび600Dシェル素材には、織布工場発行の品質証明書(ミル・サーティフィケート)が添付されており、材料表(BOM)において糸の規格(テックス番号)を生地の厚みと明確に照合しています。また、自動裁断機を用いることで、パネルの端面精度を±1 mm以内に保っており、これは、毛羽立ちやガタつきがあるとステッチの噛み込み長さ(ステッチ・バイト)が短縮されるため、非常に重要です。
サンプル承認前に、ご希望の縫製仕様をお送りください。
生地の重量、縫い目位置、および保証請求対象となる荷重を当社までお知らせください。当社は、各縫い目に応じたステッチ密度および糸仕様、縫い目の効率値、および必要に応じた補強部のコストをご提示いたします。
トレイシー・ユン([email protected])までお問い合わせいただくか、以下をご覧ください www.tianqinbag.com 泉州天琴バッグ有限公司(Quanzhou Tianqin Bags Co., Ltd.)へサンプル(縫い目試験記録付き)の依頼、工場見積もりの取得、またはOEM/ODMプロジェクトの開始をご希望の場合は、お気軽にお問い合わせください。サンプリング期間は営業日で7~15日間です。泉州における17年にわたるバッグ製造実績があり、SGS試験報告書はご要望に応じてご提供いたします。

 最新ニュース


