
 EN



Një ekip i kontrollit cilësor të një tregtari refuzoi 400 njësi të një shporte laptopi prej 25 L për shkak të një mase të vetme: qafa e poshtme u çlirua në 180 N kur specifikimi i tyre kërkonte 250 N. Materiali ishte i saktë, fijeja ishte e saktë, por qafa vazhdoi të dështonte, sepse dendësia e stitcheve kishte zbritur nga 9 në 7 për inç kur vija e prodhimit shpejtua. Fortësia e qafave jeton në detajet që nuk shfaqen në një fotografi. Më poshtë është se si vendosim dendësinë e stitcheve, specifikimin e fijes dhe llojin e qafës, si dhe se si testojmë rezultatin para se ai të arrijë në një kontener.
Pse qafat dështojnë para se materiali të dështojë
Një qafë e mbështjellur është një rresht vrimash. Çdo përdorim i iglës prerë fibra, dhe çdo stitch përqendron ngarkesën mbi ato që mbeten. Një mbulesë poliesteri Oxford 600D mund të thyhet në rreth 1.400 N për 50 mm në një test të kapjes, por qafa që lidh dy panele të saj mund të hapet në 300 N nëse ekuilibri nuk është i saktë.
Tre variabla vendosin atë ekuilibër: stitcheve për inç, madhësisë së fijeve në raport me peshën e materialit dhe llojit të shiritit. Ndrysho një prej tyre dhe pika e dështimit zhvendoset nga materiali te fija, deri te vija e igles.
Variabla e katërt është operatori. Supervisorët tanë të linjës kontrollojnë dendësinë e stitcheve në fillim të çdo turni me një matës 25 mm, sepse një makinë që ka punuar për gjashtë orë mund të devijojë për gjysmë stitch për inç, gjë që është e mjaftueshme për të zhvendosur një shirit nga i pranuar në kufizues.
Stitche per Inç: Ku Vendosim Bandat e Nga
Dendësia e stitcheve është numri i parë që fikset në një tech pack. Bandat tona të brendshme për laptop backpacks:
shiritet e mbulesës prej poliesteri Oxford 600D: 9 deri në 10 stitche për inç
shiritet e mbulesës prej niloni ballistik 1680D: 7 deri në 8 për inç, sepse stitche më të dendura në 1680D perforojnë fijet e rënda
Shiritet midis pambukut të kompartimentit për laptop dhe të brendshmes: 10 deri në 11 për inç në panelët e hollë
Përcaktimi i tape-s së zippers: 8 deri në 9 për inç, pika më e zakonshme e dobët në një çantë
Ankorat e webbing-ut dhe të shiritave: 9 për inç me bar-tack, kurrë më pak se 8
Ngjitur dhe përgjithësisht: 10 për inç për një skaj të pastër
Nën 7 stitche për inç në një qepje të ngarkuar, secili stitch mbart shumë ngarkesë dhe materialet midis stitch-ave rrëshqasin. Mbi 12 në një material me mbulesë, vija e igles bëhet një perforacion dhe mbulesa çelët para se të ndahet. Të dyja ekstremet duket se janë të pranueshme në tabelën e inspektimit, por të dyja dështojnë në përdorim.
Gjatësia e stitch-it është pasqyra e dendësisë. Në 9 SPI, gjatësia e stitch-it është 2,8 mm. Ne specifikojmë gjatësinë në milimetra në fletën teknike, jo vetëm SPI, sepse një mekanik që vendos 3 mm merr 8,5 SPI dhe toleranca është më lehtë të mbahet në sistemin metrik.
Specifikimi i thread-it dhe përputhja me substratin
Madhësia e thread-it jepet në numrin e biletës ose Tex, dhe këto dy sisteme përzihen vazhdimisht në fletët teknike. Ajo që ne përdorim:
Tex 70, biletë 69, nylon i lidhur: qepje të shtresës së jashtme, tape e zip-it, ndërtim i përgjithshëm në 600D dhe 1680D
Tex 105 deri në 135: ankore të shiritave, paneli i poshtëm, dhe çdo qepje që mbart një laptop plus vegla
Tex 45 deri në 60: për mbështjelljen e bashkësive dhe të xhepave të vegjël brendas, ku një fije më e rëndë do të shpërthejë një panel 210D
Poliestri i lidhur: kur ekspozimi ndaj UV është i lartë ose blerësi specifikon që të mos përdoret nilon
Fije e palidhur ose monofilament: nuk pranohet në asnjë bashkësi që mbart ngarkesë, sepse nyja glishton dhe bashkësia zhgjitet nga një thyerje e vetme
Lidhja ka po aq rëndësi sa madhësia. Niloni i lidhur trajtohet në mënyrë që fibrat të mbahen së bashku, çka reziston ngrërimit në pikën e stikhit dhe ndalon shpalosjen e një stikhi të thyer. Ne kemi hapur bashkësi nga një konkurrent me çmim të ulët dhe kemi gjetur një fije Tex 60 të palidhur në tape të zippit kryesor, një kombinim që kalon testin e tërheqjes për çantën e re por humbet 40 për qind të forcës së tij pas 20 ciklesh larjeje.
Ngjyra e fijes shpesh injorohet. Një fije e errët në një fund të çelur tregon çdo lëkundje, ndërsa një fije jo rezistente ndaj ngjyrës shpërndan ngjyrën në panelin pranë saj. Për ngjyrat e çelura ne përputhim lotin e ngjyrës së fijes me lotin e materialit dhe ruajmë një mostër prej 200 m për secilin lot për krahasimin e kërkesave.
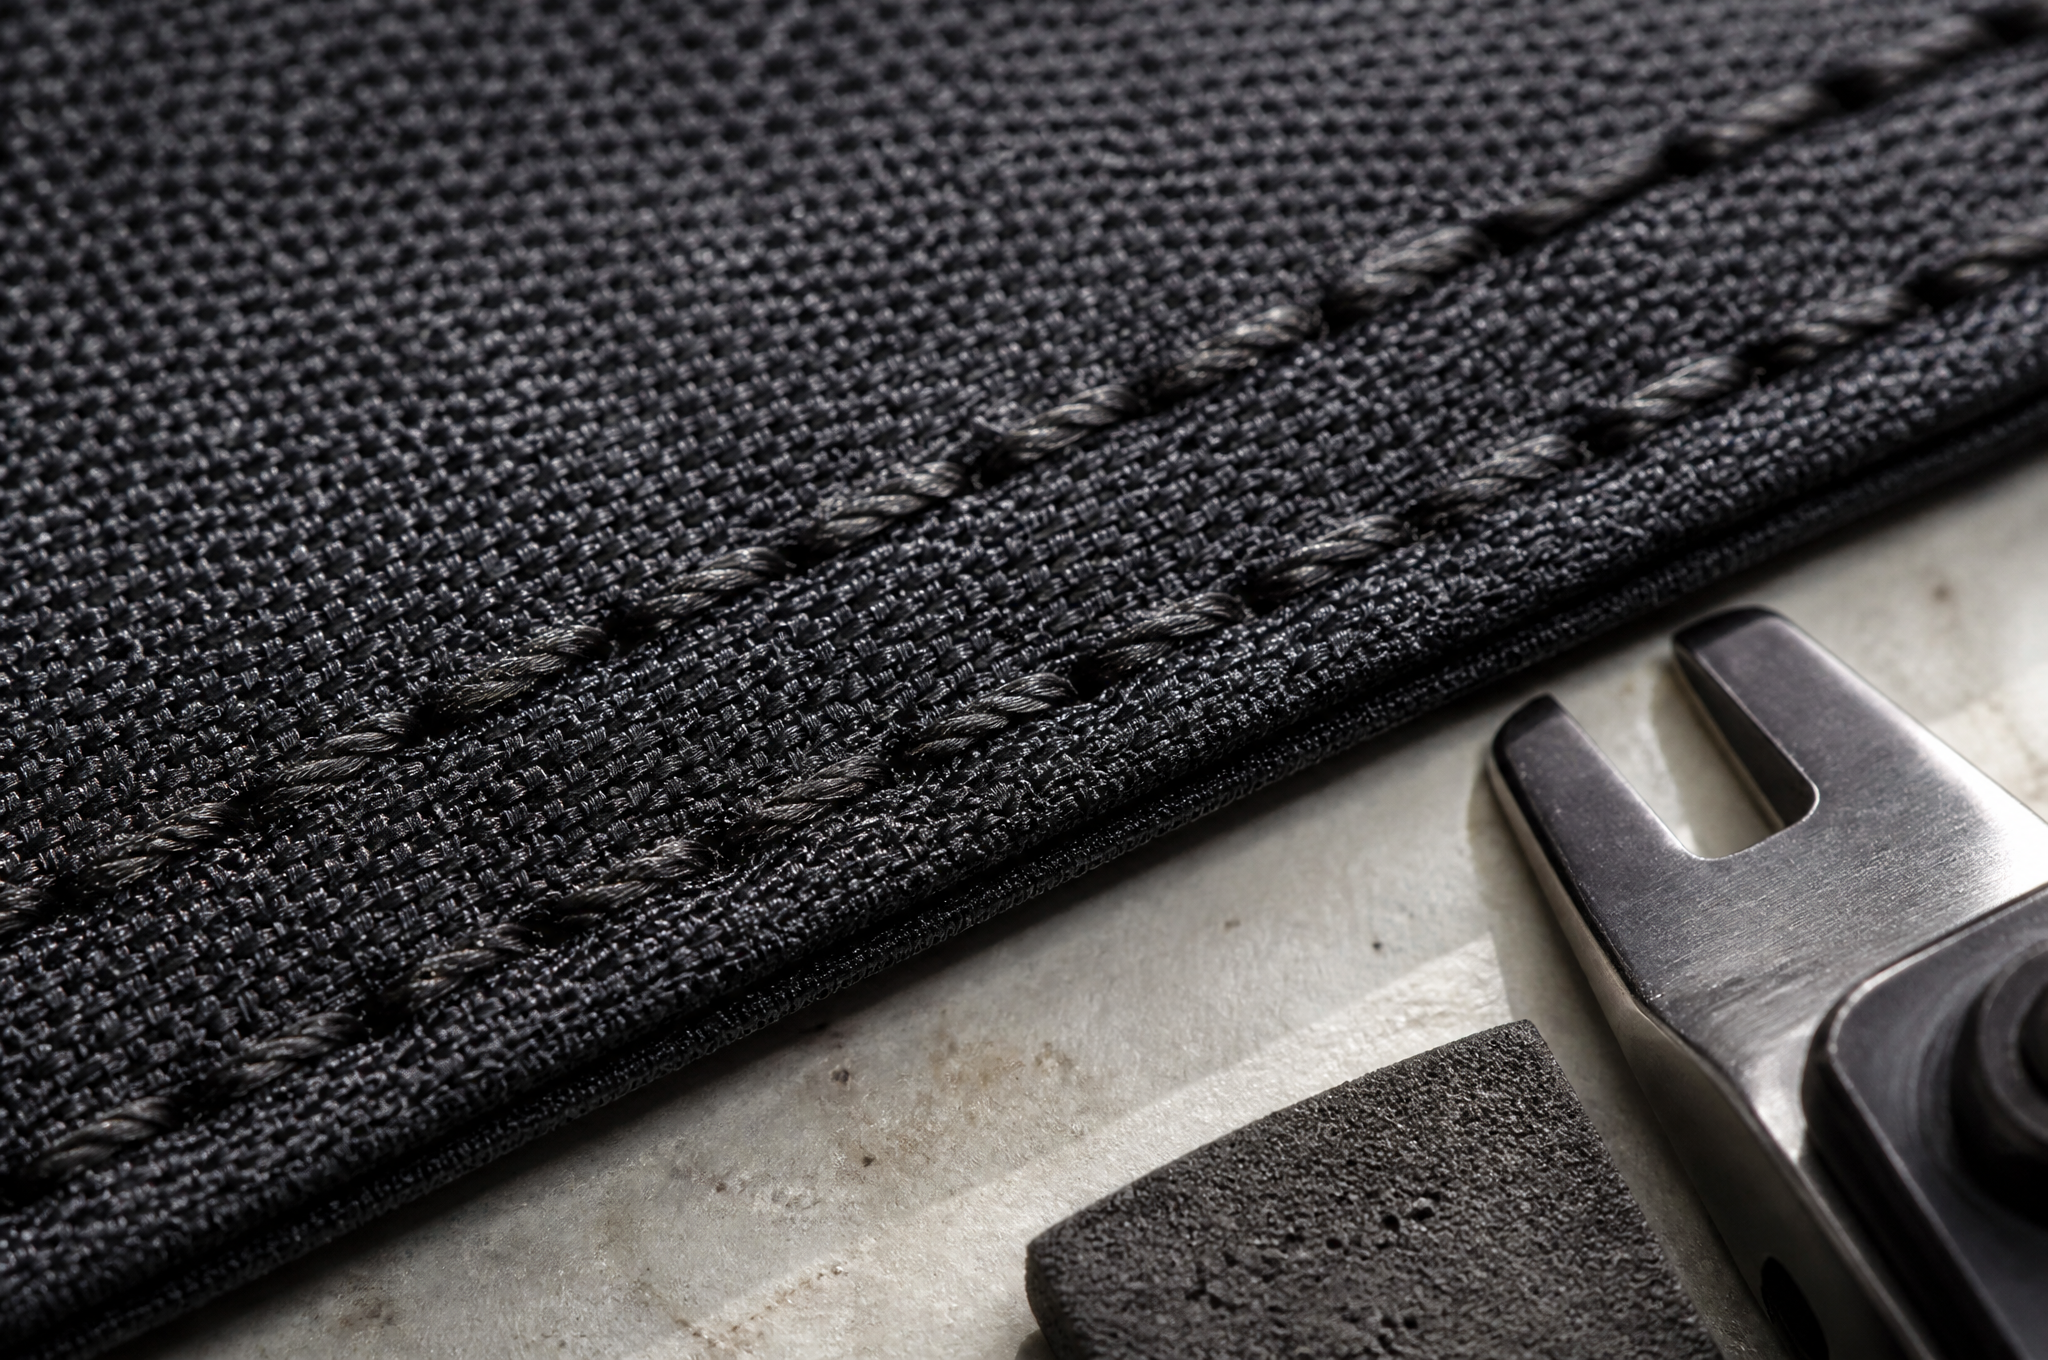
Llojet e bashkësive dhe çfarë siguron secila
Zgjedhja e metodes se ndertimit ndryshon qendrueshmerine dhe kushtet.
Makina e nje shigjete: e shpejte, e lire, e dobete ne terheqje, e pranueshme vetem per xhepat e brendshem
Makina me dy rreshta: dy rreshta paralele me largesi 8 mm, e perdorur shpesh ne kompartimentet kryesore, rezistenca e saj ne terheqje eshte rreth 1.6 here me e madhe se ajo e nje rreshti te vetem
Kapak i shtrirë: i pjerret dhe i mbuluar me dy vija te makinave, me i fortu ne ferkim, i perdorur ne bazen dhe panelet anesore te shportave per mjete
Kapak i mbuluar me tape mbuluese: fsheh skajet e pastruara, i mire per shporta pa brendesi, shton 0.8 g per metër kapaku dhe nje hapat shtese te makinave
Kapak i mbuluar me topstitch: i perdorur kur panelet kane peshë te ndryshme, i fortu ne tension dhe i dobete ne terheqje, perveq nese eshte i forcuar ne skajet
Kapak Box-X dhe bar-tack ne skajet e kapakut: forcimi qe ndalon shkeljen ne piken ku koncentrohet ngarkesa
Baza e një shportë laptopi meriton vëmendjen më të madhe. Ajo mbart goditjen, fërkimin dhe peshën e plotë të laptopit. Ne i kemi bërë të sheshta panelin e bazës dhe kemi ngulur këndet nga pas në çdo model mbi 20 L, gjë që shton rreth 14 sekonda për çdo shportë. Në modele më të lira, ndonjëherë ruajmë një rresht të vetëm me skaj të mbështjellur dhe i themi blerësit se cili model përfshihet në çmimin e tij.
Si testojmë bishtat dhe çfarë konsiderohet kalim
Ne testojmë fortësinë e bishtave në një makinë univerzale të tensionit duke përdorur një shirit 100 mm të gjerë të prerë pingul me bishtin, të tërhequr me shpejtësi 300 mm në minutë, duke ndjekur logjikën e testit të kapjes sipas ASTM D5034 dhe metodën e glisimit të bishtit sipas ASTM D434. Glisimi i lirë i bishtit matet veçmas në një ngarkesë fikse 100 N, ku lëvizja e më shumë se 6 mm e telave konsiderohet dështim për një material të mbuluar.
Kriteret tona të kalimit për shportat e përfunduara:
Bishtat vertikale të trupit kryesor: minimum 700 N, objektiv 900 N
Bishti i panelit të bazës: minimum 800 N, sepse ai mbart ngarkesën e goditjes
Ngjitja e tapezit të zippers: minimum 500 N
Bishti i brendshëm i kompartimentit të laptopit: minimum 350 N
Shiriti e fiksimit të shiritit: 900 N minimum para se pika e fortesuar të llogaritet
Efikasiteti i shiritit, që është fuqia e shiritit e pjesëtuar me fuqinë e materialit: 75 për qind ose më mirë
Efikasiteti i shiritit është numri për të cilin diskutojmë më së shumti me blerësit. Një shirit nuk mund të jetë më i fortë se materiali që bashkon, kështu që një objektiv 90 për qind efikasiteti në një mbulesë 1680D është kërkesë për përsëritje më të dendur të stitshëve që do të shkaktojë perforim të panelit më vonë. Ne kundërshtojmë atë specifikim me shkrim, sepse pranimi i tij do të fitonte porosinë por do të humbte vitin e garancisë.
Një kufizim i dytë: mostrat e laboratorit janë prerë drejt dhe testohen të sheshta. Në realitet, shiritet kthehen rreth këndeve, kalojnë mbi shiritat e fortë dhe vijnë mbi skajet e mjekrës, dhe makina kurrë nuk do të riprodhojë një kënd ku takohen tre shirita. Ne testojmë ato kënde me dorë, duke përdorur një klishë dhe një peshore, dhe regjistrojmë një vlerë pranimi më të ulët se ajo e shiritit të drejtë.
Çfarë pyesin zakonisht blerësit në fillim
Pyetja e parë që shumica e blerësve na dërgojnë është nëse një fije më e rëndë do të thotë automatikisht një çantë më të fortë. Kjo nuk është e vërtetë. Një fije Tex 135 në një panel 600D me 10 SPI përqendron ngarkesën në një numër më të vogël vrimash më të mëdha dhe zakonisht dështon në një vlerë më të ulët se një fije Tex 70 me 9 SPI në të njëjtën material. Përgjigjja e saktë varet nga peshë e materialit dhe lloji i vargut, dhe vlen një email për ta zgjidhur këtë para se të fillojnë mostrat.
Në Tianqin, ne sewim vargjet e jashtme në linja gjysmë-automatike me një matës të fiksuar të gjatësisë së stitshit në çdo stacion, dhe çdo serë prodhimi merr tre testime të forcës së vargut nga 50 çantët e para, të regjistruara në regjistrin e serisë. Çantët tona me material 1680D dhe 600D vijnë me certifikata fabrike, dhe ne përputhemi numrin e fijes me peshën e materialit në listën e materialeve, në vend që ta lëmë këtë të bëhet në linjë. Makinat automatike të prerjes ruajnë skajet e paneleve brenda 1 mm, gjë që ka rëndësi sepse një skaj i rrëshqitshëm zvogëlon thellësinë e stitshit.
Dërgoni specifikimet tuaja të vargut para se të miratoni një mostër
Dërgoni na peshën e materialit tuaj, vendndodhjet e vargjeve tuaja dhe ngarkesën që kërkesat e garantisë suaj duhet të mbulojnë. Ne do t’ju kthejmë dendësinë e vargjeve dhe specifikimet e fijes për secilin varg, një figurë efikasie vargu dhe koston e forcimit aty ku është e nevojshme.
Kontaktoni [email protected] ose vizitoni www.tianqinbag.com për të kërkuar një mostrë me regjistrime testimi vargu, për të marrë një ofertë fabrike ose për të filluar një projekt OEM/ODM me Quanzhou Tianqin Bags Co., Ltd. Morkimi zgjat nga 7 deri në 15 ditë pune. Shtatëmbëdhjetë vjet prodhimi çantash në Quanzhou, me raporte testimi SGS të disponueshme sipas kërkesës.

 Lajme të nxehta


