
 EN



Satışçıların keyfiyyət nəzarəti komandası 25 litrlik laptop çantasının 400 ədədini tək bir ölçüyə görə qəbul etməmişdir: alt dikim 180 N-də açılmışdır, halbuki onların spesifikasiyası 250 N tələb edirdi. Dikiş materialı düzgün idi, iplik də düzgün idi, lakin sətir sürətləndikdə dikiş sıxlığı düym başına 9-dan 7-yə düşdüyü üçün dikim yenə də uğursuz olmuşdur. Dikim möhkəmliyi şəkil çəkildikdə görünməyən detallarda gizlidir. Aşağıda biz dikim sıxlığını, iplik spesifikasiyasını və dikim növünü necə təyin edirik və nəticəni konteynerə çatdırmazdan əvvəl onu necə sınayırsıq.
Niyə dikimlar parçadan əvvəl pozulur
Dikilmiş dikim deyilən şey deyilə bilər ki, dəstə dəliklərdir. Hər bir iynənin keçirilməsi lifləri kəsir və hər bir dikiş qalan liflərə yük toplayır. 600D Oxford poliester örtüyü qrip testində 50 mm-lik enində təxminən 1400 N yükdə qırıla bilər, lakin onun iki panelini birləşdirən dikim balans düzgün olmazsa, 300 N yükdə açıla bilər.
Bu balansı üç dəyişən müəyyən edir: bir düymədəki dikişlərin sayı, ipliyin ölçüsü ilə parça çəkisinin nisbəti və dikiş növü. Birini dəyişdikdə, qüsurlu yer parçadan ipliyə, sonra isə iynə xəttinə keçir.
Dördüncü dəyişən operator-dur. Bizim sətir nəzarətçilərimiz hər smenin başlanğıcında 25 mm ölçü vahidi ilə dikiş sıxlığını yoxlayırlar, çünki altı saat işləyən maşın bir düymədə yarım dikiş qədər sapma edə bilər; bu isə dikişin uyğunluqdan şərti uyğunluğa keçməsi üçün kifayət edər.
Bir Düymədəki Dikişlər: Biz Hansı Səviyyələri Təyin Edirik
Dikiş sıxlığı texniki paketdə ilk təsdiqlənən parametrdır. Bizim laptop sırt çantası üçün standart göstəricilərimiz belədir:
600D Oksford poliester örtük dikişləri: bir düymədə 9–10 dikiş
1680D ballistik nylon örtük dikişləri: bir düymədə 7–8 dikiş, çünki 1680D üzərində daha sıx dikiş ağır ipləri deşir
Laptop bölməsinin köpük-qalın qat dikişləri: incə panel üzərində bir düymədə 10–11 dikiş
Fərziyyə lentinin birləşdirilməsi: bir düymədə 8–9 dikiş — çantada ən çox zəif nöqtə
Kəmər və qolu bağlama nöqtələri: bar-tack ilə bir düymədə 9 dikiş, heç vaxt 8-dən aşağı olmamalıdır
Bağlama və kənar tikmə: təmiz kənar üçün bir düymdə 10 ədəd
Yüklənmiş tikmədə 7-dən az tikmə düymdə, hər bir tikmə çox böyük yük daşıyır və tikmələr arasındakı parça yırtılır. Örtülmüş parçada 12-dən çox tikmə düymdə iynə xətti dəlik halına gəlir və örtük əvvəlcə çatlayır. Hər iki ekstremal vəziyyət yoxlama stolunda qəbul edilə bilər, lakin istifadə zamanı uğursuz olur.
Tikmə uzunluğu sıxlığın əksidir. 9 SPI-də tikmə uzunluğu 2,8 mm-dir. Texniki paketdə tikmə uzunluğunu yalnız SPI ilə deyil, millimetrlə də göstəririk, çünki mexanik 3 mm təyin etdikdə 8,5 SPI alır və metrik ölçüdə toleransı saxlamaq daha asandır.
İplik spesifikasiyası və alt materiala uyğunluq
İplik ölçüsü bilet nömrəsi və ya Tex sistemi ilə göstərilir və bu iki sistem texniki paketlərdə daim qarışdırılır. Biz nə istifadə edirik:
Tex 70, bilet 69, bağlanmış nylon: gövdə tikmələri, fermuar lentləri, 600D və 1680D materiallar üzərində ümumi konstruksiya
Tex 105–135: qayış bağlanma nöqtələri, alt panel və laptopla birlikdə alətləri daşıyan hər hansı tikmə
Tex 45-dən 60-a qədər: döşəmənin birləşdirilməsi və kiçik daxili ciblər, burada daha ağır iplik 210D paneli yırtardı
Birləşdirilmiş poliester: UV təsiri yüksək olduqda və ya alıcının nilon istifadə etməməsini tələb etdiyi hallarda
Birləşdirilməmiş və ya monofilament iplik: yük daşıyan birləşmələrdə qəbul edilmir, çünki düyün sürüşür və bir dəfəlik pozulmadan birləşmə açılır
İpliyin ölçüsü qədər birləşdirilməsi də vacibdir. Birləşdirilmiş nilon filamentlərin bir-birinə yapışmasını təmin edən emal olunur; bu, iynənin sürtünməsinə qarşı müqavimət göstərir və pozulmuş iynənin yayılmasını dayandırır. Biz aşağı qiymətli rəqibin çantasından birləşmələri kəsdik və əsas fermuar lentində Tex 60 birləşdirilməmiş iplik tapdıq; bu kombinasiya yeni çanta üçün çəkmə testini keçir, lakin 20 yuyulmadan sonra möhkəmliyinin 40 faizini itirir.
İpliyin rəngi tez-tez nəzərdən qaçırlır. Açığa çalar döşəmədə qaranlıq iplik hər bir titrəyişi göstərir və rəng sabitliyi olmayan iplik qonşu panelə yayılır. Açık rəngli modellərdə biz ipliyin boyama partiyasını parça partiyası ilə uyğunlaşdırırıq və iddia müqayisəsi üçün hər partiyadan 200 m nümunə saxlayırıq.
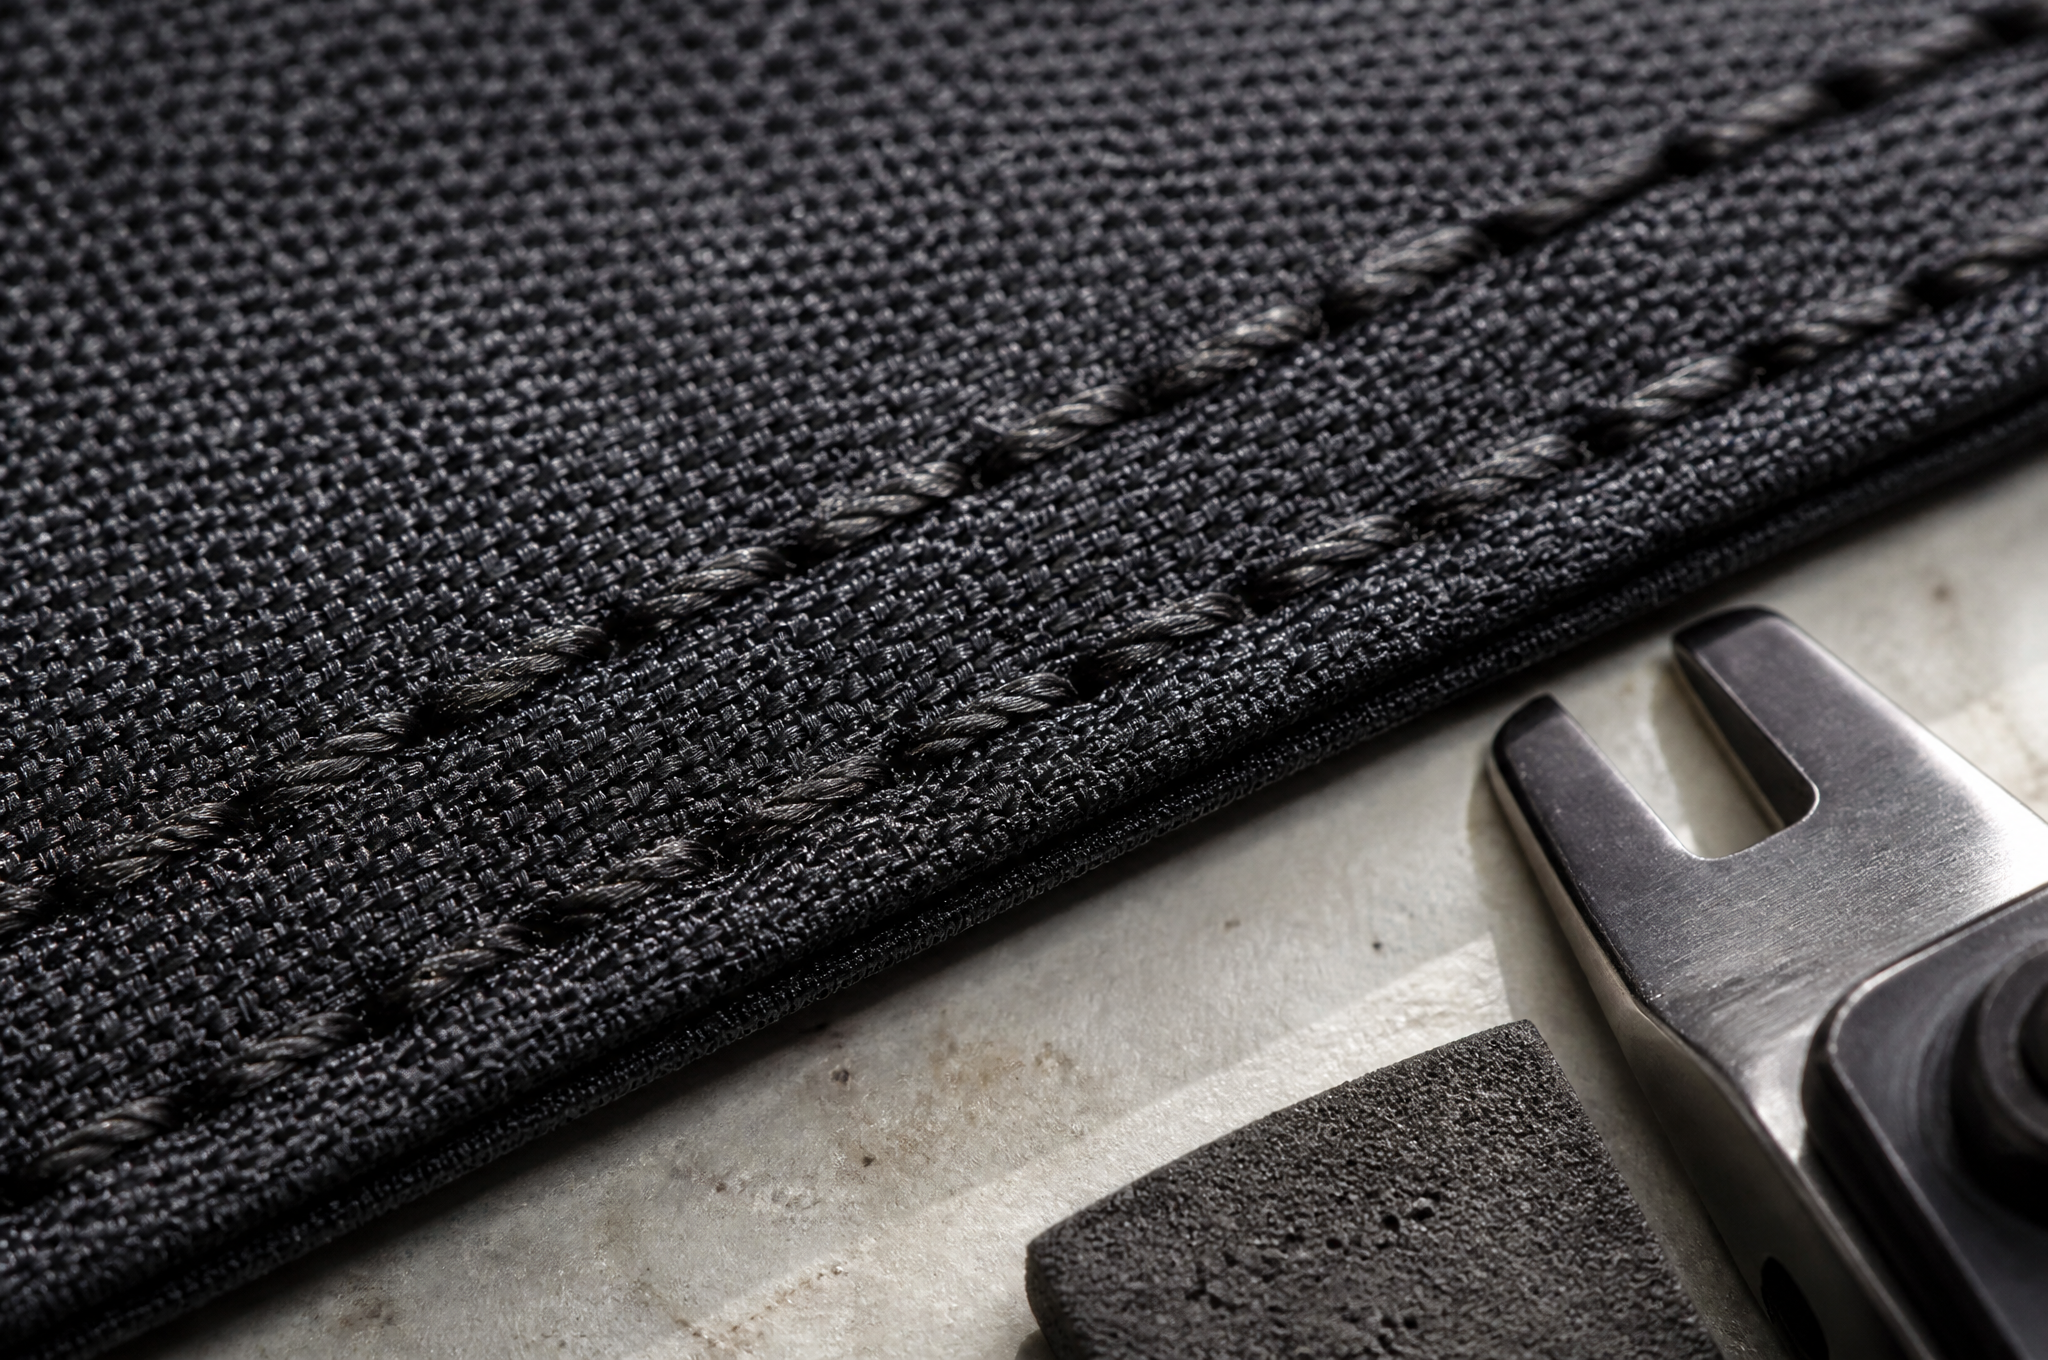
Birləşmə növləri və hər birinin təmin etdiyi üstünlüklər
Quruluş seçimi möhkəmlik və dəyəri dəyişdirir.
Tək iynəli qısa tikinti: sürətli, ucuz, soyulmaya qarşı zəif, yalnız daxili ciblərdə qəbul edilə bilər
İki sıralı qısa tikinti: 8 mm məsafədə iki paralel sıra, əsas bölmələrdə ən çox istifadə olunan tikinti növü, tək sıra ilə müqayisədə soyulmaya qarşı müqaviməti təxminən 1,6 dəfə artır
Düz sırğalı tikinti: qatlamaqla və iki dəfə tikməklə hazırlanır, sürtünməyə qarşı ən güclü tikinti növüdür, alət çantasının oturacaq və yan panelində istifadə olunur
Bağlayıcı lentlə birləşdirilmiş tikinti: xam kənarları gizlədir, xarici astarlanmamış çantalar üçün uyğundur, tikinti uzunluğuna görə hər metr üçün 0,8 qram artım verir və bir maşın addımı tələb edir
Üstü tikilmiş üst-üstə gələn tikinti: panelin qalınlığı fərqli olduqda istifadə olunur, gərginliyə qarşı güclü, lakin soyulmaya qarşı zəifdir; sonlarında gücləndirilmədikdə
Tikinti uclarında Box-X və bar-tack: yüklənmənin toplandığı nöqtədə yırtılmanın dayandırılmasını təmin edən gücləndirmə
Noutbuk çantasının dibinin diqqətə layiq ən vacib hissəsi olduğunu qeyd etmək lazımdır. Bu hissə düşmə, sürtünmə və tam noutbuk çəkisini daşıyır. Biz 20 litrdən yuxarı həcmli bütün modellərdə dib panelini düz qatlayırıq və küncələrini arxa tikinti ilə möhkəmləndiririk; bu proses hər çantaya təxminən 14 saniyə əlavə edir. Daha ucuz modellərdə bəzən bir sıra tikinti ilə, kənarları örtülmüş variantı saxlayırıq və alıcınıya hansı variantın onların qiymətinə uyğun gəldiyini bildiririk.
Biz tikintiləri necə sınayırıq və keçmək üçün hansı göstəricilər vacibdir
Biz tikinti möhkəmliyini universal çəkmə maşınında sınayıq. Bunun üçün tikinti üzərindən kəsilmiş 100 mm enində zolaq istifadə edirik və onu dəqiqədə 300 mm sürətlə çəkirik. Bu test ASTM D5034 standartına uyğun olaraq «qapma testi» prinsipinə və ASTM D434 standartına uyğun olaraq tikinti sürüşməsi metoduna əsaslanır. Sürüşməni ölçərkən sabit 100 N yükləmə tətbiq edilir; örtülmüş parçada iplərin 6 mm-dən çox sürüşməsi testin uğursuzluğunu göstərir.
Hazırlanmış çantalar üçün bizim keçmə meyarlarımız:
Əsas bədənin şaquli tikintiləri: minimum 700 N, hədəf 900 N
Dib paneli tikintisi: minimum 800 N, çünki o, düşmə yükünü daşıyır
Fermuar lentinin birləşməsi: minimum 500 N
Noutbuk bölməsinin daxili tikintisi: minimum 350 N
Kəmər bağlayıcısı dikiş xətti: bar-tack sayılmaq üçün ən azı 900 N
Dikiş səmərəliliyi — dikiş möhkəmliyinin parçanın möhkəmliyinə nisbəti: 75 faiz və ya daha yaxşı
Dikiş səmərəliliyi — alıcılarla ən çox müzakirə etdiyimiz göstəricidir. Dikiş, onu birləşdirdiyi parça qədər güclü ola bilməz; beləliklə, 1680D örtük üçün 90 faiz səmərəlilik hədəfi daha sıx dikiş tələb edir ki, bu da paneli sonradan deşəcəkdir. Biz bu tələbi yazılı şəkildə rədd edirik, çünki onu qəbul etmək sifarişi qazanmaq, lakin zəmanət ilini itirmək deməkdir.
İkinci məhdudiyyət: laboratoriya zolaqları düz kəsilir və yatıq vəziyyətdə sınanır. Həqiqi dikiş xətləri künc ətrafında əyilir, lentlərin üzərindən keçir və köpük kənarları üzərində uzanır; maşın heç vaxt üç dikişin bir araya gəldiyi küncü təkrar edə bilməz. Belə küncleri biz əllə, çənə və çəki ilə sınayıb, düz xətt üzrə alınan nəticədən aşağı qəbul dəyəri qeyd edirik.
Alıcılar Adətən İlk Nə Soruşur
Alışveriş edən əksər müştərilərin bizə ilk verdiyi sual, daha ağır ipliklərin avtomatik olaraq daha güclü çantalar yaratdığıdır. Belə deyil. 600D paneldə 10 SPI (dikiş başına iynə) ilə Tex 135 iplik, yükləri daha az, lakin böyük dəliklərə toplayır və eyni parçada 9 SPI ilə Tex 70 iplikdən istifadə edildikdə adətən daha aşağı dəyərdə pozulur. Düzgün cavab parça çəkisindən və dikiş növündən asılıdır; bu mövzuda nümunələrin hazırlanmasından əvvəl bir elektron poçtla razılaşdırmaq məqsədəuyğundur.
Tianqin şirkətində biz qabığın dikişlərini hər stansiyada sabit dikiş uzunluğunu təmin edən yarımavtomatik xətlərdə tikirik və hər istehsal seriyasında ilk 50 çantadan üç dikiş çəkmə testi aparılır; nəticələr istehsal jurnalına daxil edilir. Bizim 1680D və 600D qabıqları mill sertifikatları ilə gəlir və materiallar siyahısında iplik nömrəsini parça çəkisi ilə uyğunlaşdırırıq; bu işi istehsal xəttinə tərk etmirik. Avtomatlaşdırılmış kəsici maşınlar panel kənarlarını 1 mm dəqiqliklə saxlayır; bunun əhəmiyyəti odur ki, pərənli kənar dikişin tutuşunu qısaltır.
Nümunəni təsdiq etməzdən əvvəl dikiş spesifikasiyanızı göndərin
Lütfən, toxuculuq çəkisini, dikiş yerlərini və zəmanət iddialarınızın əhatə etdiyi yükü bizə göndərin. Biz sizə hər bir dikiş üçün dikiş sıxlığı və iplik spesifikasiyası, dikiş səmərəliliyi göstəricisi və təkmilləşdirmənin tətbiq olunduğu yerlərdəki qiyməti təqdim edəcəyik.
Nümunələr almaq, zavod təklifi almaq və ya OEM və ya ODM layihəsi başlamaq üçün [email protected] ünvanına müraciət edin və ya sayta daxil olun www.tianqinbag.com dikiş test qeydləri ilə nümunə almaq, fabrik təklifi almaq və ya Quanzhou Tianqin Bags Co., Ltd. ilə OEM/ODM layihəsinə başlamaq üçün müraciət edin. Nümunələrin hazırlanması 7-15 iş günü çəkir. Quanzhou-da 17 il bag istehsalı təcrübəsi. SGS test hesabatları tələb olunduqda təqdim edilir.

 Son xəbərlər


