
 EN



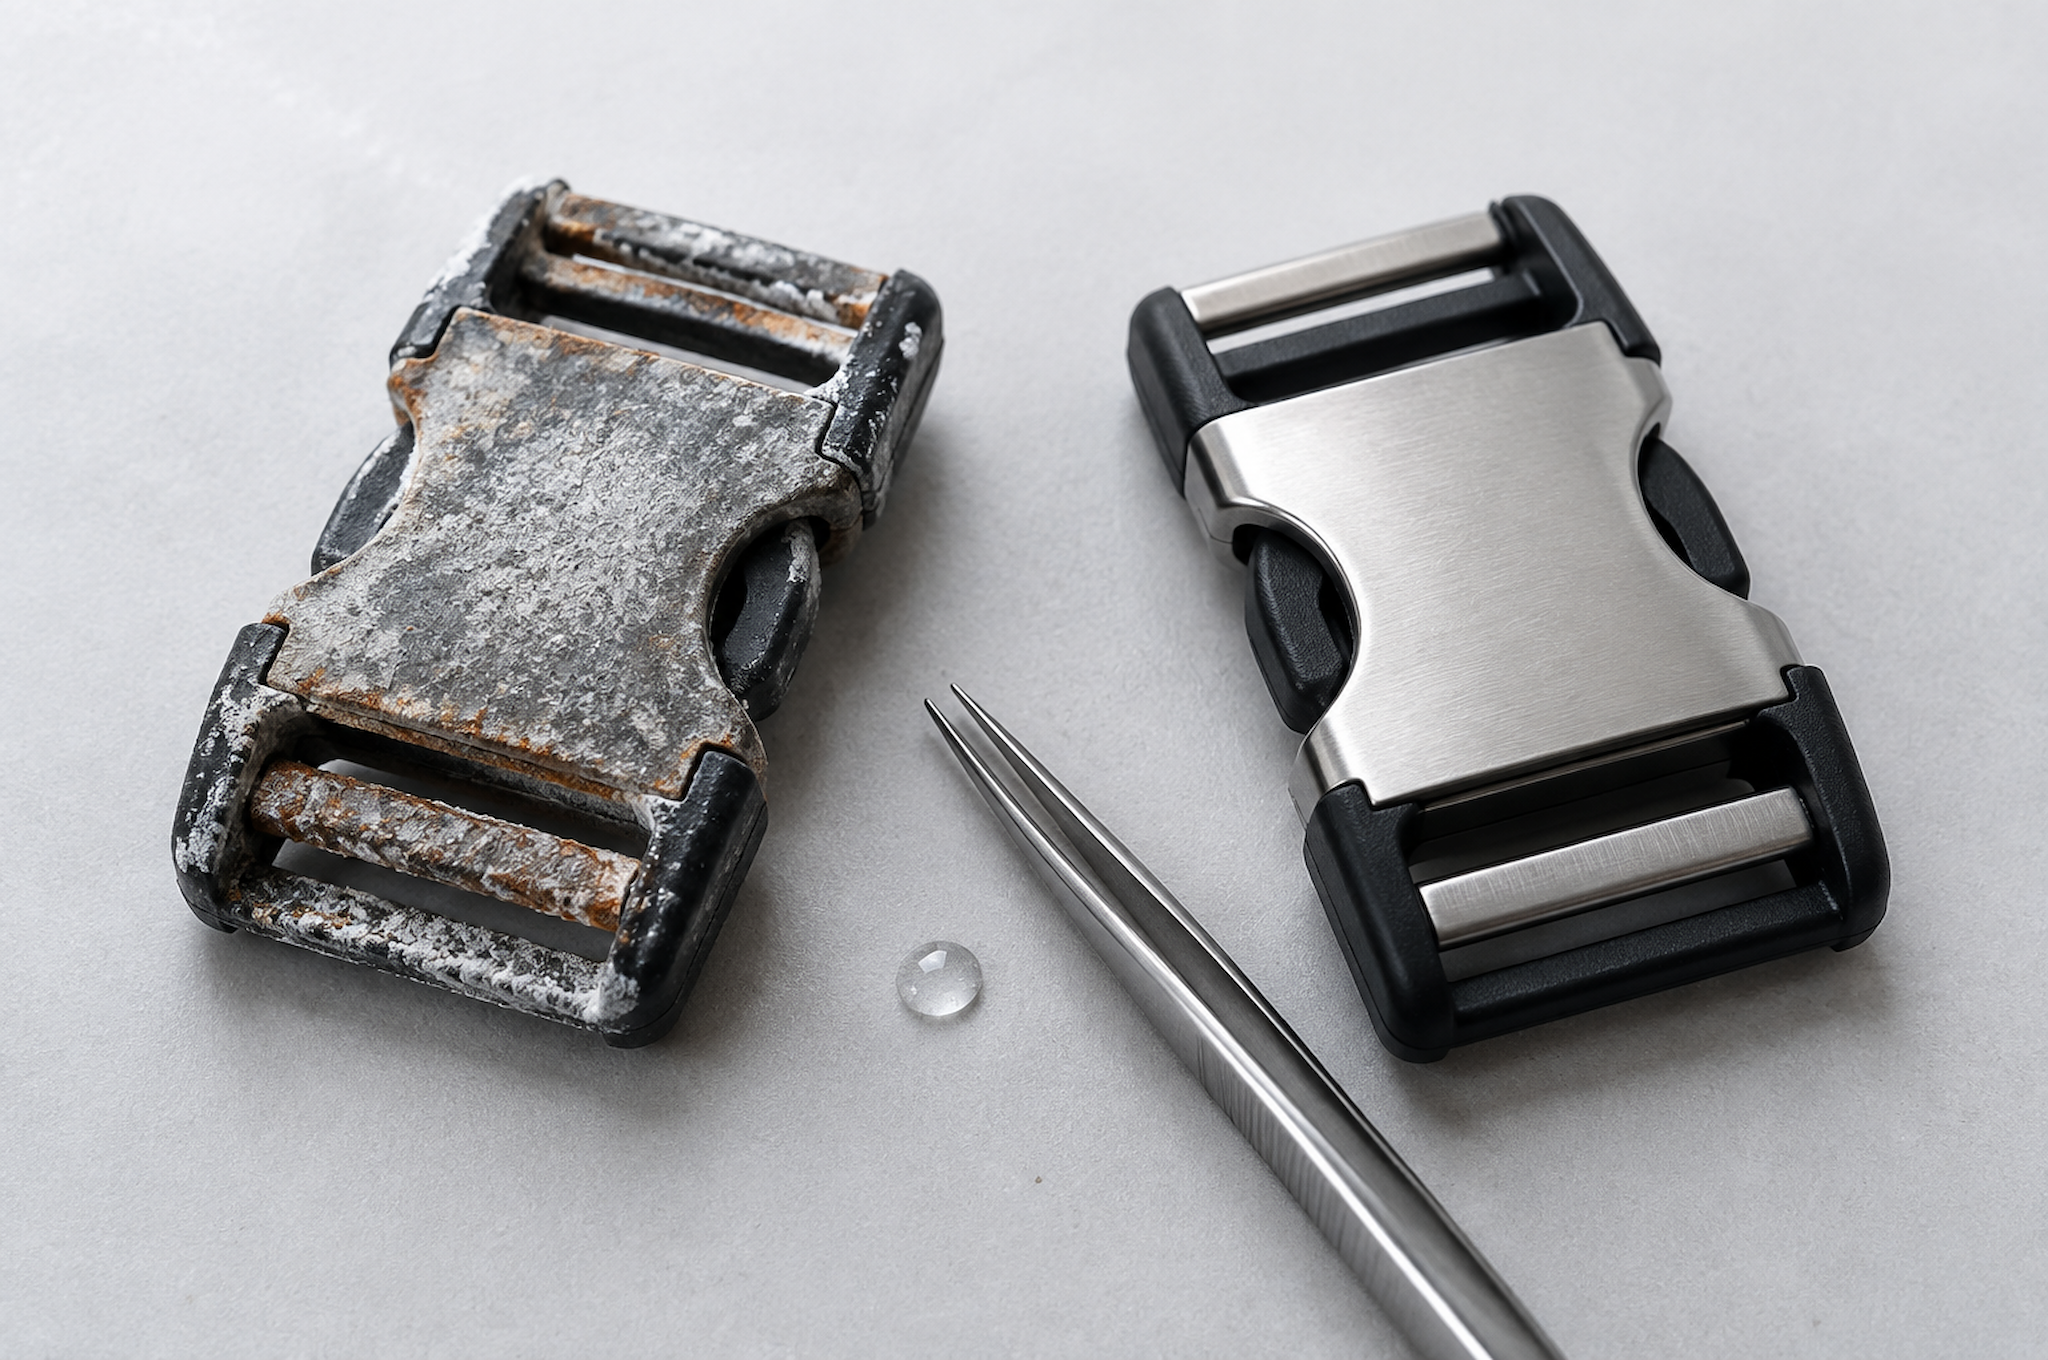
Distribútor v Hamburgu dostal v marci 2 400 batohov na notebooky a do júna mal 180 sťažností na biely škvŕny na západkách a bubliny na logovom plechovom štítku. Batoh nikdy nebol v blízkosti morskej vody. Strávil 24 dní v kontajneri, štyri týždne v sklade pri rieke Elbe a potom celé leto v obchodných vitrínach. Korózia kovových dielov je skôr príbeh o vlhkosti než o morskej vode, a testovanie v solnom spreji je spôsob, ako to zistiť ešte pred odoslaním kartónov.
Čo testovanie v solnom spreji napodobňuje a čo nie
Komora na testovanie v solnom spreji rozprašuje soľný roztok do hmly a vzorky v nej udržuje pri konštantnej teplote. Štandardom je ASTM B117 alebo jeho ISO ekvivalent 9227, pričom sa používa 5-percentný roztok chloridu sodného pri teplote 35 °C, pH zhromaždeného roztoku je 6,5 až 7,2 a rýchlosť usadzovania je 1 až 2 ml za 80 cm² za hodinu.
Tento test je zrýchlený, a to je jeho slabosť aj jeho hodnota. Storočná doba v komore sa nerovná storočným dňom na mori. Komora vytvára nepretržitú mokrú vrstvu, ktorú reálne vystavenie vytvorí len počas kondenzačných cyklov, a preto preceňuje koróziu na súčastiach, ktoré sa vysušujú. Zároveň podceňuje štrbinovú koróziu, pretože väčšina porúch hardvéru batohov typu backpack začína vo vnútri spoja, kde sa hmly ťažko dostane.
Čo tento test robí dobre, je poradie. Ak sa rovnaká sponka od troch dodávateľov povlakov testuje 96 hodín, rozdiel je nezameniteľný a opakovateľný. Práve tak ho používame: ako bránu na kvalifikáciu dodávateľov a overenie dávok, nie ako predikciu životnosti.
Podmienky testu a cieľové hodiny
Hodiny sú číslo, ktoré nakupujúci uvádzajú, avšak toto číslo nemá žiadny význam bez priloženého kritéria prijatia. Naše ciele pre hardvér batohov typu laptop backpack sú:
Zinkové zliatiny – sponky a nastavovače s čiernym niklovým alebo elektroforéznym povlakom: 72 hodín, žiadna korózia podkladu, funkcia neovplyvnená
Zliatiny zinku – logo dosky a držiaky známok: minimálne 72 hodín, 96 hodín pre programy určené pre pobrežné trhy
Oceľové D-kruhy a háčikové dosky s pozinkovaním: 48 hodín, bez červenej hrdzy
Oceľové klinčeky a hrany s povlakom: 48 hodín
Zliatiny zinku – posuvné časti zipov na kovových zipoch: 96 hodín, pretože posuvná časť leží na mokrej časti remienka cez pleť a prilieha k látke, ktorá udržiava vlhkosť
Testujeme šesť kusov z každej dávky komponentov, ktoré pred testovaním očistíme alkoholom a manipulujeme s nimi v rukaviciach; každý kus fotografujeme po 24, 48 a 72 hodinách, aby správa zobrazovala postupné zmeny namiesto jediného konečného stavu.
Funkčnosť je súčasťou kritérií prijatia a zvyčajne sa vynecháva. Sponka bez viditeľnej korózie, ktorá sa už neuväzňuje pri ťahu 30 N, neprešla testom. Každý testovaný nastavovací prvok otvoríme a zatvoríme desaťkrát po jeho odobratí.
Typy povlakov a to, čo každý z nich vydrží
Výsledok určuje skôr povlak ako základný kov a rozdiely v cenách sa merajú v centoch.
Zinkovanie ocele, 5 až 8 mikrónov: 24 až 48 hodín do vzniku bielej korózie, lacné, vhodné pre skryté spojovacie prvky
Zinkovanie s jasnou pasiváciou, 8 až 12 mikrónov: 48 až 72 hodín, praktický štandard pre viditeľné oceľové diely
Niklovanie zinkových zliatin, 8 až 12 mikrónov: 72 až 96 hodín, štandard pre sponky a posúvače
Čierne niklovanie nad niklovým povlakom: 96 hodín a dobrá udržateľnosť vzhľadu, naša štandardná úprava čiernej kovovej výbavy
Elektroforézny povlak nad zinkovou zliatinou: 120 až 240 hodín, najlepšia bariéra, ktorú nakupujeme, s mierne mäkším vzhľadom
Práškové náterové povlaky nad zinkovou zliatinou: vysoká bariéra, avšak odštiepia sa na hranách a každý odštiepený úsek sa stáva miestom korózie
Antikové medené a bronzové povlaky s lakovaným vrchným povlakom: orientované na vzhľad, pričom lak je najslabšou vrstvou
Dve praktické pravidlá. Zliatiny zinku nie je možné chrániť rovnakým spôsobom ako oceľ, pretože odliatky z liatinového zinku majú pórovitosť, ktorú nanesená vrstva nasleduje namiesto toho, aby ju uzatvorila. Pór v 8 mikrónoch niklu na pórovitej odliatke sa stáva koróznou bunkou, ktorá sa rozširuje pod povlakom a oddeľuje ho – to je bublinovanie, ktoré zákazník popisuje ako odpadávanie farby.
Hrúbka povlaku nie je ani automaticky lepšia. Nad približne 15 mikrónov sa zvýšená hrúbka povlaku mení na malých závitových súčiastkach tak, že sa zmení ich presadenie, a západka, ktorá už nezaskočí so zvukom klik, sa stáva dôvodom vrátenia; preto špecifikujeme rozsah namiesto minimálnej hodnoty.
Má to reálne nákladové dôsledky. Prechod celého kompletu vybavenia zo štandardného niklu na čierny nikl s elektroforéznym vrchným povlakom zvyšuje náklady približne o 0,09 USD až 0,14 USD za vrecúško pri objednávke 3 000 kusov. Pri projekte určenom pre suchý vnútorný trh s krátkou dohou skladovania je tento výdavok ťažko odôvodniteľný. Pri projekte s pobrehovým rozvodom a pomalým predajom ho odporúčame a zdôvodnenie uvádzame písomne.
Korózia počas prepravy a skladovania
Väčšina požiadaviek na odstránenie korózie, ktoré vidíme, vzniká medzi výrobnou halou a predajnou plochou, nie v rukách zákazníka.
40-stôpový kontajner prechádzajúci cez tropické oblasti môže dosiahnuť počas dňa teplotu až 60 °C a v noci klesnúť na 25 °C. Tento denný cyklus spôsobuje kondenzáciu vlhkosti na kovových povrchoch, na vnútornom povrchu strechy kontajnera a vo vnútri obalu. Batoh zabalený s kartónovou vložkou udržiava túto vlhkosť v kontakte s kovovými komponentmi týždne, najmä v spodnej časti.
Naša štandardná opatrenia pre exportné objednávky sú:
Silikagélový sáčok s hmotnosťou 2 g do každého polyetylénového vrecka pri všetkých objednávkach s kovovými komponentmi a dva sáčky pre modely s veľkosťou 17 palcov a nástrojové modely
Polyetylénové vrecká s vetracím otvorom, pretože uzavreté vrecko zachytáva kondenzát namiesto toho, aby ho vylúčilo
Vložky do kartónových krabíc pri námornej preprave do vlhkých destinácií
Naloženie kontajnera s dešikantnou prikrývkou absorbuje vlhkosť
Ukladanie na cieľovom mieste je také dôležité ako preprava. Pokovovanie, ktoré vydržalo 72 hodín v komore, ukázalo bielu koróziu po piatich mesiacoch v nevykurovanej prístavnej skladovej hale, pretože komora nikdy neprebehla cyklus mokro-suchý so soľou ponechanou na povrchu.
To je uprimná obmedzenosť údajov z testu soľného oparu: hovoria vám, že systém pokovovania je funkčný, ale nedokážu vám povedať, či bude súčiastka po roku ležania na policke v Bremerne stále vyzerať ako nová.
Zoznam kontrol pri prevzímaní dodávok
Nákupný zástupca bez komory môže napriek tomu odhaliť väčšinu problémov. Tento postup vykonajte pri prevzímaní tovaru na vzorovom kartóne:
Potvrďte typ a rozsah hrúbky pokovovania v skúšobnom protokole dodávateľa v mikrónoch, nie popisom
Vizuálne skontrolujte výskyt ihlových dierok a preskočení pod jasným svetlom na vnútornom povrchu každej krivky, kde sa pokovovanie aplikuje nejednotne
Skontrolujte deliacu čiaru na tlakových liatinách, pretože hrubá deliaca čiara udržiava vlhkosť a spúšťa koróziu
Desaťkrát ovládnite každú sponku a každý posuvník a zaznamenajte prípadnú tuhosť alebo kliknutie, ktoré sa nezapne
Jednu časť utrite suchým bielym handrkou, aby ste skontrolovali, či sa náter neoddeluje – to naznačuje tenkú alebo zle priľnavú vrstvu
Zvážte výrobnú časť vo vzťahu k známemu dobrému vzorku, pretože pokles o 0,5 g často znamená tenšie liatie a nie tenší náter
V spoločnosti Tianqin sa každá dávka kovových komponentov pri príjme tovaru porovnáva so schválenou vzorkou a pred zaradením nového dodávateľa náterov do technologickej dokumentácie vykonávame na vzorkách od každého nového dodávateľa náterov test odolnosti voči solnému rozprašovaniu. Okrem toho uchovávame šesť kusov každej dávky kovových komponentov v uzavretej taštičke s označením čísla dávky, aby sme mohli dvojročnú reklamáciu stotožniť s konkrétnou dávkou náteru. Kovové komponenty sú v našich obchodných a cestovateľských radách štandardne špecifikované ako zinková zliatina a v technickom pláne komponentov, ktorý je pripojený k vzorke, uvádzame počet hodín náteru na jeden kus.
Jednou z častých otázok kupujúcich je, či je vôbec akceptovateľné použitie zliatiny zinku pre vybavenie, keďže konkurencia ponúka oceľ. Zliatina zinku je ľahšia a nehrdzavie, avšak je citlivejšia na kvalitu pokovovania; lacná liatina s tenkým povlakom je horšia ako dobre pokovená oceľová súčiastka. Riešením je overená špecifikácia povlaku, nie názov kovu uvedený v cenovej ponuke.
Uveďte počet hodín pokovovania v objednávke
Pošlite nám zoznam vášho vybavenia a cieľový trh. Každú súčiastku priradíme k systému pokovovania s overeným počtom hodín, poskytneme rozdiel za jednotku a informujeme vás, ktoré súčiastky môžu bezpečne zostať na štandardnom niklovom povlaku.
Kontaktujte [email protected] alebo navštívte www.tianqinbag.com požiadať o vzorku s údajmi o odolnosti proti korózii v solnom mláčiku, získať cenovú ponuku priamo od výrobného závodu alebo začať OEM/ODM projekt s firmou Quanzhou Tianqin Bags Co., Ltd. Výroba vzoriek trvá 7–15 pracovných dní a do balíčka so vzorkami môžeme zahrnúť harmonogram výroby komponentov vrátane času povlakovania. Sedemnásť rokov výroby tašiek v meste Quanzhou, export OEM a ODM produktov do viac ako 50 krajín, testovacie správy spoločnosti SGS sú k dispozícii na vyžiadanie.


 Najnovšie správy


